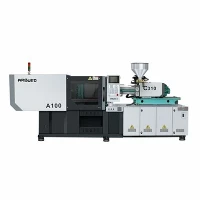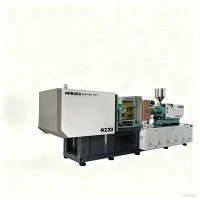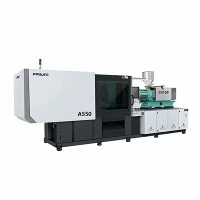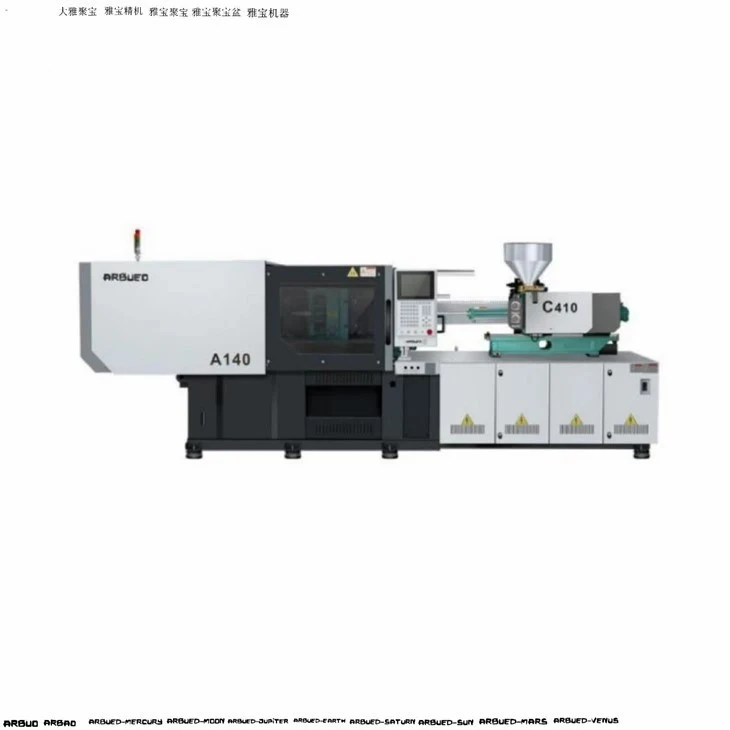
Nagy sebességű-szervó-fröccsöntő gép
Ezt a hidraulikus szervo{0}}fröccsöntő gépet Tier 1 és Tier 2 járműalkatrész-gyártók számára tervezték, amelyek szigorú mérettűrést, alacsony optikai torzítást és megismételhető alkatrésztömeg-szabályozást követelnek meg. A 100 és 2000 tonna közötti szorítóerővel működő rendszer műszaki hőre lágyuló műanyagokat (PA66-GF30, PBT, PC/ABS, PMMA, POM) dolgoz fel a motorháztető alatti funkcionális elemekhez, belső kárpitokhoz, külső világítási lencsékhez és szerkezeti elemekhez.
A közvetlen -meghajtású szervo-hidraulikus erőegységek, a mozgó lapon lévő lineáris vezetősínek és az alacsony-súrlódású lágyítócsavarok integrálásával ez a gép +/-0,15%-on belüli lövéstömeg ismételhetőségi tűréshatárt ér el. A zárt-hurkú vezérlő 1 ezredmásodperces mintavételi időközönként szabályozza a befecskendezési nyomást és a csavar helyzetét, kiküszöbölve a villanás- és süllyedésnyomokat a többüregű autóipari szerszámokon.
Legfontosabb specifikációk
Az alábbi specifikációk a reprezentatív mennyiségi osztályok szabványos működési paramétereit tükrözik.
|
Paraméter |
Egység |
250 tonnás osztály |
500 tonnás osztály |
1000 tonnás osztály |
|
Szorítóerő |
kN |
2,500 |
5,000 |
10,000 |
|
Kötött{0}}rúd távolság (Ma x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Max. Napfény |
mm |
1,080 |
1,480 |
2,050 |
|
Formavastagság (min{0}}max.) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Csavar átmérője (B csavar) |
mm |
50 |
70 |
95 |
|
Befecskendezési súly (PS) |
g |
440 |
1,220 |
3,150 |
|
Max. Befecskendezési nyomás |
bár |
2,050 |
1,920 |
1,780 |
|
Max. Befecskendezési sebesség |
mm/s |
160 |
140 |
120 |
|
Ejector Stroke |
mm |
150 |
220 |
300 |
|
A hidraulikus rendszer nyomása |
MPa |
17.5 |
17.5 |
17.5 |
|
Szivattyú motor teljesítménye |
kW |
30 |
52 |
90 |
Főbb jellemzők
Öt-pontos dupla befogó mechanizmus: A hőkezelt-öntöttvas tengelykapcsolók önkenő-grafittal-impregnált perselyekkel rendelkeznek, hogy megakadályozzák az olajszennyeződést a forma területén.
Alacsony-súrlódású lineáris vezető támogatása: A mozgó lapok a precíziós lineáris vezetősínekre támaszkodnak, nem pedig a kötőrudakra-, csökkentve a lapok megdöntését nagy öntősúlyok hatására, és kiküszöbölve a rögzítő-rúdperselyek kopását.
Zárt-hurkos szervo-hidraulikus hajtás: A belső fogaskerék-szivattyúkkal párosított, nagy-teljesítményű szervomotorok igény szerint szabályozzák az olajáramlást, így 40-60%-kal csökkentik az üresjárati energiafogyasztást a fix lökettérfogatú szivattyúkhoz képest.
Több-fokozatú befecskendező és tartó nyomásszabályozó: A 10-fokozatú befecskendezési sebesség és a 10 fokozatú nyomástartási görbék megakadályozzák a feszültségkoncentrációt a vastag falú optikai lencsék kaputerülete körül.
Bi-fém hordó- és csavarszerelvény: Szinterezett volfrám-karbid hordóbélés folyamatos plazma-transzferált ívű (PTA) hegesztéssel kombinálva a csavarfogantyúkon csiszoló üveg-szál-erősítésű polimerekkel.
Több-magos húzásvezérlés: A beépített kétzónás{0}}hidraulikus maglehúzók összetett csúsztatási szekvenciákat tesznek lehetővé autóipari csatlakozókhoz és HVAC-házakhoz.
Működési elv / Gépkonfiguráció
Befogás és formabeállítás:A mozgó lap lineáris csapágyakon keresztül halad előre. Az öt-pontos billenőzár teljes szorítótonnát generál, közvetlenül a kötőrúd nyúlásmérővel mérve.
Plasztifikálás:A bi-metál csavart egy nagy-nyomatékú hidraulikus motor hajtja meg. A négy fűtési zóna mentén elhelyezett hőmérséklet-érzékelők +/-1,0 °C-on belül szabályozzák az olvadék hőmérsékletét.
Injekciós fázis:A digitális lineáris jelátalakító 0,01 mm-es felbontással méri a befecskendezési pozíciót. A szervoszivattyú a hidraulikus nyomást 2050 bar-ig állítja be, hogy kitöltse a formaüreget.
V/P átváltás és csomagolás/tarts:A rendszer sebességről nyomásszabályozásra vált az üreg helyzete, a hidraulikus nyomásküszöbök vagy a külső jelátalakító jelei alapján.
Hűtés és kidobás:Amíg az olvadék lehűl, a csavar forog, hogy lágyítsa az anyagot a következő ciklushoz. A szorítóegység visszahúzódik, a dinamikus hidraulikus kilökők pedig eltávolítják a kész alkatrészt.
Termék-Speciális műszaki előnyök
A lemez elhajlásának csökkentése
A hagyományos lemezek teljes szorítónyomás alatt meghajolnak, ami a forma közepén felvillanást, a széleken pedig szűk faltűrést okoz. Ez a lemezkialakítás a végeselem-elemzés (FEA) optimalizálását használja, hogy a szorítóerőt egyenletesen ossza el a szerszám rögzítési felületén, és 1000 mm-es fesztávon 0,05 mm-en belül tartsa a párhuzamosságot terhelés alatt.
Injekciós válaszidő
A szervo{0}}hidraulikus reakcióidő az álló helyzettől a maximális áramlásig kevesebb, mint 35 ezredmásodperc. A gyors gyorsítás megakadályozza a hideg csigák és az áramlási nyomok kialakulását a hosszú áramlási -hosszúságú részeken, például az ajtólapokon és a lökhárítókonzolokon.
Hőmérsékletstabilitás lágyító egységekben
A PID hőmérséklet-szabályozó modulok félvezető reléket használnak{0}}kerámia fűtősávokon. A zárt-hőmérséklet-szabályozás megakadályozza a hőre{3}}érzékeny polimerek, mint például a POM és a lángkésleltető ABS-termikus lebomlását.
Tipikus alkalmazások
Világítási rendszerek: Fényszóróházak (PP-TD20), vastag-falú LED-fénycsövek (PMMA/PC), hátsó lámpaelőlapok (ABS).
Belső díszítés: Műszerfal konzolok (PC/ABS), légtelenítő zsaluk (POM), kesztyűtartó szerelvények (PP).
A-burkolat-alkatrészei alatt: Motorburkolat burkolatok (PA66-GF30), fékfolyadék tartályok (PP), szívócsatorna héjak (PA6-GF30).
Elektromos és csatlakozók: Több-tűs autókábel-csatlakozók (PBT-GF15), biztosítékdoboz-fedelek (PA6).
Anyagkompatibilitás
Az alábbi táblázat felvázolja a szokásos autóipari gyanták lágyítási paramétereit szabványos bi{0}}fémes csavarprofilokkal:
|
Polimer minőségű |
Töltőanyag/adalékanyag |
Hordó hőmérséklet tartomány (°C) |
Szárítás előtti-specifikációk |
Csavar konfiguráció |
|
PA66 |
30% üvegszál |
270-295 |
80-90 ° C / 4 óra (párátlanítás) |
Magas-kopású bi-metál, ellenőrző gyűrű |
|
PC / ABS |
Töltetlen / FR |
240-270 |
100-110 °C / 3-4 óra |
Alacsony-nyírású keverőcsavar |
|
PMMA |
Optikai fokozat |
210-240 |
80-90°C / 4 óra |
Felületi-polírozott átlátszó csavar |
|
PBT |
15-30% üvegszál |
240-265 |
120°C / 3 óra |
Korrózióálló volfrám bevonatú- |
|
PP |
20% Talkummal töltött |
190-230 |
80°C / 2 óra |
Szabványos poliolefin profil |
Hogyan válasszuk ki / Konfigurációs lehetőségek
Csavar átmérőjének kiválasztása
A Csavar: Kisebb átmérő a hőre{0}}érzékeny anyagokhoz vagy kis lövésméretekhez (10-30%-os hordókapacitás).
B Csavar: Szabványos L/D arány (20:1 vagy 22:1) általános-célú autóipari gyantákhoz.
C Csavar: Nagyobb átmérő a nagy{0}}térfogatú alkatrészekhez, amelyek maximális lövésteljesítményt igényelnek (70% feletti lövéstömeg).
Választható csomagok
Akkumulátor-Segített nagy-sebességű befecskendező egység: Akár 400 mm/s-ig növeli a befecskendezési sebességet a vékony-falú csatlakozók és fényvezetők esetében.
Szekvenciális hidraulikus maghúzás: Bővíthető 2-6 független maghurok nyomásszabályozó szelepekkel.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% üveg vagy ásványi anyag tartalom.
Hot Runner Interface Bővítés: Integrált 8-32 zónás melegcsatorna hőmérséklet-szabályozók közvetlenül a fő gépszekrénybe építettek.
Gyártás és minőségellenőrzés
Minden gép strukturált tesztelési protokollokon megy keresztül a feladás előtt:
Strukturális stresszoldás: Az öntött lemezkeretek hőkezelésen és szemcseszóráson mennek keresztül, hogy a CNC megmunkálás előtt enyhítsék a belső feszültséget.
Platen párhuzamosság vizsgálata: A lézeres beállító eszközök ellenőrzik a nyomólap párhuzamosságát a szárazon{0}}biciklizés során a teljes nappali fényben.
72-Óra folyamatos száraz ciklusú futás: A gép 72 órán keresztül maximális kapcsolási sebességgel működik, hogy ellenőrizze a hidraulikus tömítés integritását, az olajhőmérséklet egyensúlyát és az érzékelő stabilitását.
Dinamikus befecskendezési precíziós teszt: A lövés súlyának változását 100 egymást követő száraz{1}}injektálási ciklusban mérik polipropilén és ABS tesztformák segítségével.
Biztonsági megfelelőség: A CE-jelölés szabványainak megfelelően (EN 201 műanyag- és gumiipari gépekre vonatkozó biztonsági előírások) készült, kettős elektromos/hidraulikus reteszeléssel a kezelőkapukon.
Testreszabás és OEM-támogatás
Automatizálási integráció: Az EUROMAP 63 és EUROMAP 73 robot interfészek lehetővé teszik a plug-and-play beállítást felső-belépő vagy oldalsó-szervorobotokkal.
Egyedi csavargeometria: Keverőfej opciók (Maddock keverőelemek vagy tűs -típusú keverők) a mesterkeverék diszperzióhoz és az újrahasznosított tartalom keveréséhez.
Volt és frekvencia adaptáció: Regionális szabványok szerint épített elektromos szekrények (pl. 480V/60Hz Észak-Amerikában; 400V/50Hz Európában; UL/CSA{6}}kompatibilis vezérlőpanelek kérésre).
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki ajánlatot és gépméret-elemzést kapjon, adja meg a következő műszaki adatokat:
Alkatrész rajzok:2D/3D CAD fájlok (STEP, IGES) kritikus méretekkel és falvastagság értékekkel.
Anyagspecifikációk:Gyanta márka, minőség és a töltőanyagok százalékos aránya (pl. üvegszál, ásványi anyag, égésgátlók).
A forma részletei:A forma méretei (hosszúság x szélesség x magasság), teljes tömeg, üregek száma és a melegcsatornákra vonatkozó követelmények.
Cél ciklusidő:Szükséges teljesítmény óránként vagy cél ciklusidő alkatrészenként.
Kiegészítő követelmények:Szükség van integrált maghúzókra, szelepkapu-vezérlőkre vagy robotinterfészekre.
Műszaki adatok benyújtása egyedi ajánlattételhez
Küldje el CAD-fájljait és formaspecifikációit közvetlenül mérnöki csapatunknak, hogy 24 órán belül megkapja az előzetes szorítóerő-számítást és a személyre szabott gépkonfigurációt.
GYIK
K: Milyen lövéssúlyú konzisztenciát biztosít ez a gép?
V: A lövéssúly megismételhetősége +/-0,15%-on belül marad stabil környezeti feltételek mellett, ha nagy-felbontású lineáris jelátalakítókat és zárt hurkú hidraulikus szelepvezérlést használnak.
K: Ez a gép használható csiszolóanyagokkal, például 40% üvegszál--erősítésű nejlonnal?
V: Igen. Az opcionális üveg-szálas kopáscsomagunkkal konfigurált gépek teljesen szinterezett bi-fém hengerrel és PTA-keményfém-bevonatú csavarral rendelkeznek, amelyek meghosszabbítják az élettartamot erősen-kopási körülmények között.
K: Milyen interfészek állnak rendelkezésre a robotautomatizáláshoz?
V: A gépek EUROMAP 67 szabványos interfészt tartalmaznak a robotjelekhez. EUROMAP 73 és testreszabott ipari Ethernet interfészek (Profinet, EtherCAT) kérésre rendelkezésre állnak.
K: Hogyan szabályozható a hidraulikaolaj hőmérséklete folyamatos működés közben?
V: A gép héj--és-cső- vagy léghűtéses
K: Milyen garanciát és pótalkatrész-támogatást biztosítanak a nemzetközi vásárlóknak?
V: Minden szabványos gép 12-hónapos teljes rendszergaranciát, valamint 24 hónapos szerkezeti garanciát tartalmaz a lemezekre és a kötőrudakra. A kritikus alkatrészek (szelepek, fűtőtestek, hőelemek, tömítések) 48 órán belül kiszállításra kerülnek a globális expressz logisztikán keresztül.
Népszerű tags: nagy pontosságú fröccsöntő gép autóalkatrészekhez, Kína nagy pontosságú fröccsöntő gép autóalkatrész-gyártók, beszállítók, gyár számára