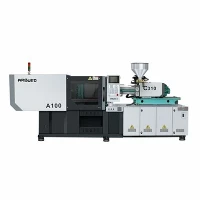
Nagy-precíziós hibrid fröccsöntő gép
Ez a hibrid fröccsöntő gép az elektromos szervo{0}}hajtású fröccsöntést egy hidraulikus szorítóegységgel kombinálja. A közvetlen szervo elektromos hajtás kezeli a lágyítást és a befecskendezést, így +/-0,01 mm-en belül ismételhető a lövés súlya és helyzete. A hidraulikus kötőrúd-rögzítés merev tartóerőt biztosít a több-üreges, nagynyomású fröccsöntéshez magas áramfogyasztás nélkül.
A vékony{0}}falú csomagoláshoz, orvosi alkatrészekhez és optikai-minőségű elektronikához tervezett egység áthidalja a szakadékot a teljes-hidraulikus rögzítési stabilitás és a teljes-elektromos pontosság között. Az energiafogyasztás 30-50%-kal csökken a szabványos hidraulikus gépekhez képest, a száraz ciklusidő pedig 1,2 másodperc alá csökken a szabványos modelleken.
|
Metrikus |
Tartomány / érték |
|
Szorítóerő |
100 tonna – 800 tonna (1000 kN – 8000 kN) |
|
Befecskendezési sebesség |
Akár 800 mm/s (akkumulátorral támogatott) |
|
Lövéssúly megismételhetőség |
+/-0.01% – +/-0.03% |
|
Pozíciópontosság |
+/-0,01 mm (Zárt hurkú lineáris optikai kódoló) |
|
Energiacsökkentés |
30% – 50% vs. változó szivattyús hidraulika |
|
Szabvány megfelelőség |
CE, ISO 9001, ANSI/SPI B151.1 |
Legfontosabb specifikációk
|
Paraméter |
150 tonnás modell |
300 tonnás modell |
500 tonnás modell |
|
Szorítóerő |
1500 kN |
3000 kN |
5000 kN |
|
Rúd-hézag (H x V) |
460 x 460 mm |
660 x 660 mm |
820 x 820 mm |
|
Lemezméret (Ma x V) |
680 x 680 mm |
960 x 960 mm |
1200 x 1200 mm |
|
Forma nyitó löket |
420 mm |
600 mm |
800 mm |
|
Max. Forma magassága |
500 mm |
680 mm |
850 mm |
|
Min. Forma magassága |
180 mm |
280 mm |
350 mm |
|
Csavar átmérő opciók |
A: 32mm / B: 36mm / C: 40mm |
A: 45mm / B: 50mm / C: 55mm |
A: 65mm / B: 70mm / C: 75mm |
|
Befecskendezési sebesség (A-csavar) |
185 cm3/s (Normál) / 450 cm3/s (Acc.) |
310 cm3/s (Normál) / 600 cm3/s (Acc.) |
580 cm3/s (Normál) / 800 cm3/s (Acc.) |
|
Max. Befecskendezési nyomás |
2350 bar |
2150 bar |
2000 bar |
|
Kidobási ütés |
120 mm |
160 mm |
200 mm |
|
Kidobási erő |
42 kN |
78 kN |
110 kN |
Főbb jellemzők
Párhuzamos mozgási képesség:Az elektromos lágyítás a forma nyitásával, a kilökő mozgásával és a mag-húzási műveleteivel párhuzamosan zajlik. Ez 15-25%-kal csökkenti a teljes ciklusidőt.
Zárt{0}}hurkú szervo elektromos befecskendezés: A high-torque servo motor directly drives the ball screw for injection acceleration (>2,0 G). A nyomásátalakítók valós idejű visszacsatolást{2}}adnak 1 kHz-es mintavételi frekvencián.
Merev lemez és hidraulikus szorítószerkezet:A végeselem-elemzés (FEA) optimalizált nyomólapok minimálisra csökkentik az elhajlást teljes tonnatartalom mellett. A hidraulikus szorítás egyenletes feszültségeloszlást biztosít a kötőrudak között, meghosszabbítva a szerszám élettartamát.
Aktív energia-visszanyerés:A lassítási fázisok során keletkező fékezési energia visszatáplál az áramkörbe, csökkentve a szekrény hőterhelését és csökkentve az elektromos felhasználást.
Olajmentes{0}}penészes terület opciók:A kötőrudak- és a formalapok önkenő-grafittal-impregnált perselyeket használnak. Ez kiküszöböli a folyékony kenőanyagokat a forma területén belül, kielégítve az ISO Class 7 tisztatér követelményeit.
Technikai előnyök
Hibrid meghajtó architektúra
A független hajtásrendszerek speciális kinematikai igényeket is kielégítenek:
Elektromos tengely (plasztifikáció és befecskendezés): Megszünteti a hidraulikafolyadék súrlódási veszteségét a nagy{0}}sebességű befecskendezés során. A válaszkésleltetés 50 ms-ról (hidraulikus szervoszelepek) 10 ms alá csökken (elektromos szervohajtás).
Hidraulikus tengely (befogás és maghúzás): Pontos, nagy{0}}nyomástartást biztosít folyamatos villanymotor-terhelés nélkül leállási nyomatéknál.
Hő- és viszkozitáskompenzáció
A nyers gyanták viszkozitásváltozásait az újraőrlési arányok vagy a műhely{0}}környezeti hőmérséklet-eltolódása okozza, a rendszer automatikusan korrigálja. A fúvókán belüli nyomásérzékelők mérik a tényleges olvadéknyomást a csúcsinjektáláskor. A vezérlő lépésenként modulálja a sebességet és a V/P átmeneti pontokat, hogy biztosítsa az üreg egyenletes kitöltését.
Hidraulikaolaj-kezelés
Mivel a hidraulikus teljesítmény a befogásra és a kilökésre van fenntartva, a teljes olajkapacitás 60%-kal csökken a teljes-hidraulikus beállításokhoz képest. Az olaj üzemi hőmérséklete 42 fok alatt marad a teljes termelés alatt, kiküszöbölve az olajhűtők kötelező vízhűtését, és több mint 20 000 üzemórára meghosszabbítja a hidraulikafolyadék élettartamát.
Tipikus alkalmazások
Orvosi eszközök és diagnosztika
Összetevők: Luer lock csatlakozók, fecskendőtartályok, mikrofluidikus chipek, pipettahegyek, vérvételi csövek.
Követelmények: ISO 7. osztályú tisztatér-megfelelőség, nulla olajszennyezés kockázata, flash{1}}mentes elválási vonalak, 0,05% alatti lövéstömeg-ingadozás.
Vékony{0}}falú csomagolás
Összetevők: Élelmiszer-tartályok, védőkupakok,{0}}orvosi injekciós üvegek, kozmetikai zárak.
Követelmények: 800 mm/s-os befecskendezési sebesség, 2400 bar befecskendezési nyomás, 3,5 másodperc alatti ciklusidők.
Elektronika és precíziós optika
Összetevők: Okostelefon-lencseházak, mikro{0}}csatlakozók, kameramodulok, relé alapok.
Követelmények: Minimális maradék feszültség, szűk emelkedési mérettűrések (+/-0,005 mm), kompatibilitás folyadékkristályos polimerrel (LCP) és magas hőmérsékletű poliamidokkal.
Anyagkompatibilitás
|
Gyanta típus |
Feldolgozási hőmérséklet tartomány |
Gépkonfigurációs követelmény |
Kulcsfontosságú célalkalmazások |
|
Polipropilén (PP) / polietilén (PE) |
180 fok - 240 fok |
Normál nitridált csavar és hordó |
Vékony-falú csomagolás, kupakok, záróelemek |
|
Polikarbonát (PC) / PMMA |
260 fok – 320 fok |
Bimetall hordó, optikai{0}}minőségű csavargeometria |
Lencsék, fényvezetők, átlátszó házak |
|
LCP / PPA (30%–50% üveggel töltött) |
320 fok – 380 fok |
Kopásálló-volfrámkarbid csavar/hegy |
Mikro-elektronikus csatlakozók, orsók |
|
ABS/PC-ABS ötvözet |
230 fok - 270 fok |
Keverőfejű csavar, kiegyensúlyozott fúvókafűtés |
Gépjármű belső kárpitozás, burkolatok |
|
PEEK / PPS |
360 fok – 420 fok |
Magas-hőmérsékletű kerámia fűtőtestek, szigetelt lemezek |
Nagy teljesítményű{0}}ipari alkatrészek |
Konfigurációs lehetőségek
Befecskendező egység opciók
Standard szervo-elektromos: a befecskendezési sebesség akár 300 mm/s. Alkalmas műszaki alkatrészekhez, autóipari csatlakozókhoz és általános precíziós fröccsöntéshez.
Akkumulátor-Segített elektromos/hidraulikus: A befecskendezési sebesség akár 800 mm/s. 0,4 mm-nél kisebb falvastagságú vékony-falakhoz tervezték.
Csavaros hordókohászat:
A osztály: Nitridált acél nem-koptató hatású töltetlen gyantákhoz.
B osztály: Bimetál réteg (1,5 mm vastag) legfeljebb 30% üvegszálat tartalmazó gyantákhoz.
Class C: Tungsten carbide lined barrel and screw for abrasive/corrosive materials (LCP, fluoropolymers, >30% üveg/ásványi töltet).
Alapvető-Pulling és automatizálási integráció
Hidraulikus maghúzók: 2-4-körös elosztó-konfigurációk mozgó vagy rögzített lemezekre szerelve.
Szervo-Meghajtott maghúzók: Független elektromos maghajtások a pontos pozíciókövetéshez hidraulikus csatlakozások nélkül.
Euromap / SPI interfészek: Az Euromap 63 és Euromap 73 interfészek szabványosak a zökkenőmentes plug{2}}and-robot and pick{4}}and{5}}integrációhoz.
Gyártás és minőségellenőrzés
Lap megmunkálása:A lemezeket gömbgrafitos öntöttvasból (GGG50/QT500-7) öntik, és 5 tengelyes vízszintes CNC megmunkálóközpontokon dolgozzák meg egyetlen összeállításban, hogy a párhuzamos tűrések 0,02 mm/m-en belül maradjanak.
Döntetlen{0}}rúd kikészítése:A 42CrMo4 nagy-szakítószilárdságú acél-rudak indukciós edzésen (HRC 55–58) és kemény-krómozáson (0,03 mm vastagság), majd középpont nélküli köszörülésen mennek keresztül.
A-soron belüli minőségellenőrzések:
Lézeres interferométer kalibrálása: A befecskendező golyós csavar és a nyomólap elmozdulása mentén méri a pozíció pontosságát.
Ultrahangos hegesztési vizsgálat: Ellenőrzi a szerkezeti integritást az összes feszültséget{0}}hordozó öntvényelemen.
48-Óra folyamatos szárazfutás: Minden gép egy 48 órás folyamatos üzemelési ciklust hajt végre maximális száraz ciklussebességgel, amit egy 4 órás forró olajnyomás teszt követ a szállítás előtt.
Testreszabás és OEM-támogatás
A gyári mérnöki csapatok közvetlenül kezelik az egyedi specifikációkat:
Egyéni kötözőrúd-hézag:Kibővített lapméretek és szélesített kötőrúd{0}}távolság a túlméretezett vagy összetett meleg{1}}formákhoz.
Extended Daylight & Stroke:Egyedi lökethosszok mély-húzott alkatrészekhez vagy több-lépcsős formákhoz.
Több-anyag/több-lövés integráció:Másodlagos és harmadlagos fröccsöntő egységek (L-alakú, hátas vagy függőleges elhelyezés) két-lövéses (2K) fröccsöntéshez.
Szoftver integráció:Nyílt PLC architektúra (Beckhoff / Keba platformok) egyedi szoftvermodulokkal a speciális nyomásprofilok nyomon követéséhez és az automatizált selejtkezeléshez.
Mit kell adnia a vevőknek az árajánlatért
A következő projektparaméterek megadása felgyorsítja a műszaki értékeléseket és az árajánlatok lebonyolítását:
Részletek:2D rajzok/3D CAD fájlok (STEP, IGES), falvastagság-tartományok és alkatrészsúlyok.
Anyagspecifikációk:A minőség megjelölése, a gyanta gyártója, az olvadékfolyási index (MFI), a zsugorodási arányok és a kitöltési arányok (üveg/ásványi anyag%).
A forma specifikációi:Az üregek száma, a forma méretei (hosszúság x szélesség x magasság), súly, a melegcsatorna teljesítmény/zóna követelményei és a mag-húzási elrendezése.
Gyártási követelmények:Cél ciklusidő, napi kimeneti mennyiség, tisztatéri környezeti követelmények (ha vannak) és automatizálási integrációs tervek.
GYIK
K: Miben különbözik a hibrid fröccsöntő gép a teljesen{0}}elektromos géptől?
A: Hybrid machines combine electric drives for high-frequency, continuous movements (plasticizing and injection) with hydraulic systems for static holding tasks (clamping force and core movement). Full-electric machines rely on electric servomotors for all axes, which increases component wear and cost when high clamp forces (>500 tonna) vagy folyamatos nagy tartónyomás szükséges.
K: Milyen karbantartási ütemterv szükséges a hibrid hajtásrendszerhez?
V: A golyóscsavar meghajtót 4000 üzemóránként automatikusan{0}} kell cserélni a kenőpatront. A hidraulikus kör kevesebb olajat használ, mint a hagyományos rendszerek; a folyadékcsere és a szűrőcsere normál körülmények között 10 000-12 000 üzemóránként történik.
K: Mi a tipikus átfutási idő a szabványos és az egyedi modelleknél?
V: A szabványos tonnatartalmú modelleket (100–300 tonna) a végleges rajz aláírását követő 30–45 napon belül szállítják ki. A személyre szabott egységek-, mint például a speciális lemezelrendezéseket, nagy-sebességű akkumulátorcsomagokat vagy több-komponensű beállításokat- 60-90 napot igényelnek.
K: Ez a gép kapcsolódhat a meglévő automatizálási cellavezérlőkkel?
V: Igen. A rendszerek Euromap 63, Euromap 73 és OPC UA protokollokkal (Euromap 77) vannak felszerelve a központi SCADA rendszerekkel, perifériás berendezésekkel és robotkarokkal való integráció érdekében.
K: Hogyan garantálható a lövés súlyának állandósága a hosszú gyártási folyamatok során?
V: A valós idejű-zárt-hurkú vezérlés nyomon követi a pozíciót, a sebességet és a befecskendezési nyomást optikai lineáris kódolókon és olvadékátalakítókon keresztül. A vezérlő ezredmásodpercenként dinamikusan állítja be a befecskendezési nyomás- és sebességprofilokat, hogy kompenzálja a környezeti hőeltolódásokat és a nyersanyag tételek változásait.
Népszerű tags: nagy pontosságú hibrid fröccsöntő gép, Kína nagy pontosságú hibrid fröccsöntő gép gyártói, beszállítói, gyárai