


Szervó fröccsöntő gépek
↵
Szervo fröccsöntő gépek gyártója
A közepes{0}}--nagy{2}}volumenű gyártáshoz hidraulikus fröccsöntő berendezés kiválasztása megköveteli az energiaköltségek, a pontosság, a ciklusidők és a gép élettartamának egyensúlyát. A modern szervo-hidraulikus technológia kiküszöböli a hagyományos fix lökettérfogatú szivattyúrendszerek termikus és elektromos hatástalanságát, miközben biztosítja a bilincs stabilitását és a műszaki gyantákhoz szükséges nagy nyomatékot.
Ez a műszaki útmutató felvázolja a teljesítményspecifikációkat, a hidraulikus konfigurációkat, a méretezési képleteket és a mechanikai lehetőségeket azon mérnökcsapatok, beszerzési menedzserek és üzemi üzemeltetési igazgatók számára, akik szervo-fröccsöntő gépeket értékelnek ipari méretű-vagy létesítménykorszerűsítéshez.


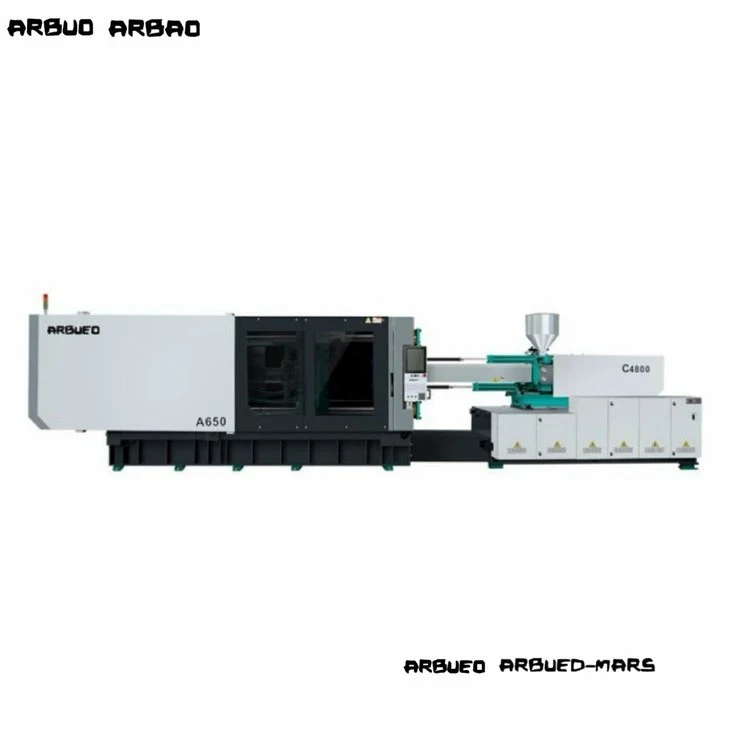
Szervo fröccsöntő gép áttekintése
A szervo fröccsöntő gép dinamikus, zárt{0}}hurkú szervomotor-rendszert használ a változó-lökettérfogatú vagy fix{2} fogaskerekes belső szivattyúk meghajtására. Ellentétben a hagyományos hidraulikus gépekkel, ahol az indukciós motorok a folyamat fázisától függetlenül folyamatosan névleges fordulatszámon működnek, a szervo-hajtású rendszer azonnal modulálja a motor fordulatszámát és nyomatékát a valós idejű nyomás- és áramlási igények alapján.
A nem -műveleti fázisokban-, mint például a hűtés, a formázási szünet vagy a robot kilökése-a szervomotor közel-nulla fordulatszámra esik le. Ez a működési váltás három alapvető előnnyel jár:
Energiamegtakarítás:30-70%-kal csökkenti a hidraulikus elektromos fogyasztást a szabványos rögzített -elmozdulású rendszerekhez képest.
Hőkezelés:Minimalizálja a hidraulikafolyadék súrlódásos fűtését, csökkenti az olajhűtő vízigényét és meghosszabbítja az olaj élettartamát.
Ismételhetőség:50 ms alatti válaszidőt tart a zárt-hurkos befecskendezési nyomás- és pozíciószabályozásnál, így kisebb lökés---súly ingadozást biztosít.
Gépkonfigurációk
INJEKCIÓS EGYSÉG:
Szervo motor és hajtás
Nitridált csavar és hordó
Lineáris vezetősín kocsi
BORÍTÓEGYSÉG:
Dupla{0}}Kinematika váltása
Öntött acéllemez (FEA optimalizált)
Automatikus hidraulikus{0}}magasság-beállítás
SZERVO{0}}HIDRAULIKAI TELJESÍTMÉNYCSOMAG:
Állandó mágneses AC szervomotor
Belső sebességváltó szivattyú
High{0}}Response Controller
Öt-pontos dupla-kapcsolórendszer: Optimalizálja a mechanikai előnyöket, gyors nyomólap-utazást alacsony nyomáson és nagy mechanikai reteszelőerőt a végső záráskor.
FEA-Optimalizált gömbgrafitos öntöttvas lapok: A gömbgrafitos vas lapok alacsony -elhajlású szerkezeti bordákkal rendelkeznek, amelyek biztosítják a szorítónyomás egyenletes eloszlását a forma felületén.
Automatikus kenőrendszer: Központi, térfogati zsírelosztás, amely kimért kenőanyagot szállít a rúd perselyeihez és kapcsolócsapjaihoz, csökkentve ezzel a csapok kopását és a részecskék szennyeződését.
Hidraulikus szerszám-magasság-beállítás: Fogaskerék-meghajtású nyomólap-magasság-állítás digitális jeladóval a szerszámbeállítás gyors megváltoztatásához.
Kettős{0}}hengeres kiegyensúlyozott kocsi: A kettős hidraulikus működtetésű hengerek kiegyensúlyozott, axiális erőket fejtenek ki a csavarkocsira a befecskendezés során, hogy megakadályozzák a fúvóka eltolódását és dőlését.
Bimetál / nitridált csavar és hordó: Szabványos SACM 645 nitridált acél hordó opciókkal volfrám-keményfém bimetál bélésekkel üvegtöltetű műszaki gyantákhoz.
Lineáris vezetősín mozgása: Az alacsony-súrlódású, lineáris mozgású vezetősínek a befecskendező kocsin csökkentik a mechanikus tapadást-a mikro-adagolás és a nagy-sebességű befecskendezési mozgás során.
Terméklista
Modell: A100 Compact
Szorítóerő: 1000 kN
Rúd-hézag (Ma x V): 360 x 360 mm
Befecskendezési kapacitás (PS): 145 g
Maximális rendszernyomás: 17,5 MPa
Cél alkalmazás: Kisméretű precíziós elektronika, csatlakozók, részegységek-
Modell: A170 Standard
Szorítóerő: 1700 kN
Rúd-hézag (Ma x V): 460 x 460 mm
Befecskendezési kapacitás (PS): 280 g
Maximális rendszernyomás: 17,5 MPa
Célfelhasználás: Műszaki alkatrészek, orvosi házak, kupakok
Modell: A230 Univerzális
Szorítóerő: 2300 kN
Rúd-hézag (H x V): 530 x 530 mm
Befecskendezési kapacitás (PS): 450 g
Maximális rendszernyomás: 17,5 MPa
Célfelhasználás: Háztartási gépek alkatrészei, fogyasztási cikkek, betétlécek
Modell: A290 Heavy{1}}Duty
Szorítóerő: 2900 kN
Rúd-hézag (Ma x V): 620 x 620 mm
Befecskendezési kapacitás (PS): 720 g
Maximális rendszernyomás: 17,5 MPa
Cél alkalmazás: Gépjármű belső burkolatok, ipari csőszerelvények
Modell: A390 High{1}}Volume
Szorítóerő: 3900 kN
Rúdhézag (Ma x V): 710 x 710 mm
Befecskendezési kapacitás (PS): 1250 g
Maximális rendszernyomás: 17,5 MPa
Cél alkalmazás: mély{0}}konténerek, nagy házak, autóburkolatok
Modell: A550 Industrial
Szorítóerő: 5500 kN
Rúd-hézag (Ma x V): 830 x 830 mm
Befecskendezési kapacitás (PS): 2100 g
Maximális rendszernyomás: 17,5 MPa
Cél alkalmazás: Nagy szerkezeti panelek, ládák, több{0}}üreges autóalkatrészek
Főbb műszaki jellemzők
Zárt{0}}hurok buszvezérlő architektúra:
A vezérlő---szervó kommunikációja EtherCAT vagy CANopen protokollt használ, így a vezérlőkör válaszciklusa 1 ms alatt marad.
Nagy-precíziós lineáris jelátalakítók:
Abszolút optikai/rezisztív helyzetkódolók 0,01 mm-es felbontással a szorító-, befecskendező- és kidobó tengelyekre szerelve a helyzet-visszacsatolás érdekében.
PID hordó hőmérsékleti zónák:
A több-zónás SSR (Solid State Relay) fűtésvezérlés PID ön-hangoló algoritmusokkal +/- 1 C fokon belül tartja a hordózóna tűrését.
Alacsony-nyomású penészvédelem:
Változtatható nyomás- és sebességbeállítások figyelik a forma zárását; Az érzékeny nyomaték-érzékelő algoritmusok azonnali formázást váltanak ki, ha ellenállást észlel.
Mag húzó és kicsavarható interfészek:
Integrált programozható hidraulikus maglehúzó-szekvenciák (2-körös alapkivitel) a hidraulikus lecsavarozási motorokhoz.
Szervo hidraulikus rendszer és energiagazdálkodás
DINAMIKUS SZABÁLYOZÓHUROK SZEKVENCIA:
System Controller ->Digitális sebesség/nyomás parancsot küld a szervo meghajtónak
Servo Drive ->Állandó mágneses AC szervomotort vezérli
AC Servo Motor ->Belső fogaskerék-szivattyút hajt
Internal Gear Pump ->Erősíti a hidraulikus működtetőket
Pressure Transducer ->Valós idejű{0}}nyomás/áramlás visszajelzést küld a rendszervezérlőnek
Rendszerarchitektúra
A tápegység egy állandó mágneses szinkronmotort (PMSM) és egy alacsony{0}}zajú belső fogaskerék-szivattyút párosít. A rendszer nyomását a közvetlenül a szivattyú kimeneti elosztójára szerelt digitális jelátalakító folyamatosan ellenőrzi.
Dinamikus vezérlőhurok
A gépvezérlő kiszámítja a szükséges térfogatáramot (Q) és nyomást (P) az adott gépfázishoz (pl. tartási nyomás, lágyítás vagy nyomólap út).
A jelek digitális terepi buszon keresztül jutnak el a szervo hajtáshoz.
A szervohajtás beállítja a motor fordulatszámát (n) az áramlás szabályozásához, és a motor nyomatékát (tau) a rendszernyomás szabályozásához.
A nyomás-visszacsatolási hurok frekvenciája 2 kHz-en működik, azonnal csökkenti a motor fordulatszámát a nyomástartás vagy a készenléti szintre történő lehűlés során, megakadályozva ezzel az energiapazarlást a biztonsági szelepeken.
Szervo vs. hagyományos hidraulika
Hagyományos: AC indukciós motor (állandó fordulatszám)
Szervohidraulika: Állandó mágneses szervomotor (változtatható fordulatszám)
Hatás: Megszünteti az áramfelvételt, amikor a gép üresjáratban van.
Hagyományos: alapvonal (100%)
Szervo hidraulika: 30-70% csökkentés
Hatás: Alacsonyabb lövésenkénti működési költség.
Hagyományos: Magas (a tehermentesítő szelep bypass hőt termel)
Szervo hidraulika: alacsony (csak a kért olajmennyiséget szállítja)
Hatás: Csökkenti a hűtő terhelését és késlelteti az olaj oxidációját.
Hagyományos: alapvonal (100%)
Szervo hidraulika: 50-70% csökkentés
Hatás: Csökkenti a létesítmény közüzemi követelményeit.
Hagyományos: +/- 0.5% - +/- 0.8%
Szervo hidraulikus: +/- 0.1% - +/- 0.3%
Hatás: Csökkenti a selejt arányát a szűk -tűrésű mérnöki alkatrészeken.
Hagyományos: 100 ms és 150 ms között
Hidraulikus szervo: 40 ms alatt
Hatás: Gyorsabb ciklusindítás és nyomáslépés szabályozás.
Hagyományos: 75 dBA és 85 dBA között
Hidraulikus szervo: 70 dBA alatt
Hatás: Javítja a bolti{0}}padló környezetbiztonsági megfelelőségét.
Műszaki előírások
Általános mechanikai paraméterek (A290 reprezentatív platform)
Szorító egység:
Szorítóerő: 2900 kN
Nyitási löket: 580 mm
A kötőrudak közötti távolság (H x V): 620 mm x 620 mm
Max. Forma magasság: 650 mm
Min. Forma magasság: 220 mm
Kidobó löket: 160 mm
Kidobóerő: 77 kN
Befecskendező egység (B méretű csavar):
Csavar átmérője: 55 mm
L/D arány: 20:1
Elméleti befecskendezési térfogat: 522 cm3
Lövéssúly (PS): 475 g
Befecskendezési sebesség: 210 cm3/s
Max. Befecskendezési nyomás: 178 MPa
Csavar fordulatszáma (max.): 0-190 ford./perc
Hajtás / Hidraulika / Elektromos:
Rendszernyomás: 17,5 MPa
Szervomotor teljesítmény: 37 kW
Fűtőszalag Teljesítmény: 16,5 kW
Az olajtartály űrtartalma: 380 liter
A gép méretei (H x Sz x Ma): 6,2 m x 1,6 m x 2,1 m
Szárazgép súlya: 9,2 metrikus tonna
Hogyan válasszunk
1. lépés: A szorítóerő kiszámítása
2. lépés: A felvétel méretének és térfogatának ellenőrzése
3. lépés: Méretek illeszkedésének ellenőrzése (kötő{1}}rúd és nappali fény)
4. lépés: Befecskendezési nyomás elemzése
5. lépés: A lágyítási arány értékelése
6. lépés: A segéd- és maghidraulikus áramkörök konfigurálása
Határozza meg a szükséges szorító űrtartalmat az alkatrész és a futórendszer teljes vetített területe alapján, megszorozva a polimer fajlagos üregnyomásával:
Szorítóerő (kN)=[Vetített terület (cm2) x Üresnyomás (bar) / 100] x Biztonsági tényező (1,1–1,2)
Referencia üregnyomások:
Poliolefin (PE/PP): 300-450 bar
Műszaki gyanták (PC, ABS, PA): 500-800 bar
Vékony{0}}falú csomagolás: 800-1100 bar
Igazítsa az alkatrész tömegét a gép befecskendezési kapacitásához. Válassza ki azt a csavarméretet, ahol a szükséges lövéstérfogat (alkatrész + csúszócső) a hordó maximális lövéskapacitásának 30-80%-át használja fel:
Kevesebb, mint 20% hordókapacitás: A gyanta lebomlását kockáztatja a túl hosszú tartózkodási idő miatt a fűtött hordóban.
80%-nál nagyobb hordókapacitás: Korlátozza a lágyító konzisztenciát és csökkenti a lövés-a-hőmérséklet egyenletességét.
Ellenőrizze, hogy a forma szélessége és magassága illeszkedik-e a vízszintes és függőleges kötőrúd szabad távolságába (H x V).
Ügyeljen arra, hogy a forma minimális és maximális magassága megfeleljen a forma vastagságának.
Győződjön meg arról, hogy a minimális nyitási löket elegendő hely van az alkatrészek kitisztításához a robot{0}}végének-végének (EOAT) kihúzása során.
Gyártás és minőségellenőrzés
Lapos megmunkálási pontosság:A lemezeket 5 tengelyes CNC vízszintes portálos megmunkálóközpontokon dolgozzák meg, hogy biztosítsák a 0,05 mm-es síkbeli tűréseket a rögzítési felületeken.
Stresszoldás és hőkezelés:A gépvázak és a lemezöntvények hőfeszültség--mentesítésen mennek keresztül, hogy megakadályozzák a szerkezeti deformációt folyamatos névleges szorítóterhelés mellett.
Hidraulikus rendszer tesztelése:A hidraulikus blokkok ultrahangos tisztításon esnek át; A rendszereket 1,25-szeres maximális üzemi nyomáson tesztelik a tömítés integritásának és a belső szivárgás nélküli bypass ellenőrzésének érdekében.
Száraz futás beállítás:Minden elkészült gépen egy kötelező 48-órás folyamatos száraz-futási teszten esnek át, amely során megvizsgálják a mozgás hőjelzéseit, a kötőrúd feszültségi egyensúlyát és a zajkorlátokat a feladás előtt.
Minőségi szabványnak való megfelelés:ISO 9001 minőségirányítási rendszerek szerint gyártva; A CE megfelelőség igazolt a mechanikus védőreteszekre, az elektromos biztonságra (EN 60204-1) és a hidraulikus biztonsági szabványokra vonatkozóan.

Autóipari alkatrészek
Cél részek: ajtókárpitok, HVAC lamellák, motorburkolatok
Követelmények: Nagy szerkezeti szilárdság, alacsony süllyedésnyomok, méretkonzisztencia a környezeti hőmérsékleti tartományokban.
Gyanták: PP + 30% üvegszál, ABS/PC ötvözetek, PA66.
A gép fő funkciója: Több{0}}fokozatú fröccsöntési sebességprofil és maghúzási lehetőségek az összetett formacsúszkákhoz.
Elektromos és elektronikai
Cél részek: Reléházak, sorkapcsok, precíziós keretek
Követelmények: Szűk tűrések, nulla villogás az elválasztó vonalakban, precíz csapműködtetés.
Gyanták: PBT, LCP, égésgátló{0}} ABS, polikarbonát.
A gép kulcsfontosságú funkciója: Nagy-reakciójú zárt-hurkú befecskendezési nyomásszabályozás a túl-csomagoló mikro-szerkezetek elkerülése érdekében.
Ipari és építőipari termékek
Cél részek: csőszerelvények, szelepek, tömszelencék
Követelmények: Mély-húzási befecskendezési képesség, magas olvadékleadás, vastag-falú résztömítés üregképződés nélkül.
Gyanták: merev PVC, HDPE, PPR.
A gép legfontosabb jellemzője: Nagy{0}}nyomatékú hidraulikus lágyítómotorok optimalizált, nagy-kopású bimetál csavarprofilokkal párosítva.
Speciális csavar- és hordószerelvények:
UPVC csavarok magas-krómozással és speciális csúcskialakítással.
Korrózióálló-teljes-bimetál hordók fluorpolimerek feldolgozásához.
Keverőfej geometriák (Maddock / keverőcsapok) a mesterkeverék diszperzióhoz.
Hidraulikus módosítások:
Akkumulátor-támogatott nagy-sebességű befecskendezőrendszerek vékony-falú alkalmazásokhoz.
Független kettős{0}}szivattyús hidraulikus beállítások a bilincsek egyidejű mozgatásához és lágyításához (párhuzamos visszanyerés).
Hidraulikus akkumulátorok a gyors befecskendezési sebességhez.
Automatizálási és interfész opciók:
EUROMAP 63 vagy SPI robotautomatizálási interfészek.
EUROMAP 73 / ANSI B11.20 biztonsági interfész protokollok robotintegrációhoz.
Hot{0}}runner vezérlő integrálása közvetlenül a gép HMI kijelzőjébe.

Kapcsolódó gépek
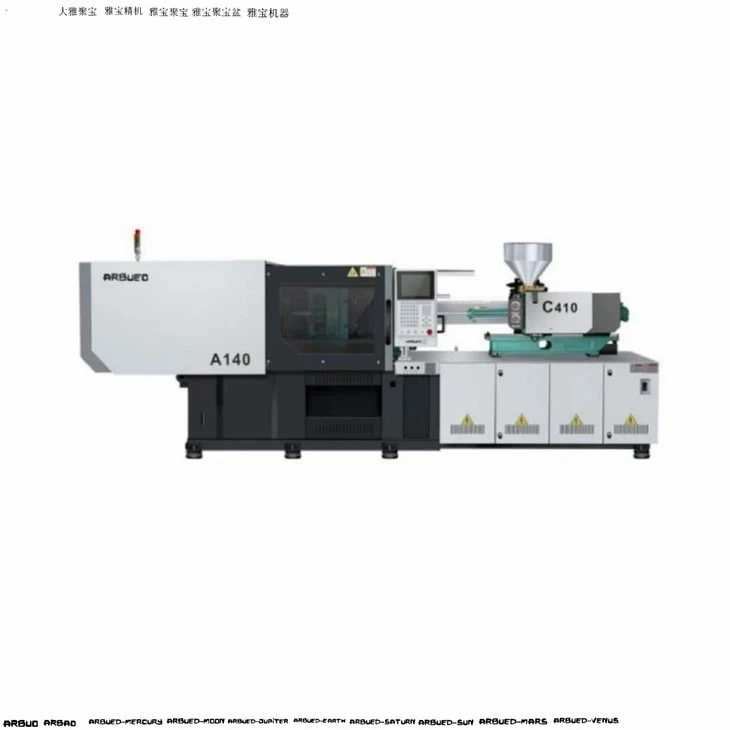
Nagy sebességű{0}}szervó-fröccsöntő gépek: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s), és gyors váltási kinematika.
Két-lapszervó fröccsöntő gép:Nagyméretű szerkezeti részekhez (800-3500 tonna) tervezték, kisebb alapterületet, meghosszabbított nyitási löketet és közvetlen hidraulikus befogást kínál.
Több-anyag/két-szín gép:Kettős fröccsöntő egységgel (L-alakú, párhuzamos vagy hátas beállítások) és integrált forgóasztalokkal a több-lövésű fröccsöntéshez.
Függőleges szervo fröccsöntő gépek:Függőleges befogási és függőleges fröccsöntési kialakítások kézi vagy automatizált lapkaformázási műveletekhez optimalizálva.
GYIK

Kérjen árajánlatot
Segítségre van szüksége a megfelelő bilincs tonnatartalom, csavarméret vagy kiegészítő interfész kiválasztásához a formázósorhoz? Adja meg gyártási specifikációit alább, hogy részletes műszaki ajánlatot, gépelrendezési rajzot és árajánlatot kapjon.
A cél alkatrész méretei (H x SZ x M mm):
Műanyag gyanta típusa és minősége:
Alkatrész tömege (g) és üregek száma:
Becsült / szükséges ciklusidő (mp):
Szabványos létesítményi feszültség (pl. 480V 3PH 60Hz / 400V 3PH 50Hz):
A műszaki támogatást nyújtó mérnökök készséggel állnak rendelkezésre a formaelrendezés érvényesítésének és a bilincs tonnatartalom számításának elvégzésére a rendelés leadása előtt.
Professzionális szervo fröccsöntő gépek gyártói és beszállítói vagyunk Kínában, magas színvonalú, testreszabott szolgáltatás nyújtására szakosodva. Szeretettel üdvözöljük gyárunkból a szervo fröccsöntő gépek nagykereskedelmében. Árkonzultációért vegye fel velünk a kapcsolatot.