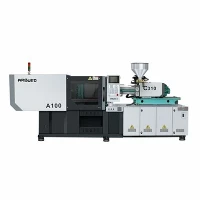
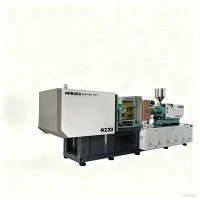
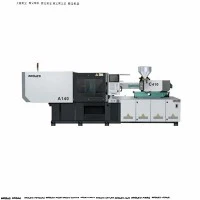
Hibrid fröccsöntő gép autóipari alkatrészek gyártásához
Kifejezetten vékony{0}}falú szerkezeti elemekhez és nagy-precíziós belső/külső autóalkatrészekhez tervezett hibrid fröccsöntő gép a szervo-elektromos csavarhajtás technológiáját hidraulikus szorítással és befecskendező erővel kombinálja. ±0,01 mm-es pozíciómegismételhetőséget biztosít, miközben az energiafogyasztást akár 45%-kal is csökkenti a tiszta hidraulikus rendszerekhez képest.
Az autóipari alkatrészek gyártása szigorú mérettűréseket, rövid ciklusidőt és minimális selejt arányt igényel folyamatos, 24 órás gyártási folyamatok során. A hagyományos hidraulikus gépek gyakran küzdenek a precíziós konzisztenciával és a termikus stabilitással a hosszú gyártási műszakok során, míg az összes-elektromos rendszer űrtartalom- és költségkorlátokkal szembesül a vastag-szelvényű szerkezeti elemek esetében.
Ez a hibrid rendszer elektromos szervomotort használ a folyamatos lágyításhoz, leválasztva az adagolási fázist a hidraulikus műveletektől. A hidraulikus nyomás hajtja a szerszámbefogást, a maghúzást és a nagy sebességű-befecskendező egység mozgását. Ez a hibrid architektúra kiküszöböli az olaj túlmelegedését, amelyet a szelep arányos fojtása okoz a lágyítás során, állandó olvadékhőmérsékletet tart fenn, és csökkenti a teljes működési költségeket.
Legfontosabb specifikációk
|
Specifikációs paraméter |
Értéktartomány / metrika |
Mérnöki megjegyzések |
|
Szorítóerő |
2000 kN - 10,000 kN (200 - 1000 tonna) |
Közvetlen-hidraulikus kapcsoló vagy két-laprögzítő szerkezet |
|
Befecskendezési sebesség |
Akár 350 mm/s (normál) / 800 mm/s (akkumulátor) |
Nitrogénakkumulátor az ultravékony falú alkatrészekhez |
|
Csavar átmérő opciók |
Ø 45 mm - Ø 105 mm |
Gyanta alapú nitridált vagy bimetál opciók állnak rendelkezésre |
|
Elméleti lövéskapacitás |
320 cm³ - 4200 cm³ |
PS ekvivalens sűrűséggel számolva |
|
Kidobási ütés |
150 mm - 350 mm |
Hidraulikus kilökőcsap állítható erőszabályozással |
|
Kötetlen{0}}rúd távolság (H×V) |
560×560 mm - 1180×1080 mm |
Több{0}}üregű autóipari formák és magcsúszkák számára alkalmas |
|
Hajtásrendszer |
AC szervo elektromos (adagolás) + szervo hidraulikus (bilincs/befecskendezés) |
Kettős{0}}hurkú zárt vezérlő arányos biztonsági szeleppel |
Főbb jellemzők
Leválasztott párhuzamos műveletek:Az elektromos lágyító hajtás a hidraulikus funkcióktól függetlenül működik, lehetővé téve a párhuzamos regenerációt a formanyitás és a kilökő mozgása során, hogy lerövidítsék a szárítási ciklusidőket.
Zárt{0}}hurkos befecskendezési vezérlő:A nagy-válaszú optikai lineáris kódolók ±0,005 mm-es mérési felbontással nyomon követik a befecskendezési pozíciót, csökkentve a rész----rész súlyingadozást.
Állítható mag{0}}húzó hidraulika:A programozható kétmagos hidraulikus húzók közvetlenül a gépvezérlőbe integrálva kezelik az ajtópanelek és a műszercsoportok összetett csúszkáit és alámetszéseit.
Alacsony-olajtartalmú hidraulikus rendszer:A változtatható-lökettérfogatú szervoszivattyúk igény szerint működnek, és 45 fok alatt tartják a hidraulikaolaj hőmérsékletét nagy víz-hűtőtornyok nélkül.
Gép konfigurációja
A gép a nagy-nyomatékú forgómunkát (csavarforgatás) választja el a dinamikus erőhatástól (szorítás és dinamikus befecskendezés) négy fő működési részegységen keresztül:
Szervo elektromos adagoló meghajtó:Az állandó -nyomatékú lágyítócsavart közvetlenül egy független AC szervomotoron keresztül hajtja meg. Ez leválasztja az adagolást a hidraulikus nyomáseséstől, stabil olvadékhomogenitást és egyenletes adagolási időt biztosítva, függetlenül a gép párhuzamos mozgásától.
Hidraulikus szervo akkumulátor:A befecskendező hengert táplálva ez az egység precíz sebesség/nyomás (V/P) kapcsolót használ, hogy nagy-sebességű, nagy{1}}nyomású dinamikus befecskendezési teljesítményt biztosítson vékony-falú szerkezeti elemekhez.
Két-laprögzítő egység:Egyesíti a dinamikus hidraulikus rögzítő-rúdzárat az automata szerszámmagasság-állítással, gyors, alacsony-nyomású penészvédelmet és egyenletes szorítóerő-eloszlást biztosítva a forma felületén.
Központi vezérlő:Nagy sebességű -EtherCAT-buszhálózaton keresztül működik, 1 ms-os mintavételezési időközönként összesíti az összes lineáris kódolótól, nyomásátalakítótól és hőmérsékleti zónától származó valós-idejű szenzor-visszajelzést a zárt-hurkú mozgásvezérléshez.
Termék-Speciális műszaki előnyök
±0,01 mm Pozíció ismételhetőség:A szorítóegységen található közvetlen-meghajtású forgó jeladók csökkentik a villanásképződést a több-üreges autócsatlakozókon és világítási házakon.
Energiamegtakarítás:Az üzemi teljesítmény nullára csökken a tartási és hűtési fázisban, ami 30%-kal - 45%-kal csökkenti a kVA terhelési profilokat a rögzített-kiszorításos szivattyús hidraulikus rendszerekhez képest.
Lineáris befecskendezési sebesség profilok:Akkumulátor{0}}rásegített befecskendezés egyenletes áramlási sebességet tart fenn a hosszú áramlási-hosszúságú pályákon keresztül, kiküszöbölve a hegesztési vonal hibáit a lökhárító homlokzatán és az A/B/C oszlopburkolatokon.
Csökkentett gyanta lebomlás:Az elektromos lágyítás precíz visszanyomás-szabályozást- tesz lehetővé egészen 5 bar-ig, megakadályozva a polimer láncszakadását a nyírásra érzékenyen{2}}töltött műszaki gyantákban.
Tipikus alkalmazások
Külső autóalkatrészek
Elülső rácsok és lökhárítóbetétek: Magas áramlási sebességigények hosszú áramlási útvonalakon, felületi nyelési nyomok nélkül.
Kerékív-betétek: újrahasznosított PP/EPDM keverékekből öntve, amelyek stabil nyomaték leadást igényelnek a lágyítás során.
Belső burkolatok és szerkezeti alkatrészek
Ajtópanel-al-szerelvények: Több-pontos hidraulikus mag-húzási szekvenciák az alámetszéshez és a rögzítőkapcsos kiemelkedésekhez.
A műszerfal támasztékai: Hosszú{0}}üvegszállal-erősített PP alkatrészek, amelyek finom csavargeometriát igényelnek a szálhossz megőrzése érdekében.
Gépjárművilágítás és elektromosság
Fényszórólencse ház: Alacsony{0}}rezgésű bilincsmozgás a nagy optikai tisztaság megőrzése érdekében az átlátszó PC/PMMA gyantában.
Motortér-csatlakozódobozok: PBT/PA66 égésgátló{1}}anyagok, amelyek nagy befecskendezési nyomást igényelnek a vékony bordaszakaszok kitöltéséhez.
Anyagkompatibilitás
|
Gyanta típus |
Feldolgozási hőmérséklet tartomány |
Ajánlott csavar konfiguráció |
Specifikus autóipari alkalmazás |
|
PP + 30% talkum / EPDM |
210 fok - 250 fok |
Szabványos nitridált csavar keverőfejjel |
Műszerfalak, ajtókárpitok |
|
PA66 + 30% GF |
270 fok - 310 fok |
Bimetall hordó, volfrámkarbid repülési csúcsok |
A motorháztető alatti-konzolok-, csatlakozók |
|
PC / ABS ötvözet |
250 fok - 280 fok |
Közepes-nyírócsavar alacsony-kompressziós repüléssel |
Középkonzolok, kesztyűtartó huzatok |
|
PMMA / PC |
240 fok - 290 fok |
Magas{0}}fényű felületű csavar, krómozott-hordó |
Hátsó lámpák lencséi, optikai fényvezetők |
|
POM |
190 fok - 210 fok |
-Korróziógátló ötvözet csavar, visszacsapó szelep gyűrű |
Autóipari fogaskerekek, biztonsági övkapcsok |
Konfigurációs lehetőségek és kiválasztási mátrix
A megfelelő gépkonfiguráció kiválasztásához egyeztesse meg a célkomponens specifikációit az alábbi három{0}}lépéses útmutató segítségével:
Számítsa ki a szükséges szorítóerőt
Használja a következő képletet a formához szükséges minimális rögzítési tonna becsléséhez:
Szorítóerő (kN-ban)=Az alkatrész kivetített területe (cm²-ben) × Üregszám × Ürességi nyomástényező (30-60 MPa a gyanta viszkozitásától függően)
Határozza meg a befecskendezési sebesség követelményét
Válassza ki a megfelelő befecskendezőrendszer dinamikus választ az alkatrész falvastagsága alapján:
Standard belső és külső kárpitok (falvastagság < 2,5 mm): szabványos hidraulikus szervohajtás.
Vékony-fali optikai, világítási vagy csatlakozóelemek (falvastagság < 1,2 mm): Nitrogén-akkumulátor-segédcsomag (500 mm/s-ot meghaladó befecskendezési sebességet biztosít).
Válassza a gyantatöltő alapú hordó-csavaros összeállítást
Válassza ki a hengerkohászatot, hogy megfeleljen a polimer minőségének kémiai és mechanikai koptatóképességének:
Töltetlen gyanták (standard ABS, PP, PC): Szabványos nitridált acél szerelvény (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15% töltőanyag: Bimetál hordó keményfém bevonatú csavarmenetekkel.
Választható csomagok
Szekvenciális szelepkapuzás (SVG): Beépített 4-12 zónás pneumatikus/hidraulikus szelepkapu vezérlő interfész futómű nélküli formákhoz.
Automatizált integrált robot interfész: Euromap 67 / SPI szabványos plug{1}}és-csatlakozások a 3 tengelyes szervo robot alkatrészeinek eltávolításához.
Mágneses nyomólaprendszer: 45 percről 5 percre csökkenti a szerszámcsere idejét kis---közepes tételeknél.
Gyártás és minőségellenőrzés
Minden gép szabványos gyártási tesztelési protokollokon megy keresztül a szállítás előtt:
Lap párhuzamosságának ellenőrzése:A megmunkált nyomólapok mérése teljes reteszelő szorító tonnatartalom mellett történik elektronikus tárcsajelzők segítségével. A párhuzamosság 0,05 mm/m vagy annál kisebb értéken belül marad.
Feszültségmentesített vázszerkezet-:A gépágyak hőfeszültség-csökkentő izzításon mennek keresztül, hogy megakadályozzák a szerkezeti deformációt a hosszú élettartam során.
Hidrosztatikai vizsgálat:Minden hidraulikus elosztót, szelepet és kemény csővezetéket 300 bar nyomáson{0}}teszteltek, hogy megakadályozzák a tömítések szivárgását folyamatos hőterhelés alatt.
48 órás gyári átvételi futás:A gép 48 órán keresztül folyamatosan üzemel az olajhőmérséklet figyelésével, 72 dBA alatti zajszint és ±2 fokos hőmérsékleti stabilitás ellenőrzésével.
Testreszabás és OEM-támogatás
Speciális csavargeometriák:Gátcsavarok, légtelenített hengerek a nedvesség elvezetéséhez előszárítás nélkül-és speciális keverőcsúcsok a mesterkeverék elosztásához.
Egyéni kötőrúd-hézagok:Megnövelt távolság a kötőrudak- között a nagy csúszódobozok és a mélymagos autóipari formák elhelyezéséhez.
Több-anyag-befecskendezési frissítés:Másodlagos hidraulikus vagy elektromos befecskendező egységek (L-alakú, hátas vagy függőleges elhelyezés) két-lövéses (2K) fröccsöntéshez.
Vezérlőrendszer integráció:Testreszabott PLC-szoftver-interfészek a gyári -széles SCADA, Euromap 63/77 protokoll vagy MES adatbázis-integrációhoz.
Mit kell adnia a vásárlóknak a részletes árajánlatért
Adja meg a következő műszaki adatokat, hogy 24 órán belül tételes gépjavaslatot és ciklusidő szimulációt kapjon:
Alkatrész rajzok / CAD fájlok:3D STEP vagy IGES fájlok, beleértve a falvastagságot, a vetített felületet és a teljes méreteket.
Gyanta fokozatok:Specifikus gyanta márka, minőség megnevezése és töltőanyag százalékos aránya (pl. Sabic PP 108MF97 20% talkummal).
Forma méretei és elrendezése:Az öntőforma magassága (min/max), a súly, az üregek száma, a csúszócsatorna típusa (hideg- és a melegcsatorna) és a mag-húzószelepek száma.
Szükséges gyártási teljesítmény:Cél ciklusidő, napi mennyiségi követelmények és másodlagos automatizálási részletek (pl. IML, robot pick-and-place).
Üzemi közüzemi feszültség:Helyi tápvezeték specifikációi (pl. 480V/60Hz/3 fázis vagy 380V/50Hz/3 fázis).
GYIK
K: Miben hasonlít egy hibrid fröccsöntő gép egy teljesen{0}}elektromos autóalkatrészekhez?
V: A hibrid gépek nagyobb befecskendezési sebességet és erõteljesítményt kínálnak vastag -metszetû szerkezeti részekhez vagy nagy belsõ panelekhez, alacsonyabb tõkeköltség mellett, mint az összes-egyenértékû szorító űrtartalmú elektromos gép. Megőrzik az elektromos motor hatékonyságát a lágyítás során, miközben hidraulikus nyomást alkalmaznak a szorítóerő és a maghúzás érdekében.
K: Milyen karbantartási intervallum szükséges a hidraulikus szervorendszerhez?
V: A hidraulika olajszűrő elemeket 2000 üzemóránként cserélni kell. A részecskeszennyeződés és a víztartalom tekintetében az olajmintavételt 4000 óránként kell elvégezni. Az olaj megfelelő karbantartása meghosszabbítja a szivattyú és a szelep élettartamát 30 000 órára.
K: Feldolgozható ez a gép magas üvegszál tartalmú gyanták (30–50%)?
V: Igen. Erősített műszaki gyanták, például PA66-GF30 vagy PBT-GF40 kezelésekor nikkel alapú ötvözetből készült bimetál hengert és egy teljesen kemény felületű volfrám-karbid csavarmenetet szállítunk a kopás megelőzésére.
K: Milyen energiamegtakarítás várható a hagyományos hidraulikus gépekhez képest?
V: Az energiafogyasztás 30%-ról 45%-ra csökken. Az elektromos lágyító hajtás kiküszöböli a hidraulikus átalakítási veszteségeket a csavar forgása során, a változtatható-frekvenciájú hidraulikus szivattyú pedig elhanyagolható teljesítményt vesz fel az alkatrészek hűtési fázisai során.
K: A vezérlő támogatja az Euromap automatizálási szabványokat?
V: Igen. A gépvezérlő szabványos Euromap 67 interfészt tartalmaz a robotintegrációhoz, valamint az Euromap 77-et a gyári végrehajtási rendszerekkel (MES) való adatcseréhez.
Népszerű tags: hibrid fröccsöntő gép autóalkatrészekhez, Kína hibrid fröccsöntő gép autóalkatrész-gyártók, beszállítók, gyár számára