


Nagy fröccsöntő gépek
Nagy fröccsöntő gépek gyártója
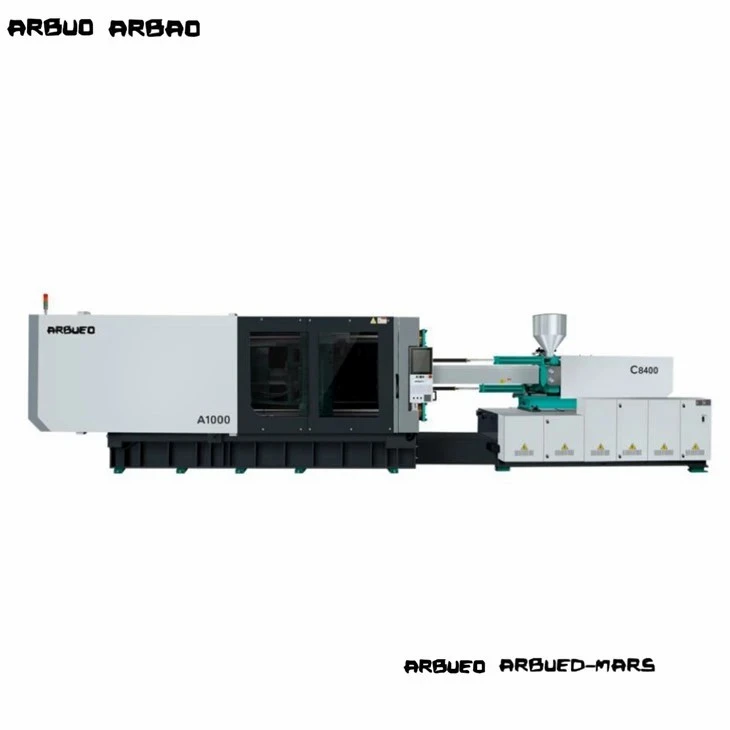
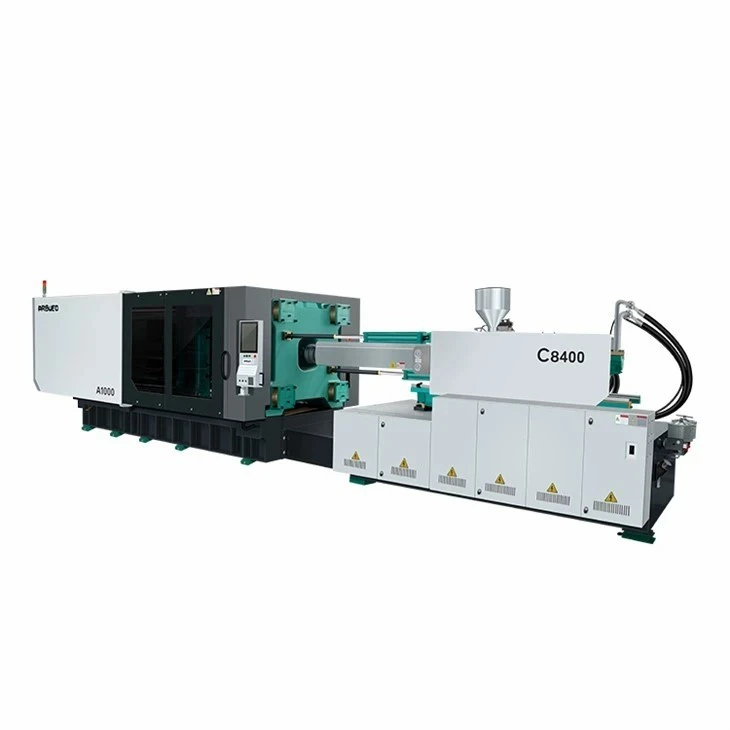
Large injection molding machines (clamping force >= 450 tonna / 4500 kN) ömlesztett hőre lágyuló alkatrészeket dolgoz fel az autóipar, a csomagolás, a logisztika és a készülékiparban. A nehéz formák működéséhez szerkezeti merevség, precíz nyomólap párhuzamosság, stabil lapmozgás és energiahatékony hidraulikus vagy hibrid hajtásarchitektúra szükséges.
Ez az útmutató bemutatja a műszaki konfigurációkat, a nyomólap méreteit, a kötőrúd{0}}távolságát és a lövéskapacitásokat a nehéz{1}}gépek platformjainkon. Segíti a szerszámgyártókat, a gyártómérnököket és a beszerzési igazgatókat az öntőforma méreteinek, a gyantaáramlási követelményeknek és a ciklusidő-céloknak a gépspecifikációkkal való összehangolásában.


Nagy fröccsöntő gép áttekintése
A nagy-tömegű fröccsöntő rendszerek vagy két-lapos hidraulikus/szervo-elektromos hibrid szerkezetet vagy optimalizált öt-pontos dupla-kapcsolós mechanikus szorítómechanizmusokat használnak.
Befogó architektúra
Két-laprendszer: Használjon közvetlen hidraulikus mozgóhengereket a nagy sebességű-tányérmozgáshoz, négy rögzítő-rúdrögzítő anyával és rövid-löketű hidraulikus hengerrel kombinálva. Ez a kialakítás kiküszöböli a billenőkarok kopását, 20-30%-kal csökkenti a gép lábnyomát a három lemezbeállításhoz képest, és akadálytalan hátsó hozzáférést biztosít az automatizált alkatrészek eltávolításához.
Öt-pontos kapcsolórendszer: Használjon kiegyensúlyozott, szervo-hidraulikus egységek által meghajtott mechanikus váltókarokat. Ezek a rendszerek gyors nyomólapmozgást, természetes kinetikus lassulást biztosítanak a penész érintése előtt, és energiahatékony-zárást biztosítanak a hűtési fázisok során.
Injekciós architektúra
A dupla-hengeres kiegyensúlyozott befecskendező egységek kiküszöbölik a dőlési nyomatékot a lineáris vezetőknél a nagy-nyomású befecskendezés során (akár 2200 bar).
A nitridált vagy bimetál csavaros és hengeres szerelvények üvegszál-erősítésű gyantákat (PP-GF30, PA66-GF30), szerkezeti ötvözeteket és újrahasznosított polimereket kezelnek.
A szervo-elektromos vagy változtatható-lökettérfogatú hidraulikus szivattyúrendszerek precíz zárt-körös sebesség- és nyomásszabályozást biztosítanak, a befecskendezés ismételhetőségét +/- 0.1%-on belül tartva.
Gép tartomány
Nagy-űrtartalmú berendezéseink a szorítóerő, a hajtásrendszer és a célalkalmazások alapján négy különálló szerkezeti vonalba sorolhatók:
|
Sorozat |
Szorítóerő-tartomány |
Szorítórendszer |
Meghajtó típusa |
Elsődleges műszaki fókusz |
|
HT-T sorozat |
450T - 1,000T |
5-pontos kapcsoló |
Szervo{0}}Hidraulikus |
Általános nagy alkatrészek,{0}}mélyhúzó konténerek, ipari ládák. |
|
HD{0}}TP sorozat |
600T - 3,200T |
Két-tányér |
Szervo-Hidraulikus/hibrid |
Autóipari lökhárítók, műszerfalak, nagy raklapdobozok, szűk helyigényű telepítések. |
|
HS-PET sorozat |
450T - 800T |
Heavy{0}}Duty Toggle |
Nagy{0}}áramú szervó |
PET előformák gyártása (128 üregig), speciális, nagy-nyomatékú lágyító egységek. |
|
HE-Elektromos sorozat |
450T - 900T |
Szervo-Elektromos |
Teljesen elektromos/hibrid |
Tisztatéri orvosi csomagolás, optikai fényvezetők, ultra-precíz vékony{1}}falú autóalkatrészek. |
Terméklista
HD-600TP kétlapos fröccsöntő gép
Szorítóerő: 6000 kN (600 tonna)
Rúd-hézag (Ma x V): 920 x 850 mm
Max. Lövéstömeg (PS): 2850 g
Csavar átmérője: 80 / 90 / 100 mm
Főbb jellemzők: Kompakt kialakítás, közvetlen -reteszelő-rúdmechanizmussal; arányos zárt{2}}hurkú vezérlést tartalmaz a mag-húzószekvenciákhoz.
HT-800T ötpontos kapcsológép
Szorítóerő: 8000 kN (800 tonna)
Rúd-hézag (Ma x V): 1060 x 980 mm
Max. Lövéstömeg (PS): 4320 g
Csavar átmérője: 95 / 105 / 115 mm
Főbb jellemzők: Nagy -merevségű doboz- típusú nyomólapok, amelyeket végeselem-elemzés (FEA) segítségével terveztek, hogy minimalizálják a nyomólap elhajlását nagy tonnatartalom mellett.
HD-1200TP kétlapos gép
Szorítóerő: 12 000 kN (1 200 tonna)
Rúdhézag-H x V: 1320 x 1200 mm
Max. Lövéstömeg (PS): 7800 g
Csavar átmérője: 115 / 125 / 135 mm
Főbb jellemzők: Automatikus kötőrúd-visszahúzás (felső, nem-kezelői oldalon) a nagy autóipari szerszámok egyszerűsített oldals-berakásához.
HD-1800TP Automotive-minőségű kétlapos gép
Szorítóerő: 18 000 kN (1 800 tonna)
Rúd-hézag (H x V): 1600 x 1450 mm
Max. Lövéstömeg (PS): 14 200 g
Csavar átmérője: 140 / 155 / 170 mm
Főbb jellemzők: Több-lépcsős befecskendezési profilozás szinkronizált szekvenciális szelepajtó-vezérléssel (akár 16 pneumatikus/hidraulikus zóna).
HD-2500TP nehézipari gép
Szorítóerő: 25 000 kN (2 500 tonna)
Rúdhézag (H x V): 1900 x 1700 mm
Max. Lövéssúly (PS): 22 500 g
Csavar átmérője: 165 / 180 / 200 mm
Főbb jellemzők: Kettős lágyító henger elektromos csavarhajtással; képes folyamatos nagy{0}}mennyiségű polimer olvasztásra logisztikai hulladéktárolók és raklapok számára.
HD-3200TP rendkívül nagy szerkezeti gép
Szorítóerő: 32 000 kN (3 200 tonna)
Rúdhézag-H x V: 2200 x 1950 mm
Max. Lövés súlya (PS): 35 000 g
Csavar átmérője: 190 / 210 / 230 mm
Főbb jellemzők: Megerősített nyomólemez szerkezet aktív nyomólap dőléskompenzációval, több{0}}üregű autóipari díszlécekhez és kommunális kamrákhoz tervezve.
Főbb műszaki jellemzők
Befogószerkezet merevség és végeselem-elemzés (FEA)
A lemez deformációja a maximális tonnatartalom mellett penészesedést, válaszfal kopást és nem egyenletes falvastagságot okoz.
A lemezek a FEA-n keresztül kialakított doboz{0}}kereterősítéssel rendelkeznek, hogy a szorítóerőt egyenletesen ossza el a forma teljes rögzítési felületén.
A lemezpárhuzam belül marad<= 0.08 mm/m under 100% clamping loads.
A krómozott-42CrMo nagy-szakítószilárdságú acél-rögzítőrudak indukciós edzésnek és ultrahangos, roncsolásmentes-vizsgálatnak (NDT) esnek át, hogy megakadályozzák a kifáradási repedést ciklikus terhelés hatására.
Szervo-Hidraulikus hajtás-architektúra
Állandó mágneses szinkron szervomotorok hajtják belső fogaskerekes szivattyúkkal.
Válaszidő dinamikus nyomás- és fordulatszám beállításhoz:<= 30 ms.
Az energiafogyasztás 30-55%-kal csökken a hagyományos változtatható-lökettérfogatú szivattyús gépekhez képest, mivel a motor fordulatszáma nulla közelébe esik a tartási és hűtési fázisok során.
Plasztifikáló rendszer és kopásállóság
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetál opció (koptató/maró gyanták): Nikkel{0}}alapú ötvözet bélés a hordón belül, párosítva egy volfrám-karbid permetező-hegesztett csavarbevonattal (keménység 60 - 65 HRC) akár 30%-os üvegszálterheléshez.
A zárócsavar geometriája diszpergáló és elosztó keverőelemekkel biztosítja az olvadék termikus homogenitását +/- 1.5 °C-on belül.
Precíziós hidraulikus vezérlés és automatizálás interfész
Az arányos szelepek szabályozzák a szerszám nyitási/zárási lassítását, a mag húzását és a kilökési sorrendet.
Az EtherCAT/CANbus ipari kommunikációs hálózatok közvetlenül kapcsolódnak lineáris jelátalakítókhoz (pozíciófelbontás 0,01 mm).
A szabványos Euromap 63 / Euromap 73 interfészek lehetővé teszik a plug{2}}and-plug-and-integrációt a felső-belépő robotokkal, az oldalsó-bemeneti csigák szedőivel, a mágneses formarögzítő rendszerekkel és a szekvenciális melegcsatornás vezérlőkkel.
Szorítóerő, formaméret és lövés kapacitás
Az öntőforma és a megfelelő gép összeállításához ki kell értékelni a vetített területet, a forma magasságát, a kötőrudak közötti hézagot és a gyanta sűrűségét.
Szorítóerő (kN)=[ Az alkatrész- és futórendszer tervezett területe (cm2) x átlagos üregnyomás (bar) ] / 100
Nagy viszkozitású polimerek (pl. PC, PMMA, PA-GF): 400 - 700 bar átlagos üregnyomást igényelnek.
Alacsony viszkozitású polimerek (pl. PP, PE, PS): 250 - 450 bar átlagos üregnyomást igényelnek.
Hézag a kötőrudak -rudak között (H x V): A kötőrudak közötti vízszintes és függőleges távolságoknak meg kell haladniuk az öntőforma külső lemezének méreteit, kivéve, ha a gép rendelkezik felső kötőrúd-kihúzási lehetőséggel.
Forma magassági tartomány (Min/Max): A forma teljes kötegmagassága szigorúan a gép nappali képességén belül kell, hogy legyen:
Max Daylight=Maximális formamagasság + szorító löket
Kidobó löket és erő: Győződjön meg arról, hogy a hidraulikus kilökőcsapok egy vonalban vannak a forma kilökő lemezeivel, és elegendő erőt fejtenek ki a mélyen{0}}húzott részek megtisztításához.
A hőstabilitás megőrzése és a polimer lebomlásának elkerülése érdekében:
Minimális lövéstömeg: meg kell haladnia a teljes elméleti lövéskapacitás 20%-át.
Maximális lövéstömeg: Nem haladhatja meg a teljes elméleti lövéskapacitás 80%-át (PS ekvivalens sűrűségben számolva, rho=1.05 g/cm3).
Gyanta sűrűség beállítási tényező:
Tényleges lövési kapacitás (gyanta)=PS lövéskapacitás x (a célgyanta olvadéksűrűsége / a PS olvadéksűrűsége)
Műszaki előírások
|
Paraméter |
Egység |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Szorítóerő |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Nyitási ütés |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Távolság a kötőrudak{0}}között (H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Max. Napfény |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Max. Forma magassága |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Csavar átmérője (B-opció) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D arány (B-opció) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Injekciós térfogat |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Lövés súlya (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Befecskendezési nyomás (B-csavar) |
bár |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Max. Csavar sebessége |
fordulat |
160 |
140 |
120 |
105 |
90 |
75 |
|
Kidobó erő |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Ejector Stroke |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Olajtartály űrtartalma |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Hogyan válasszunk
A nehéz{0}}tömegű befecskendező berendezések kiválasztásához ki kell értékelni a mechanikai, termikus és üzemi infrastruktúra követelményeit. Kövesse ezt a műszaki ellenőrzési sorrendet:
Számítsa ki a minimális űrtartalom-szükségletet:
Becsülje meg a teljes vetített felületet (beleértve a hidegcsatornákat is), és szorozza meg az anyag{0}}specifikus csúcsnyomásával.
Ellenőrizze a szerszám fizikai méreteit:
Ellenőrizze, hogy a külső forma méretei átmennek a kötőrúd{0}}hézagán. Győződjön meg arról, hogy a köteg magassága beleillik a Min/Max bélyegzár{2}}magasság határértékei közé.
Értékelje a gyanta- és lágyítási igényeket:
Válasszon szabványos vagy bimetál csavart, amely csiszoló adalékanyagokon (GF/Talkum) alapul. Egyezzen meg az L/D arány és a nyomaték követelményeit, hogy biztosítsa a megfelelő olvadékhomogenitást polimer láncnyírás nélkül.
Gyári közművek és padlózati lehetőségek auditálása:
Ellenőrizze a transzformátor teljesítményét a motor- és fűtési csúcsterhelésekhez. Mérje fel a felső daru emelőképességét a maximális forma/gépalkatrész tömegéhez képest, és ellenőrizze a padlólemez vastagságát, hogy elviselje a nehéz statikus terhelést.
Az alapvető{0}}lehúzási és automatizálási interfészek meghatározása:
Határozza meg a szükséges hidraulikus mag{0}}húzóáramköröket, és válassza ki az Euromap interfész protokollokat (Euromap 63, 73 vagy 84) a robotautomatizáláshoz.
Alkalmazások
Autóipari szektor
Alkatrészek: Első és hátsó lökhárítók, ajtókárpitos modulok, műszerfalak, kerékjárati burkolatok.
Gyanták: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Műszaki követelmény: Alacsony bilincs-elhajlás, amely megakadályozza a széles elválasztó vonalakon való felvillanást, szekvenciális szelepkapu-integráció a hegesztési-vezetékvezérléshez, mag-hátra funkció a mikrocellás habformázáshoz (Mucell-eljárás).
Ipari csomagolás és logisztika
Alkatrészek: Nagy teherbírású-visszaküldhető szállítóládák, mezőgazdasági dobozok, 1000 literes összecsukható konténerek, műanyag raklapok.
Gyanták: nagy{0}}sűrűségű polietilén (HDPE), polipropilén ütős kopolimerek (PP-C).
Műszaki követelmény: Magas lágyítóképesség (kg/h) a folyamatos gyors{0}}ciklusos működés érdekében; több-lépcsős mag-húzási szekvenciák az összetett diamagokhoz.
Fogyasztói készülékek és környezetvédelmi közművek
Alkatrészek: Mosógép külső kádak, klíma főkeretek, 120L/240L-es kommunális hulladékgyűjtők, kábelelvezető kamrák.
Gyanták: HDPE, PP, szerkezeti ABS.
Műszaki követelmény: Szerkezeti merevség, hogy ellenálljon a hosszú hűtési ciklusoknak termikus deformáció nélkül; több-pontos hidraulikus kilökőrendszerek.
Gyártás, szerelés és üzembe helyezés
Üzemi precíziós gyártás
A nehéz szerkezeteket a megmunkálás előtt feszültség{0}}mentesítő izzításnak vetik alá digitális hőkezelő kemencékben-.
A tányérfelületeket és a kötőrúd{0}}furatokat egyetlen összeállításban megmunkálják nagyméretű CNC padló{1}} típusú fúrómarókon a geometriai tűrések megőrzése érdekében.
Minőségellenőrzés és gyári átvételi tesztelés (FAT)
Minden gép 24-órás szárazonfutási tesztcikluson esik át maximális üzemi sebességgel a feladás előtt.
A lézeres interferométerek ellenőrzik a lemez igazítását és a mozgás megismételhetőségét. A szivárgás elkerülése érdekében a hidraulikavezetékeket 1,5-szeres üzemi nyomáson tesztelik.
Logisztika, telepítés és helyszíni átvételi tesztelés (SAT)
Logisztika: Moduláris{0}}alegységekként (szorítóegység, befecskendező egység, hidraulikus tápegység) szállítjuk lapos-állványon és nyitott{2}}felső konténereken.
Beépítés: Precíziós szintezés nagy teherbírású-ékes rögzítésekkel vasalt ipari betonpadlókon (minimális betonvastagság: 250 - 300 mm).
Üzembe helyezés: A helyszíni ellenőrzés magában foglalja a hidraulikaolaj tisztaságának öblítését (ISO 4406 szabvány, 2011. 16. 14.), a fűtési zónák kalibrálását, a kötőrúd-reteszelések beállítását, valamint a teljes integrációs tesztelést az ügyfél szerszámokkal és automatizálással.
Testreszabás és OEM
Testre szabott mechanikai, hidraulikus és szoftveres módosításokat kínálunk nagy gépeink speciális gyártócellákba történő integrálásához:
Meghosszabbított nappali és megnövelt penészmagasság:Nyomólaphosszabbítók és hosszúkás kötőrudak-mély-öntési alkalmazásokhoz (pl. szemeteskukák, mélytartályok).
Rúdhúzórendszerek-:A hidraulikus kötőrúd{0}}kihúzás a felső vagy oldalsó pozíciókban lehetővé teszi a vízszintes öntőforma terhelést, ahol a daru távolsága korlátozott.
Speciális lágyító egységek:
Nagy-kopású bimetál hordók akár 50%-os üvegszál- vagy ásványi töltőanyag-terhelés kezelésére.
Korrózióálló-csavarok (Inconel vagy króm{1}}bevonatú acél) PVC és égésgátló-polimerek feldolgozásához.
Szellőztetett hordók higroszkópos gyanták előszárítás nélküli feldolgozásához{0}}.
Több-anyag/társ{1}}injekciós frissítés:Moduláris másodlagos befecskendező egységek (hátsó, L-alakú vagy függőleges elrendezés) integrált forgóasztal-vezérléssel a több-lövésű fröccsöntéshez.
Kapcsolódó gépek
A speciális feldolgozási követelmények támogatása érdekében kiegészítő gépplatformokat kínálunk:
Minden-elektromos fröccsöntő gép (100T - 450T):
Ultra-precíz, tisztatéri-kész rendszerek orvosi és optikai alkatrészekhez, nulla olajszennyezési kockázattal.
Több-Színes/több-komponensű gépek (150T - 1,600T):
Integrált forgóasztalok vagy indextáblák több{0}}anyagból készült autóvilágításhoz és puha{1}}markolattömítésekhez.
PET előformázó rendszerek (250T - 800T):
Célirányosan-épített nagy sebességű{1}}platformok, amelyek nagy-nyomatékú lágyító egységekkel, hűtött lemeztechnológiával és dedikált utó-hűtésautomatizálással vannak felszerelve.
Segédberendezések és automatizálás:
Szervorobotok, központi anyagszállító rendszerek, gravimetrikus keverők és szerszámhőmérséklet-szabályozók, amelyek a nagy mennyiségű gyanta áteresztőképességére lettek kalibrálva-.
GYIK
Professzionális nagy fröccsöntő gépek gyártói és beszállítói vagyunk Kínában, magas színvonalú, testreszabott szolgáltatás nyújtására szakosodva. Szeretettel üdvözöljük gyárunkból a nagyméretű fröccsöntő gépek nagykereskedelmében. Árkonzultációért vegye fel velünk a kapcsolatot.