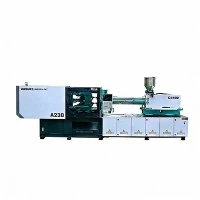
1200 tonnás fröccsöntő gép
Az 1200 -tonnás hidraulikus fröccsöntőgép egy ipari-minőségű, nagy-tonnás műanyagfeldolgozó platform, amelyet vastag-falú, nagy felületű-szerkezeti műanyag alkatrészek nagy-gyártására terveztek. A nagy teherbírású-öt-pontos kapcsolórendszerrel, a végeselem-elemzés (FEA) által optimalizált lapgeometriával és a zárt hurkú hidraulikus szervohajtással tervezett gép 12 000 kN tartóerőt precíz lövésvezérléssel egyensúlyoz ki.
Mérnöki csapatok és{1}}1. szintű beszerzési menedzserek ezt a platformot autóipari lökhárítók, szerkezeti műszerfalak, ipari műanyag raklapok, települési vízelvezető ládák és vastag falú szerelvények gyártására határozzák meg. A gép minimálisra csökkenti a ciklusidő eltéréseit, csökkenti a hődegradációt és csökkenti az energiafogyasztást a hosszan tartó hűtési fázisok során.
Legfontosabb specifikációk
Az alábbi alapvető működési paraméterek részletezik a szabványos 1200 tonnás platform mechanikai méreteit, hidraulikus kapacitásait és feldolgozási határait.
|
Specifikációs paraméter |
Metrikus egységek |
Birodalmi egyenértékek |
|
Szorítóerő |
12.000 kN |
1348 USA tonna |
|
Távolság a kötőrudak között (H x V) |
1300 x 1200 mm |
51,18 x 47,24 hüvelyk |
|
Nyomólap méretei (H x V) |
1920 x 1820 mm |
75,59 x 71,65 hüvelyk |
|
Forma magassági tartomány (min. - max.) |
600 - 1250 mm |
23.62 - 49.21 in |
|
Maximális nappali nyitva tartás |
2650 mm |
104,33 hüvelyk |
|
Maximális formanyitási löket |
1400 mm |
55,12 hüvelyk |
|
Elméleti lövéstérfogat (C csavar) |
6220 cm³ |
379,5 cu. be |
|
Lövés súlya (PS) |
5249 g |
185,1 oz |
|
Maximális befecskendezési nyomás |
184 MPa |
26,686 psi |
|
Befecskendezési sebesség |
1097 g/s |
38,69 oz/s |
|
Plasztifikációs sebesség (HDPE) |
201 g/s |
7,09 oz/s |
|
Kidobó erő/löket |
230 kN / 350 mm |
25,8 tonna / 13,78 hüvelyk |
|
A szervomotor teljesítményének besorolása |
112 kW |
150 LE |
|
A gép méretei (H x Sz x Ma) |
10.43 x 3.53 x 3.73 m |
34,2 x 11,6 x 12,2 láb |
|
Száraz gép súlya |
57 metrikus tonna |
125 663 font |
Főbb jellemzők
FEA-Optimalizált lemezszerkezet:A végeselem-elemzés segítségével tervezett, nagy szakítószilárdságú öntött lapok 12 000 kN-os szorítóerő mellett ellenállnak a hajlítási igénybevételnek, megakadályozva a formaelhajlást, az elválási vonalak mentén történő felvillanást és az üregek egyenetlen kopását.
Zárt-hurkú szervo teljesítménymeghajtó:A változtatható-lökettérfogatú hidraulikus szervomotorok dinamikusan állítják be a teljesítményt a feldolgozási terhelésnek megfelelően. Az elektromos energiafogyasztás csökken a tartási és hűtési fázisban, ami 30-70%-kal csökkenti az energiafelhasználást a hagyományos fix{4}szivattyús rendszerekhez képest.
Indukciós{0}}edzett összekötő rudak:A kötőrudak 40Cr acélból készülnek, felületi indukciós edzésen, precíziós csiszoláson és kemény krómozáson mennek keresztül, hogy a párhuzamos mozgást és a kopásállóságot több millió cikluson keresztül fenntartsák.
Zárt{0}}hurkos befecskendezési vezérlő:Digitális vezérlés a többfokozatú befecskendezési sebesség, tartási nyomás és ellennyomás profilokon keresztül, abszolút lineáris kódolókkal figyelve, ±0,1 mm-es pozicionálási pontossággal.
Integrált hidraulikus maghúzó rendszerek:Több maghúzó áramkörrel van felszerelve, amelyeket mágnesszelepek működtetnek, lehetővé téve a mag automatikus működtetését összetett formageometriáknál, mint például csőmenetek és belső bemetszések.
Működési elv és rendszerarchitektúra
Befogási mechanika
A szorítóegység nagy teherbírású-öt-pontos dupla-kapcsoló mechanizmust használ. A szorító tonnatartalom létrehozása a mechanikai előnyökön és a nagy-sebességű hidraulikus mozgáson múlik. A formavastagság beállítását egy hajtóműves motor hajtja, amely nyomásátalakítóval van összekapcsolva az automatikus tonna beállításhoz.
Process Flow: Hydraulic Cylinder Activation -> 5-Point Toggle Extension -> Moving Platen Advance ->Merev mechanikus zár
Befecskendezési mechanika
Az iker-hengeres befecskendező egység kiegyensúlyozott axiális erőt biztosít a csavar középvonala mentén, megakadályozva a henger megdöntését a nagy-nyomás tartási szakaszaiban. A csavarok forgását egy kis-sebességű, nagy-nyomatékú radiális dugattyús motor hajtja, amely alkalmas a nyírásra-érzékeny és erősen töltött műszaki műanyagokhoz.
Process Flow: Hydraulic Plasticizing Motor -> Dual Injection Cylinders -> Linear Encoder Position Tracking ->Fúvóka bekapcsolása
Globális komponensbeszerzési szabványok
A kritikus alrendszerek ellenőrzött ipari alkatrészekből épülnek fel, hogy fenntartsák az alkatrészek globális rendelkezésre állását és a hosszú távú -megbízhatóságot:
Ipari mikrokontroller: Techmation Q12A / Keba Controller Systems
Szervomotorok és hajtások: Technológia / Innováció / Delta
Fő hidraulikus szivattyúk: Sumitomo / Vickers
Irányított hidraulikus szelepek: Yuken / Rexroth
Hidraulikus tömítések: NOK (Japán) / Hallite (Egyesült Királyság)
Lineáris helyzetkódolók: Novotechnik / Miran
Elektromos kapcsolóberendezés: Siemens / Schneider Electric
Műszaki előnyök
Lappárhuzamosság és elhajlásszabályozás
Under maximum load, heavy molds (>15 tonna) helyi hajlítóerőket hoznak létre. Ez a gép a szorítóerő-átviteli pontokat a szerszám rögzítési területe középpontja felé helyezi. A teljes 12 000 kN-os rögzítésnél a nyomólap dőlésszöge méterenként 0,08 mm-en belül marad, így kiküszöbölhető a felvillanás kockázata a külső üreg határain, és meghosszabbítható a penész élettartama.
Hőprecíziós és kopásálló{0}}csavaros szerelvények
Üveg-töltött vagy csiszolóanyagok esetén a csavar és a henger bimetál nikkel-ötvözet bevonattal van ellátva, amelyet plazma transzferált íves (PTA) hegesztéssel alkalmaznak. A többlépcsős PID mikroprocesszorok által vezérelt kerámia fűtőszalagok ±1,0 fokon belül tartják az olvadékhőmérséklet ingadozását.
Hidegen húzott{0}}hidraulikus csőhálózat
A hidraulikus vezetékek varrat nélküli hidegen{0}}húzott acélcsöveket használnak, amelyeket acélgyűrűs karimás csatlakozásokkal kötnek össze, nem pedig hegesztett kötésekkel. Ez a kialakítás minimálisra csökkenti a folyadék belső súrlódását, megakadályozza az olaj termikus lebomlását, és kiküszöböli a vibráció által kiváltott hegesztési{2}}kifáradásból eredő szivárgási kockázatokat.
Tipikus alkalmazások és alkatrésztípusok
Ez a platform nagy{0}}formátumú ipari alkatrészeket dolgoz fel a kritikus gyártási ágazatokban:
Autók külseje és belseje:Első/hátsó lökhárítók, belső ajtópanelek, műszerfalak és kerékjárati burkolatok PP + EPDM-T20 vagy ABS használatával.
Logisztika és anyagmozgatás:Nagy teherbírású, állványra helyezhető raklapok-, összecsukható szállítóládák és ipari tárolókonténerek HDPE-vel vagy -erős ütésállóságú PP-vel.
Civil infrastruktúra:Városi ellenőrző kamrák, nagy-átmérőjű vízelvezető csőszerelvények és merev PVC-ből vagy PP-R-ből készült kábelcsatlakozódobozok.
Ipari csomagolás:Nehéz-falú folyadékvödrök, vegyszerhordók és vastag{1}}falú kádak LLDPE vagy PP kopolimer felhasználásával.
Háztartási gépek:Mosógép külső kádai, légkondicionáló alapkeretei és TV-hátlapjai ABS-, HIPS- vagy talkum{0}}töltött PP-vel.
Anyagkompatibilitás
A lágyítóegység a hőre lágyuló gyanták széles skáláját dolgozza fel, a vezérlő memóriájában tárolt előre-termikus és mechanikai feldolgozási profilokkal:
Áru poliolefinek:Polipropilén (PP), nagy{0}}sűrűségű polietilén (HDPE), polisztirol (GPPS/HIPS).
Mérnöki polimerek:Akrilnitril-butadién-sztirol (ABS), poliamidok (PA6/PA66 40%-ig üvegszállal töltve), polikarbonát (PC), PC/ABS keverékek.
Hőmérsékletre{0}}érzékeny anyagok:Merev PVC (opcionális krómozott{0}}csavargeometriák és léghűtéses{1}}hordózónák felhasználásával).
Poszt-fogyasztói és újrahasznosított gyanták (PCR):Nagy{0}}nyomatékú lágyító hidraulikával tervezték, hogy kezelje a változó olvadékfolyási indexet (MFI) mutató újracsiszolt anyagokat.
Konfigurációs lehetőségek
Az alapplatform speciális gyártási követelményekhez igazításához a vásárlók a következő konfigurálható modulok közül választhatnak:
Csavar és hordó változatok
A típusú csavar: Szabványos lágyító profil GPPS-hez, ABS-hez és PP-hez.
B típusú csavar: Kopásálló,{0}}bimetál csavar üvegtöltésű{1}}műgyantákhoz.
C típusú csavar: Magas{0}}keverési profil speciális zárólécekkel a mesterkeverék diszperzióhoz.
Speciális funkcionális csomagok
Akkumulátor-Assisted Injection Csomag: Nagy-nyomású nitrogénakkumulátorok ultra-nagy-sebességű befecskendezéshez vékony{4}}falú alkalmazásokban.
PVC-feldolgozó készlet: Kemény-króm csavar, speciális léghűtő-ventilátor-egységek és dedikált hőmérséklet-szabályozó áramkörök.
Automatizálási interfész integráció: Előre{0}}vezetékes EUROMAP 67 vagy EUROMAP 73 interfészek 3 tengelyes szervo robotokhoz és automatizált alkatrészkitermeléshez.
Minőség-ellenőrzési és tesztelési szabványok
Minden gép strukturált gyártási és minőségellenőrzési protokollokon megy keresztül a gyári feladás előtt:
Megmunkálási pontosság ellenőrzése:A gépkeretek és lapok feldolgozása több-tengelyű CNC portálmarógépeken történik. A rögzítési felület síkságát és a kötőrúd{2}}furat párhuzamosságát lézeres igazító eszközökkel ellenőrizzük.
Anyagintegritás vizsgálata:A kötőrudak kovácsolásain és az öntvényeken ultrahangos, roncsolásmentes -vizsgálaton (NDT) kell átesni a belső légüregek, salakzárványok vagy szerkezeti mikro{1}}repedések ellenőrzésére.
Hidraulikus nyomás és szivárgásteszt:A hidraulikus elosztók és csőhálózatok a névleges üzemi nyomás 125%-ának vannak kitéve a varrat integritásának és a szelepkapcsolási reakciónak a megerősítése érdekében.
24 órás szárazonfutás gyári teszt:A teljesen összeszerelt gépek folyamatos, 24 órás ciklustesztet hajtanak végre, értékelve a billenőcsukló kenését, a termikus egyensúlyt, az érzékelő logikáját és a biztonsági kapu reteszeléseit működési körülmények között.
Testreszabás és OEM-támogatás
Egyedi nyomólap és kilökő elrendezések:Egyedi kötőrúd{0}}hézagméretek, EUROMAP/SPI szerszámbeépítési furatminták és ügyfél--specifikus mechanikus kilökőrúd-konfigurációk.
Speciális bimetál bevonatok:Egyedi volfrám-karbid vagy nikkel{0}}alapú ötvözetből készült hordóbélések erősen korrozív vagy koptató hatású gyanták feldolgozásához.
Feszültség és teljesítmény adaptációk:Egyedi elektromos szekrények meghatározott regionális elektromos hálózatokhoz, beleértve a 380V/50Hz, 460V/60Hz vagy 230V/60Hz szabványos tápegységeket.
Műszaki árajánlathoz (RFQ) szükséges információk
Műszaki árajánlathoz (RFQ) szükséges információk
Annak érdekében, hogy a mérnöki csapatok ellenőrizhessék az öntőforma illeszkedését, kiszámíthassák a szükséges lövésméretet, és hivatalos kereskedelmi ajánlatot adhassanak ki, kérjük, adja meg a következő adatokat érdeklődésével:
3D alkatrészrajzok (.STEP, .IGES vagy .X_T formátum)
Cél műanyag minőség és töltőanyag százalék (pl. PA66 + 30% GF)
A forma méretei (hosszúság x szélesség x magasság) és a forma teljes tömege
Szükséges lövéssúly ciklusonként (gramm vagy uncia)
Célgyártási ciklus időkövetelményei
Szükséges hidraulikus maghúzók és pneumatikus légfúvó áramkörök száma
A létesítmény működési feszültsége és frekvenciája (pl. 480 V / 60 Hz / 3 fázis)
GYIK
K: Milyen felső daru kapacitásra és épületmagasságra van szükség a telepítéshez?
V: A gép teljes magassága 3,73 méter (12,2 láb). A telepítéshez legalább 25-30 tonnás emelt daru kapacitása szükséges a legnehezebb szerelvény (a szorítóegység kerete és a mozgó lap) kezelésére és a nagy ipari gyártási formák biztonságos elhelyezésére.
K: Ez az 1200-tonnás gép alkalmas vékonyfalú csomagolási alkalmazásokhoz?
V: A standard hidraulikus hajtás szabványos ipari befecskendezési sebességet biztosít. A 200:1-nél nagyobb-sebességű, vékony-falú csomagolások hossz-/vastagsága (L/T) (L/T) aránya meghaladja a 200:1-et, a szükséges töltési sebesség eléréséhez opcionális nitrogénakkumulátoros befecskendező csomagot kell megadni.
K: Hogyan működik a szervo{0}}hidraulikus rendszer magas környezeti hőmérsékleten?
V: A gép alapfelszereltsége egy nagy teherbírású-héj-és-csöves olajhűtő. A 40 fokot (104 F fokot) meghaladó gyári környezetben egy külső ipari hűtőnek 18–22 fokos hűtővizet kell szolgáltatnia, hogy a hidraulikaolaj hőmérséklete az optimális 35 és 50 fok közötti tartományban maradjon.
K: Mely biztonsági szabványok és tanúsítványok vonatkoznak erre a gépre?
V: A gépek az európai CE-szabványoknak megfelelően épültek, és kettős{0}}áramkörű elektromos biztonsági reteszeléssel, hidraulikus biztonsági blokkszelepekkel, teljesen zárt tolóajtókkal és vészleállító rendszerekkel rendelkeznek, amelyek megfelelnek az ISO 13849-1 (3/4. kategória) biztonsági szabványoknak.
Népszerű tags: 1200 tonnás fröccsöntő gép, Kína 1200 tonnás fröccsöntő gép gyártók, beszállítók, gyár