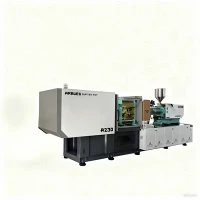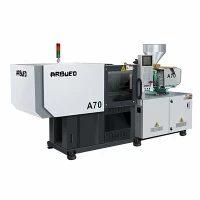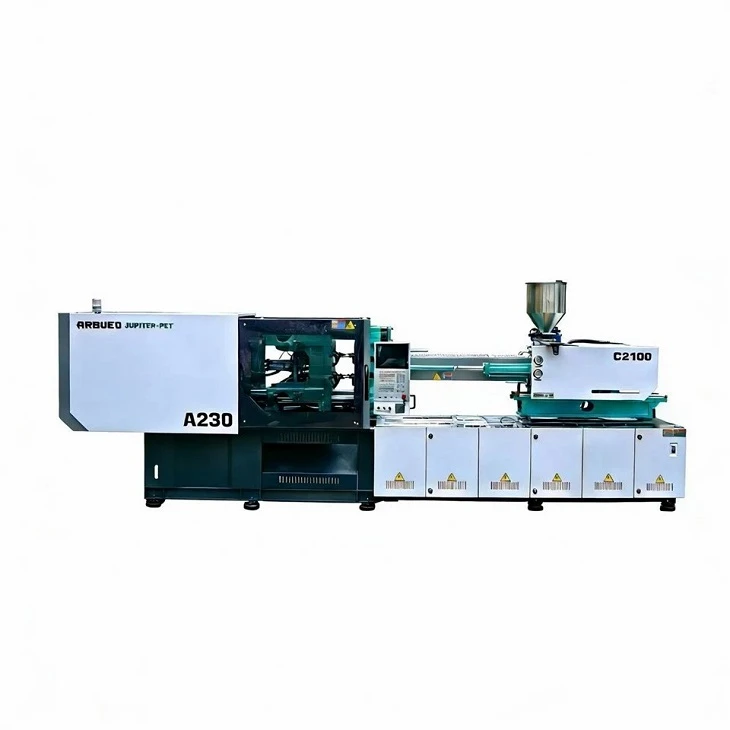
Nagy sebességű-fröccsöntő gép precíziós fröccsöntéshez
A nagy-sebességű fröccsöntő gépek, amelyeket nagy-térfogatú, vékony{2}}falú és szűk-tűrésű gyártásra terveztek, gyors száradási ciklusidőket, nagy fröccsöntő sebességet és merev vázszerkezeteket igényelnek. A 100 és 1000 tonna közötti szorítóerővel működő egységek 300 mm/s és több mint 800 mm/s közötti befecskendezési sebességet érnek el akkumulátoros{10}}hidraulikus vagy teljesen elektromos meghajtású konfigurációkon keresztül.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), lineáris vezetősínek a szorítólapon, és dedikált több-CPU-vezérlőrendszerek a folyamatos nagy-frekvenciás ciklusok kezelésére a hét minden napján 24 órában működő gyártási környezetben.
Legfontosabb specifikációk
|
Paraméter |
Specifikációs tartomány |
Teszt/szabványos alap |
|
Szorítóerő |
1000 kN - 1,0000 kN (100 T - 1,000 T) |
ISO 20457 |
|
Kötött{0}}rúd távolság (Ma x V) |
360 x 360 mm – 1180 x 1180 mm |
EUROMAP 2 |
|
Befecskendezési sebesség |
300 mm/s - 800+ mm/s |
Akkumulátor-hajtású / szervo-elektromos |
|
Befecskendezési nyomás |
1800 bar - 2,500 bar |
Max hidraulikus csúcsnyomás |
|
Csavar L/D arány |
20:1-től 24:1-ig |
Univerzális / sorompó csavaros profil |
|
Száraz ciklusidő (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 szabványos nyomólap löket |
|
Kidobó erő/löket |
35 kN - 220 kN / 100 mm - 300 mm |
Hidraulikus / elektromos szervo hajtás |
|
Platen párhuzamosság |
<= 0.05 mm at full clamping force |
ISO 20457 mérőblokk kalibrálása |
|
Precíziós hőmérséklet-szabályozás |
+-1.0 fok zónánként |
PID zárt{0}}hurok (4-8 zóna) |
Főbb jellemzők
Zárt{0}}hurkú hidraulikus akkumulátor meghajtó:A nitrogéntöltetű{0}}akkumulátorok akár 1000 l/perc pillanatnyi áramlási sebességet biztosítanak, ami lehetővé teszi a 0,4 mm alatti falvastagságnál szükséges gyors töltési sebességet hőbomlás nélkül.
Magas-merevségű doboz-lemezkialakítás:Végeselem-elemzés (FEA)-az optimalizált öntött lapok minimálisra csökkentik a deformációt teljes tonnatartalom mellett, megőrzik a penész felületi érintkezését, és megakadályozzák a felvillanást nagy-kavitációs szerszámoknál.
Kettős-hengeres/iker-befecskendező egység:Kiegyensúlyozza az axiális terheléseket a nagy-nyomású befecskendezés során, megőrzi a fúvókák pontos beállítását, és csökkenti a csőrögzítések mechanikai igénybevételét.
Lineáris vezetősínek mozgó lapokhoz:A hagyományos kötőrúd{0}}perselyeket nagy teherbírású lineáris vezetőkkel helyettesíti, kiküszöböli a kenőanyag szennyeződést a forma területén, és 0,003 alá csökkenti a súrlódási együtthatót.
Szinkronizált több{0}}tengelyes mozgás:Az integrált vezérlő lehetővé teszi a bilincs nyitásának, lágyításának és kilökésének átfedő mozgását, 15-25%-kal lerövidítve a teljes fröccsöntési ciklusidőt.
Működési elv és gépkonfiguráció
A nagy sebességű{0}}precíziós fröccsöntés a pontos energiatároláson és a gyors kioldáson alapul. A hűtési fázis során a hidraulikaolajat nitrogénnel töltött{2}}akkumulátorokba nyomják. A befecskendezés indításakor a nagy-válaszú arányos szervoszelepek 10 ezredmásodperc alatt kinyílnak, és a felhalmozott térfogatot közvetlenül a befecskendező hengerbe irányítják.
Géparchitektúra és főszerelvények
Befogó egység
Tailstock lemez: Merev öntött szerkezeti acél ház közvetlenül a kerethez kötve.
Mozgó lap (Lineáris sín{0}}vezérelt): Nagy teherbírású-lineáris mozgásblokkok támogatják, hogy megakadályozzák a megereszkedést a nehéz formasúlyok hatására.
Helyhez kötött nyomólap: Szabványos csavarminták a szerszámbefogáshoz.
Rögzítő-rudak: Precíziós-csiszolt, kemény-krómozott szerkezeti acél.
Injekciós egység
Tölcsér és adagoló torok: Ellenőrzött víz{0}}hűtéses adagolózóna.
Bimetall hordó és zárócsavar: Kopásállóságra tervezték a kopásálló gyanták ellen.
Kettős-húzó befecskendező hengerek: Kiegyensúlyozott szimmetrikus hajtáskonfiguráció.
Teljesítmény és vezérlés alrendszer
Hidraulikus akkumulátorok: nagy-nyomású nitrogéntároló bankok a nagy-áramnöveléshez.
Valós idejű-szervo-szelepvezérlő: magas-frekvenciás válaszhurok mikroszekundumos végrehajtáshoz.
Az alrendszer részletes specifikációi
Csavaros és hordós szerelvény: Nitridált vagy bimetál szerkezet (Fe-alapú vagy Ni-alapú ötvözetbevonat), amely ellenáll a koptató töltőanyagoknak (akár 40% üvegszál) és a korrozív gyantáknak (FR adalékok).
Rögzítési mechanizmus: Nagy-sebességű, 5- pontos kettős billenőkapcsoló vagy hidraulikus munkahenger rendszer edzett csapokkal és önkenő perselyekkel.
Hidraulikus alrendszer: Változtatható-lökettérfogatú szervoszivattyúk nagy-frekvenciájú arányos szelepekkel kombinálva, amelyek közvetlenül a befecskendező csővezeték mellett helyezkednek el.
Vezérlőrendszer: Valós idejű Ethernet-buszrendszer (például EtherCAT) 1 ms alatti cikluskeresési idővel a pontos V/P (Velocity-to{3}}Pressure) átkapcsolás érdekében.
Technikai előnyök
Precíz befecskendezés átkapcsolás
A nyomásszabályozó algoritmusok folyamatosan figyelik az üreget és a hidraulikakör nyomását. A vezérlő végrehajtja a Velocity-to-nyomásváltást egy 0,5 ms-os ablakon belül, miközben a párna ingadozását +-0.2 mm-en belül tartja az egymást követő felvételeken. Ez megakadályozza a süllyedésnyomokat és a villogást a több-üreges precíziós alkatrészeken.
Csökkentett energiafogyasztás
A szervo{0}}hidraulikus meghajtóplatformok zárt-hurkú szivattyúrendszereket használnak, amelyek nulla energiát fogyasztanak a várakozási és hűtési szakaszokban. A rögzített -kiszorításos szivattyúrendszerekhez képest az energiafelhasználás 30-55%-kal csökken a ciklus konfigurációjától függően.
Meghosszabbított szerszám élettartam
Az integrált alacsony nyomású{0}}formavédelem a nyomólap teljes mozgási löketében működik. Ha 50 N-t meghaladó ellenállást észlel a teljes bilincs reteszelése előtt, a szorítólöket azonnal leáll, és 15 ezredmásodpercen belül megfordul, megvédve a kényes magcsapokat és csúszkákat.
Tipikus alkalmazások
Orvosi és laboratóriumi eldobható fogyóeszközök
Termékek: Mikro-centrifugacsövek, pipettahegyek, luer-lock csatlakozók, fecskendőhengerek, több-üregű lemezek.
Műszaki igény: Több-üreges szerszámozás (128 üregig), flash-mentes gyártás, ISO 7/8 osztályú tisztatér-kompatibilitás, nulla olajkenés a kötőrudakon.
Az orvosi termék legfontosabb paraméterei
|
Termék típusa |
Tipikus falvastagság |
Ciklusidő cél |
Anyag fokozat |
|
Pipettahegy (1-200 uL) |
0,35 mm |
4,2 másodperc |
Orvosi-minőségű polipropilén (PP) |
|
Fecskendő hordó (5 ml) |
0,60 mm |
6,8 másodperc |
Orvosi-minőségű polipropilén (PP) |
Csomagolás és gyorsan{0}}mozgó fogyasztási cikkek (FMCG)
Termékek: Vékony-falú élelmiszertárolók, védőkupakok-, zárókupakok, evőeszközök, IML (In-Mold Labeling) csomagolás.
Műszaki igény: 600 mm/s-ot meghaladó befecskendezési sebesség, 1,8 másodperc alatti szárítási ciklus, folyamatos folyamatos működés.
Precíziós elektronika és csatlakozók
Termékek: Finom-kiosztású kártya-to{2}}kártyához csatlakozók, SIM-kártya tálcák, mikro-kapcsolóházak, kameramodul keretek.
Műszaki igény: Extrém méretstabilitás, magas hőmérsékletű műszaki műanyagok (LCP, PEEK) feldolgozása{0}}, 0,03 mm alatti síksági tűrés.
Anyagkompatibilitás
|
Gyanták / polimerek |
Feldolgozási követelmények |
Ajánlott csavaros profil |
Gép konfigurációja |
|
PP / PE |
Magas olvadékfolyási index (MFI 30-100), gyors hűtési sebesség |
Nagy{0}}homogenitású keverőcsavar |
Nagy sebességű{0}}akkumulátor meghajtó |
|
PS / ABS / SAN |
Szigorú hőszabályozás, alacsony nyírási érzékenység |
Szabványos adagolócsavar |
Zárt{0}}hurkú hidraulikus vezérlés |
|
PC / PMMA |
Magas olvadékviszkozitás, karcérzékenység |
Bimetál kopásálló-hordó |
Precíziós szervo{0}}elektromos befecskendezés |
|
LCP/PA66+GF/PBT |
A hordó hőmérséklete akár 400 fok, erősen koptató |
Edzett bimetál ötvözet, kis L/D arány |
Nagy nyomás, gyors befecskendezési sebesség |
Konfigurációs lehetőségek
Szabványos alapgép-platform
Alapmodul: merev váz, maghidraulika és szabványos vezérlőkonzol.
1. opció kategória: Befecskendező egység opciók
Nagy-nyomású kis-lövés
Nagy{0}}térfogatú lágyító csavar (sorompó/keverő profilok)
2. opció kategória: Befogó- és nyomólap opciók
SPI / EUROMAP rögzítőcsavar minták
Meghosszabbított nappali fény / megnövelt kilökő löket
Króm{0}}lemezezett lemezek / tisztatéri burkolatok
3. opció kategória: Hajtás és vezérlés opciók
Akkumulátor-növelő modul (legfeljebb 800+ mm/s befecskendezési sebességhez)
Üreges nyomásérzékelő interfész (Kistler / Priamus kompatibilis)
Integrált Hot Runner vezérlő (8-64 zóna)
Gyártási folyamat és minőség-ellenőrzés
Minden gép szabványos gyártási és minőségellenőrzési protokollokon megy keresztül a szállítás előtt, hogy biztosítsa az ismételhető teljesítményt folyamatos ipari környezetben.
Gyártási folyamat folyamata
Nyersanyag- és öntvényvizsgálat: Ultrahangos hibafelismerés és feszültség--csökkentési hőkezelés.
CNC megmunkálás: Lapok és gépvázak precíziós fúrása, marása és felületi csiszolása.
Alkatrészminőség-ellenőrzés: CMM (Coordinate Measuring Machine) méretellenőrzése és kemény{0}}krómozás vastagságának ellenőrzése.
Összeszerelés és csövek: A CE-szabványoknak megfelelő{0}}keménycsövek és elektromos vezetékek.
Gyári átvételi teszt (FAT): 72-órás folyamatos száraz-futás és teljes terhelésű befecskendezési teljesítményteszt.
Minőség-ellenőrzési szabványok
A nyomólap igazításának ellenőrzése: Lézeres interferométerek tesztelik a mozgó nyomólap dőlését és párhuzamosságát a teljes lökethosszon.
Hidraulikus integritás vizsgálata: A nyomóvezetékeken 24 órán keresztül statikus nyomáspróbát végeznek a maximális névleges üzemi nyomás 1,5-szeresével.
Termikus validálás: Az infravörös termográfia folyamatos terhelés alatt ellenőrzi az összes elektromos szekrényt és motorhajtást, hogy ellenőrizze a hőelvezetési teljesítményt.
Testreszabás és OEM képességek
Speciális csavar- és hordógeometriák:Testreszabott repülési mélység, gátzónák és keverőfejek meghatározott töltőanyagarányokhoz (üvegszál, ásványi por, szénszál).
Automatizálási integráció:Szabványosított Euromap 67 / Euromap 73 interfészek oldalsó-belépő és felül-belépő robotkarokhoz, IML-rendszerekhez és automatizált látásvizsgáló állomásokhoz.
Speciális szín- és márkalehetőségek:Gépházak, biztonsági védelem és interfész vizuális elrendezések az ügyfelek vállalati berendezési szabványainak megfelelően.
Az árajánlathoz szükséges műszaki információ
Pontos műszaki ajánlat és kereskedelmi árajánlat nyújtásához adja meg a következő műszaki paramétereket:
Részletek:2D műszaki rajzok (PDF) vagy 3D CAD fájlok (STEP/IGS), amelyek megadják a méreteket, a falvastagság-eloszlást és a tervezett felületet.
A gyanta specifikációi:Pontos anyagmárka, minőség, töltőanyagtartalom (például PA{0}}% GF) és MFI-érték.
Gyártási követelmények:Cél ciklusidő, szükséges óránkénti teljesítmény, formaüreg elrendezés (például 8, 16 vagy 32 üreg) és meleg/hideg csatorna konfiguráció.
A forma specifikációi:A forma teljes méretei (H x Sz x Ma), a szerszám teljes tömege, a minimális/maximális formamagasság követelményei és a kilökő mintázata.
Gyári létesítmények:A berendezés üzemi feszültsége/frekvencia (például 480V/60Hz vagy 400V/50Hz), rendelkezésre álló hűtővíz-kapacitás és környezeti üzemi hőmérséklet-tartomány.
GYIK
K: Mi különbözteti meg a nagy sebességű{0}}fröccsöntő gépet a hagyományos gépektől?
V: A nagy sebességű{0}}gépek hidraulikus akkumulátorokat vagy hibrid szervo-elektromos hajtásokat használnak a 300 mm/s és 800+ mm/s közötti befecskendezési sebesség eléréséhez, szemben a szabványos egységek 100-150 mm/s-os sebességével. A megerősített lemezkialakítás, a nagyobb szivattyúteljesítmény és a gép szinkronizált mozgása révén a szárítási ciklusidő 2,0 másodperc alá csökken.
K: Hogyan tartható fenn a lövés-a-az összhang nagy sebességnél?
V: A konzisztenciát magas-frekvenciás zárt-hurkú szervo-szelepek (10 ms alatti válaszidő) és 1 ms-os vezérlőciklusidők biztosítják. Ez a beállítás biztosítja a sebesség-–-nyomás (V/P) átkapcsolási pont pontos megfigyelését és végrehajtását a csavar helyzete vagy az üregnyomás visszajelzése alapján.
K: Meg tudnak dolgozni ezek a gépek üveggel{0}}töltött vagy koptató anyagokat?
V: Igen. A csiszológyanták (például PA66 30-50%-os üvegszállal) esetén a gépek volfrám-karbid ötvözetekkel bélelt bimetál hengerekkel és HVOF (nagy-sebességű oxigén-üzemanyag) kemény felülettel bevont csavarokkal vannak felszerelve, hogy ellenálljanak a mechanikai kopásnak és vegyi hatásoknak.
K: Milyen karbantartási időközök szükségesek az akkumulátoros{0}}hidraulikus rendszerekhez?
V: A nitrogén előtöltési nyomását- az akkumulátorokban 6 havonta ellenőrizni kell. A hidraulikaolaj-szűrő köröknek legalább 16/14/11-en kell tartaniuk az ISO 4406 szerinti tisztasági szintet, és 4000 üzemóránként teljes folyadékelemzést kell végezni.
Népszerű tags: nagy sebességű fröccsöntő gép precíziós fröccsöntéshez, Kína nagy sebességű fröccsöntő gép precíziós fröccsöntő gyártók, beszállítók, gyár számára