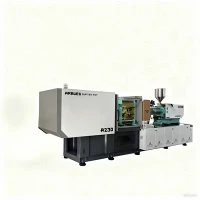
Nagy sebességű-fröccsöntő gép vékony-falú konténerekhez
A vékony-falú műanyag tartályokhoz készült nagy sebességű-fröccsöntő rendszerek szerkezeti merevséget, nagy fröccsöntési sebességet és gyors száradási ciklusú-végrehajtást igényelnek. A szabványos fröccsöntő gépek nem tudják elérni a 0,5 mm-nél kisebb falvastagságnál szükséges feltöltési sebességet anélkül, hogy ne szenvednének a kapu idő előtti lefagyásától,{5}}rövid lövésektől vagy túlzott feszültségtől{6}}.
Ez a platform közvetlen{0}}meghajtású szervo-hidraulikus rendszert használ, amely akkurásegítéssel van beépítve, hogy akár 800 mm/s befecskendezési sebességet biztosítson. A nagy-merevségű szorítómechanizmus megőrzi a tányérok precíz párhuzamosságát a gyors teljes-tonnaciklus mellett, megvédve a több-üregű forró-futóformákat az idő előtti kopástól. Kifejezetten csomagolási alkalmazásokhoz,-beleértve a polipropilén (PP) élelmiszer-edényeket, az IML (In-Mold Labeling) tartályokat, a csomagolófedelet és a vékony{11}}falú, eldobható orvosi eszközöket{12}}ez a berendezés 2,8-4,5 másodperces ciklusidővel és falvastagságtól függően működik.
Legfontosabb specifikációk
Az alábbi táblázat felvázolja a vékonyfalú{0}}tartálygyártás műszaki paramétereit. Minden értéket szabványos tesztelési protokollok szerint ellenőriznek.
|
Műszaki paraméter |
Egység |
Érték/specifikációs tartomány |
|
Szorítóerő |
kN/tonna |
2500 – 5500 / 250 – 550 tonna |
|
Kötött{0}}rúd távolság (Ma x V) |
mm |
580 x 580 és 880 x 880 között |
|
Befecskendezési sebesség |
mm/s |
350 – 800 (akkumulátor-asszisztált) |
|
Befecskendezési sebesség (max.) |
cm3/s |
800 – 1,500 |
|
Csavar L/D arány |
L/D |
22:1 – 25:1 (PP/PS-hez optimalizálva) |
|
Csavar átmérő opciók |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Lövés súlya (PP) |
g |
180 – 620 |
|
Befecskendezési nyomás |
bár |
2,000 – 2,400 |
|
Száraz ciklusidő (Euromap 6) |
mp |
1.4 – 2.1 |
|
Ejector Stroke / Force |
mm / kN |
150 – 220 / 60 – 110 |
|
Rendszernyomás |
MPa |
17.5 – 21.0 |
|
Hidraulikus szivattyú teljesítmény |
kW |
45 – 90 (Szervo-hajtású) |
Főbb jellemzők
Hidraulikus és befecskendező egység
Akkumulátor-Asszisztált befecskendező áramkör: A nagynyomású-nitrogénakkumulátorok segítségével közvetlenül a befecskendező hengerbe ereszti a hidraulikaolajat, azonnal leküzdve a folyadékellenállást, és ezredmásodperceken belül eléri a csúcssebességet.
Opti-Olvadékzáró csavarprofil: Dedikált L/D arányú keverőelemekkel, amelyek úgy lettek kialakítva, hogy homogenizálják a nagy-MFI poliolefineket anélkül, hogy a polimer hődegradációját vagy viszkozitáskiugrásokat okozna.
Kettős-hengeres kiegyensúlyozott befecskendezés: Az iker befecskendező hengerek szimmetrikusan illeszkednek a csavar tengelyéhez, hogy kiküszöböljék a befecskendező henger oldalsó-terhelését, és javítsák a lövés---ismétlési pontosságát.
Befogás és gépvezérlés
Lapmerevítés és párhuzamosság-szabályozás: A végeselem-elemzés (FEA) segítségével tervezett doboz{0}}szerkezetű öntött lapok minimálisra csökkentik a nyomólap elhajlását a reteszelőerő alatt-0,05 mm alá, megőrizve a formaelválasztó vonalakat.
Zárt-hurkú szervovezérlés: A digitális lineáris jelátalakítók 1 kHz-es válaszaránnyal figyelik a nyomólap mozgását, a befecskendezési pozíciót és a kilökő löketét, arányos szelephurkokat vezetve a pontos pozíció ismételhetősége érdekében.
Nagy-sebességű mechanikus kilökődés: A bilincsnyitó mozgással szinkronizált hidraulikus kilökők lehetővé teszik az alkatrészek folyamatos leejtését vagy a nagy-sebességű robot felszállást anélkül, hogy megállítanák a nyomólap mozgását.
Működési elv és gépkonfiguráció
A vékonyfalú-öntés alapvetően különbözik a szabványos csomagolástól az olvadási dinamika miatt. A lágyított gyanta extrém sebességgel lép be a formaüregbe, hogy befejezze a feltöltést, mielőtt a fagyos réteg elfojtja az áramlást.
Folyamatfolyamat lebontása
Plasztikációs fázis: A nagy{0}}olvadási indexű (MFI) gyanták (általában MFI 30–100) megolvadnak a 22:1 vagy 25:1 L/D hordóban. Az arányos ellennyomás{8}}szabályozás stabil sűrűséget biztosít a csavarmenet mentén.
Gyorsítási és befecskendezési fázis: A bilincs zárásakor a nitrogénakkumulátor szelepe kinyílik. A hidraulikafolyadék 20 ezredmásodperc alatt 600–800 mm/s-ra gyorsítja a befecskendező dugattyút, és az olvadékot a 0,35 mm-es vékonyságú formacsatornákba vezeti.
V/P átkapcsolás és tömörítés: A lineáris helyzetérzékelők a csavar helyzete alapján (±0,1 mm-en belüli pontossággal) váltják ki a sebesség--vezérelt töltésről a nyomásvezérelt töltésre
Szinkronizált mozgás helyreállítása: A hűtési ciklus végén a mozgó lap visszagyorsul, miközben a kilökőcsapok szinkronban tüzelnek, lehetővé téve az alkatrészek leesését vagy szünet nélkül az IML automatizálási karba való bejutását.
Technikai előnyök
A szorítóegység elhajlásának csökkentése
A szabványos lemezek nagy nyomás alatt befelé hajlanak, ami egyenetlen szorításeloszlást okoz a több{0}}üreges formák között. Ez a platform központi -nyomódoboz-lemezeket használ, amelyek a szorítóerőt a formaközép felé irányítják, csökkentve a lemez deformációját, és egyenletesen tartják az alkatrész falvastagságát ±0,02 mm-es tűréshatáron belül minden üregben.
Hidraulikus reakciósebesség
A nagy{0}}hatású arányos irányszelepek közvetlenül a befecskendező blokkba történő integrálásával a hidraulikus áramlási késleltetés gyakorlatilag kiküszöbölhető. A gép 16 ezredmásodperc alatt vált át nulláról a maximális befecskendezési sebességre, megakadályozva az olvadékfront stagnálását a vékony -szelvényű töltés során.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Flow Marks / Short Shots
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogén 0,4 mm Fal
Hőgazdálkodás és energiatakarékosság
Ellentétben a hagyományos fix{0}}lökettérfogatú hidraulikus berendezésekkel, amelyek a fel nem használt energiát hőként bocsátják ki, a belső állandó{1}}mágneses szervohajtás a szivattyú fordulatszámát a pillanatnyi igényhez igazítja. Az energiafogyasztás 30-55%-kal csökken a hűtési és tartási ciklusok során a nem -szervórendszerekhez képest, így az olaj hőmérséklete stabilan 45 fok alatt marad a hűtő folyamatos külső túlterhelése nélkül.
Tipikus alkalmazások
Ez a gépkonfiguráció a nagy-volumen, vékony falú-élelmiszer-csomagolásokhoz, orvosi fogyóeszközökhöz és vékonyfalú szakaszokat igénylő napi fogyasztási cikkekhez optimalizált.
|
Ipari szektor |
Vége-Termékpéldák |
Tipikus falvastagság |
Üregszám |
Cél ciklusidő |
|
Élelmiszer Csomagolás |
Margarinos kádak, fagylalttartók |
0,38 – 0,50 mm |
4-8 üreg |
2,8 – 3,8 mp |
|
Ital és tejtermékek |
Kávéscsészék, joghurtos edények (IML-kompatibilis) |
0,40 – 0,55 mm |
8-16 üregek |
3,2 – 4,2 mp |
|
Logisztika és tárolás |
Csuklós szabotázs{0}}Látható fedelek |
0,45 – 0,60 mm |
8-16 üregek |
3,0 – 4,0 mp |
|
Orvosi eldobható |
Pipettahegyek, mintaüvegek |
0,50 – 0,70 mm |
16-32 üregek |
4,5 – 6,0 mp |
|
Ipari csomagolás |
Vékony-falú vödrök/gyors{1}}ételdobozok |
0,65 – 0,85 mm |
2-4 üreg |
5,0 – 7,5 mp |
Anyagkompatibilitás
A vékonyfalú-tartályok gyártásához nagy áramlási sebességű hőre lágyuló műanyagokra van szükség, előrelátható nyíró{1}}vékonyodási tulajdonságokkal. A gép hordószerelvénye, hőmérsékleti zónái és csavarprofiljai kifejezetten ezekhez az anyagokhoz vannak optimalizálva:
Polipropilén (PP):Elsődleges gyanta élelmiszer-tartályokhoz. Kompatibilis a véletlenszerű kopolimer és homopolimer minőségekkel, amelyek olvadékáramlási sebessége (MFI) 30-120 g/10 perc.
Polisztirol (GPPS / HIPS):Merev átlátszó csészékhez és evőeszközökhöz használható. Kopásgátló bimetál hengerekkel kezelték, hogy megakadályozzák a merev pelyhek okozta kopást.
Nagy{0}}sűrűségű polietilén (HDPE):Zárókhoz, fedőkhöz és szerkezeti tartályokhoz használják. A hordó hőmérsékleti zónái szigorú fűtésszabályozást tartanak fenn 4-5 fokozatban az olvadék viszkozitásának szabályozása érdekében.
Bio-alapú polimerek (PLA/PBAT keverékek):Egyedi csavargeometriával és csökkentett nyomóaránnyal kapható, hogy megakadályozza a plasztikázás során bekövetkező hődegradációt.
Hogyan válasszuk ki / Konfigurációs lehetőségek
A megfelelő gépkapacitás kiválasztásához ki kell számítani a teljes vetített felületet, a szerszám tömegét és a térfogati lövésméretet.
Kiválasztás lépései
Számítsa ki a szorítóerőt: kivetített terület (cm2) x üregszám x üregnyomás (600–800 bar)=Szükséges tonnatartalom.
A lövés méretének ellenőrzése: A lövés súlyának a gép teljes hordókapacitásának 30% és 70% között kell lennie.
Válassza ki az automatizálási felületet: Válassza az Euromap 67 vagy Euromap 73 lehetőséget az IML-hez vagy a High{2}}Speed Take{3}}Off Robothoz.
Opcionális moduláris frissítések
Bimetall hordó és csavar: Nélkülözhetetlen újrahasznosított gyanták (rPP/rPET) vagy koptató adalékokat vagy pigmenteket tartalmazó vegyületek feldolgozásához.
Légfúvó szelep szerelvények: Integrált kettős-körös vagy négy{1}}körös pneumatikus kilökőszelepek statikus/mozgó lemezeken a nagy-sebességű alkatrészledobáshoz.
Automatizálási protokollok: Szabványos Euromap 67 vagy Euromap 73 robotinterfészek az oldalsó -belépő IML robotikával és a későbbi halmozási rendszerekkel való zökkenőmentes integrációhoz.
Gyártás és minőségellenőrzés
A gépvázak feszültségmentesített{0}}szerkezeti acélprofilokból készülnek, hogy megakadályozzák a méretváltozásokat az éveken át tartó nagy-frekvenciás ciklusok során.
Gyártási munkafolyamat
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Gyári vizes futás
Megmunkálási integritás: A főbb öntvényeken (lapok, alapok, kapcsolóelemek) hőkezelést végeznek, majd egyszeri-beállítású megmunkálást végeznek 5-tengelyes CNC-portál maróközpontokon, hogy garantálják a kötőrúd furatainak párhuzamosságát 0,02 mm-en belül.
Hidraulikus áramkör tesztelése: Minden hidraulikus elosztót 1,5-szeres üzemi névleges nyomáspróbával végeznek 24 órán keresztül, hogy az összeszerelés előtt ellenőrizzék, hogy nincs-e belső szivárgás.
Lézeres igazítás ellenőrzése: A lap párhuzamosságát 0%, 50% és 100% szorítóterhelés alatt lézeres igazító berendezéssel ellenőrzik a gyári ki-kijelentkezés előtt.
Szállítás előtti tartóssági teszt: Minden gépen folyamatos, 48-órás szárazon-futási tesztcikluson megy keresztül, valamint egy 4 órás teljes terhelésű fröccsöntési teszten, hogy ellenőrizze a nyomásstabilitást, az érzékelő pontosságát és a hőszabályozás egyensúlyát.
Testreszabás és OEM-támogatás
Személyre szabott gépkonfigurációkat biztosítunk, hogy megfeleljenek az adott formaelrendezésnek, az üzemautomatizálási infrastruktúrának és a regionális energiaszabványoknak:
Kiterjesztett kötöző{0}}rúdtávolság:Egyedi lemezméretek a nagy, több{0}}üreges meleg-futóformákhoz vagy a lecsavarható maglemezekhez.
Speciális csavarprofilok:Dedikált keverési profilok mesterkeverék-diszperzióhoz, alacsony-nyírású geometriák bio-gyantákhoz, vagy keményített felületkezelések kalcium-karbonáttal töltött vegyületekhez.
Tápellátás és feszültség adaptációk:Gyári-elektromos szekrények, amelyek megfelelnek a 200 V, 380 V, 415 V vagy 480 V feszültségű, 50 Hz-es vagy 60 Hz-es háromfázisú elektromos hálózatoknak, amelyek megfelelnek a CE és UL szabványoknak.
Integrált Hot Runner vezérlőegységek:Szekrénybe{0}}integrált több-zónás melegcsatornás hőmérséklet-szabályozó modulok, amelyek kiküszöbölik az önálló padlóegységeket és leegyszerűsítik a kábelezést.
Mit kell adnia a vevőknek az árajánlatért
Ha pontos kereskedelmi ajánlatot szeretne kapni pontos gépméretekkel, ciklusidő-becslésekkel és ROI-előrejelzésekkel, kérjük, adja meg a következő műszaki adatokat a megkeresésében:
Alkatrész rajzok / 3D CAD fájl:STEP (.stp) vagy Parasolid (.x_t) fájlok, amelyek részletezik a falvastagság-profilokat, a bordaszerkezeteket és a kapuk helyét.
Anyagadatok:A polimer típusa, minősége és olvadékfolyási indexe (MFI) (pl. PP véletlenszerű kopolimer, MFI 70).
Termelési kapacitás cél:Szükséges óránkénti teljesítmény vagy alkatrészenkénti ciklusidő.
Penész információ:Az üregek száma, a forma teljes mérete (szélesség x hossz x magasság), a forrócsatornás elosztórendszer részletei és a forma teljes tömege.
Downstream automatizálási követelmények:Tájékoztatás arról, hogy a vonal felső -bejegyzési válogatókat, oldalsó-belépési IML-automatizálást, optikai látásellenőrzést vagy automatikus halmozási egységeket használ-e.
GYIK
K: Miben különbözik az akkumulátoros-rásegítésű befecskendezés a normál szervo-hidraulikus befecskendezéstől?
V: A normál szervo-hidraulikus szivattyúk a motor gyorsítására támaszkodnak az olajáramlás biztosításához, és akár 100–200 ezredmásodpercig is eltart a maximális sebesség elérése. Az akkumulátorok a hidraulikaolajat idő előtt nagy-nyomású nitrogéngáz alatt tárolják. Amikor a szelep kinyílik, az olaj azonnal kiürül, és 20 ezredmásodperc alatt eléri a 800 mm/s-os csúcssebességet,{8}}ami kritikus fontosságú a vékony falrészek kitöltéséhez, mielőtt a műanyag megfagyna.
K: Milyen ciklusidőre számíthatok egy 0,45 mm-es falú 500 ml-es tartály esetén?
V: Egy 4-üreges öntőformában, amely nagy átfolyású PP-t (60 vagy annál nagyobb MFI) és megfelelő formahűtést (8–10 fokos hűtött víz) használ, a teljes ciklusidő általában 3,0 és 3,6 másodperc között mozog. A tényleges idő a forma hűtőcsatorna kialakításától (például konform hűtőbetétek) és az automatika eltávolítási sebességétől függ.
K: Ez a gép kompatibilis az oldalsó-bemenetes IML (In-Mod Labeling) rendszerekkel?
V: Igen. A szorítóegység rögzítési mintákat tartalmaz az oldalsó -belépő robotkeretek álló lemezére. Az integrált Euromap 67 és Euromap 73 interfészek előre-huzalozva koordinálják a biztonsági reteszeléseket, a nyomólap helyzetjelzéseit és a mag-húzási parancsokat a gép és az IML automatizálási rendszer között.
K: Hogyan kezelhető a nyomólap kopása folyamatos, nagy sebességű{0}}üzem közben?
V: A mozgó lap a nagy teherbírású lineáris vezetősíneken siklik, nem pedig közvetlenül a kötőrudakon. Ez a kialakítás elszigeteli a rögzítőrudakat a nyomólap súlyának tartásától, megakadályozza a rögzítő-rúdpersely bevágását, megőrzi a nyomólap egyenletes párhuzamosságát, és meghosszabbítja a több-üregű szerszámok élettartamát.
Népszerű tags: nagy sebességű fröccsöntő gép vékony falú tartályokhoz, Kína nagy sebességű fröccsöntő gép vékony falú tartályokhoz gyártók, beszállítók, gyár