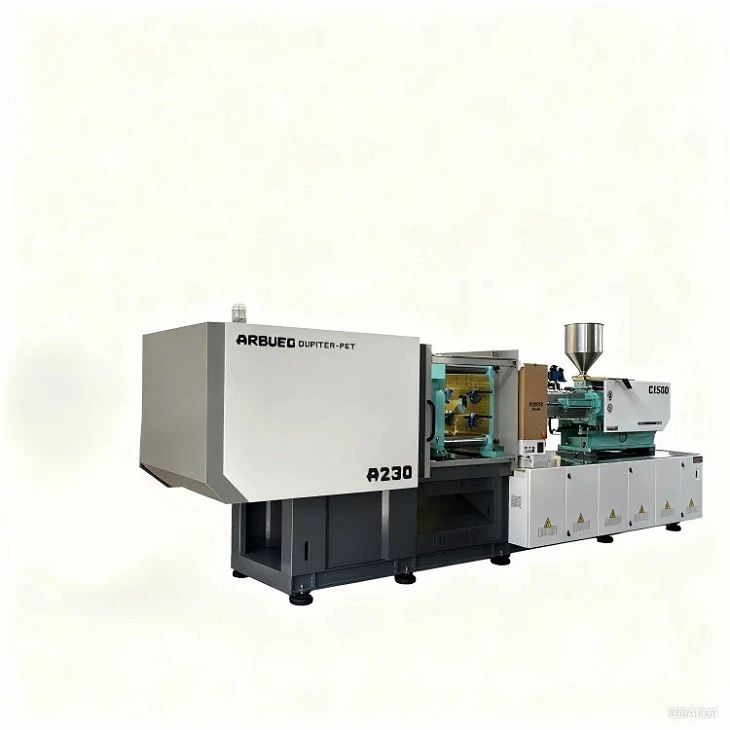

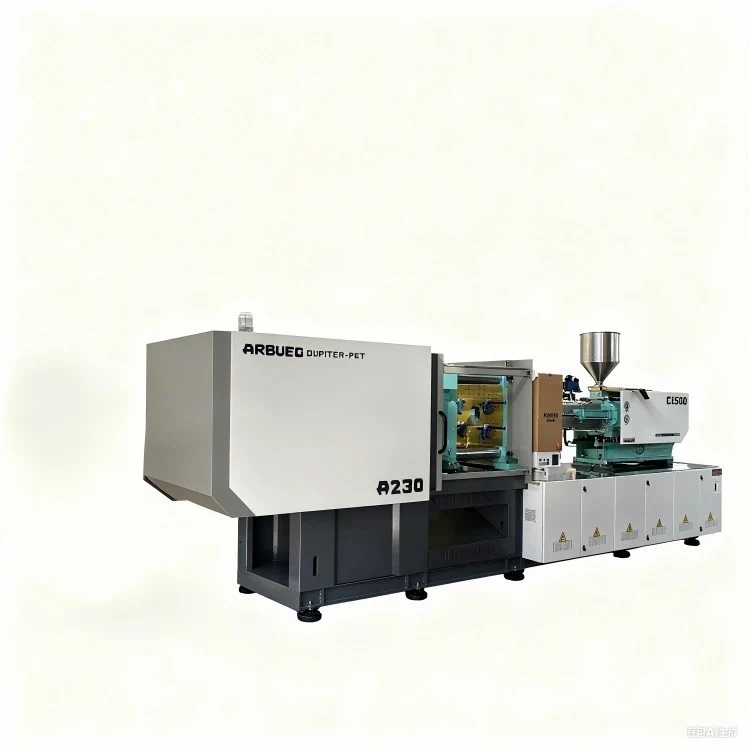
Nagy sebességű-csomagoló fröccsöntő gép
Ezt a nagy sebességű-fröccsöntő gépet kifejezetten vékonyfalú-csomagolási alkalmazásokhoz tervezték, amelyek gyors ciklusidőket, pontos fröccsvezérlést és folyamatos, 24 órás működést igényelnek. A nagy-merevségű szorítóegységgel és az optimalizált akkumulátor-rásegített befecskendező rendszerrel megtervezve megbízhatóan készít 0,4 mm falvastagságú élelmiszertárolókat, vékony{7}}falú vödröket, záróelemeket és orvosi csomagolásokat.
Az alacsony -tehetetlenségi nyomatékú befecskendezési reakció és a párhuzamos hidraulikus mozgások integrálásával ez a rendszer 2,5–5 másodpercre csökkenti a teljes ciklusidőt az alkatrész geometriájától és a formakialakítástól függően. Az általános mérnöki fókusz a lövések közötti konzisztenciát, a szerkezeti tartósságot nagy dinamikus terhelés mellett, valamint a szervo-hidraulikus hajtástechnológián keresztüli energiahatékonyságot hangsúlyozza.
Legfontosabb specifikációk
|
Specifikációs paraméter |
Érték / Tartomány |
Mértékegység / Megjegyzés |
|
Szorítóerő |
2,000 – 5,500 |
kN (200–550 tonna) |
|
Befecskendezési sebesség |
300 – 800 |
mm/s (akkumulátor{0}}hajtású) |
|
Injekciós válaszidő |
<= 25 |
ms |
|
Kötő{0}}rúd hézag (H x V) |
560 x 560 és 880 x 880 között |
mm |
|
Csavar átmérő opciók |
32 / 38 / 42 / 48 / 55 |
mm (V/D arány: 22:1 – 24:1) |
|
Max. Lövés súlya (PS) |
120 – 680 |
g |
|
Rendszernyomás |
17.5 – 21 |
MPa |
|
Száraz ciklusidő |
1.2 – 1.8 |
s (Euromap 6) |
|
Kidobó erő/löket |
60 – 120 kN / 150 – 220 mm |
Szabványos hidraulikus párhuzamos ejektor |
|
Hajtásrendszer |
Szervo-szivattyú + hidraulika akkumulátor |
Hibrid válaszrendszer |
Főbb jellemzők
Akkumulátor-segített nagy-sebességű befecskendezés:A nitrogénakkumulátorok azonnali hidraulikus áramlást biztosítanak, akár 800 mm/s-os befecskendezési sebességgel, hogy kitöltsék az ultravékony üregeket, mielőtt az olvadék megfagyna.
Szinkronizált párhuzamos mozgások:A független hidraulikus körök lehetővé teszik a nyomólap egyidejű nyitását, lágyítását és kilökését az alkatrészkisülés során, csökkentve ezzel a ciklus teljes költségét.
Nagy-merevségű lemezszerkezet:Végeselem-elemzés (FEA){0}}Az optimalizált dobozlemezek biztosítják az egyenletes szorítóerő-eloszlást, minimálisra csökkentik a lemez elhajlását és meghosszabbítják a formamag/üreg élettartamát.
Alacsony-tehetetlenségi befecskendezési egység:A kettős-befecskendező henger konfigurációja kiegyensúlyozott axiális tolóerőt biztosít, csökkentve a mechanikai vibrációt a nagy-gyorsítású lágyítási és befecskendezési fázisok során.
Zárt{0}}hurkú szervorendszer:A lineáris optikai kódolókkal párosított, nagy-válaszú elektro-hidraulikus arányos szelepek +/- 0.1 mm pontosságú pozíció-visszajelzést biztosítanak.
Működési elv és gépkonfiguráció
A nagy sebességű-vékonyfalú-öntés gyors olvadékleadást igényel, mielőtt a polimer áramlási hőmérséklete alá hűl.
Plasztifikációs fázis:A szervohajtás egy külön nitridált csavart hajt meg, amely a gyantapelleteket homogén olvadékká alakítja. Az ellennyomást digitálisan szabályozzák a zárt{1}}hurkú visszacsatoláson keresztül.
Akkumulátor töltés és befecskendezés:A hidraulikus akkumulátorok nyomást tárolnak hűtés közben. Az öntőforma lezárásakor a nagy-fordulatszámú arányos szelepek felszabadítják a tárolt energiát, felgyorsítva a befecskendező hengert, hogy 25 ezredmásodperc alatt beállítsa a sebességet.
Rögzítés és{0}}rúd kiegyensúlyozása:A nagy teherbírású-öt-pontos, dupla-kapcsoló mechanizmus rögzíti a nyomólapot. A nyúlásmérők figyelik a kötőrúd-feszességét, hogy egyenlő erőt tartsanak fenn mind a négy rúdon, kiküszöbölve az aszimmetrikus felvillanást.
Szinkronizált kidobás:A levegő{0}}fúvó körök a hidraulikus kidobók mellett működnek, hogy azonnal kiszabadítsák az alkatrészeket, amikor a lemezek elérik a nappali távolságot.
Termék-Speciális műszaki előnyök
Csökkentett penészkopás a kiegyensúlyozott szorítás révén:A kötőrúd-feszültségi eltérése 3% alatt marad a teljes befogási ciklusok alatt, megakadályozva az egyenetlen -elválasztóvonal-kopást a több-üregű forrócsatornás formákon.
Stabil lágyítás gyors ciklusok alatt:A nagy-nyomatékú hidraulikus motorok egyenletes olvadékhomogenitást tartanak fenn termikus bomlás nélkül, még 300 ford./perc feletti csavarfordulatszámnál is.
Alacsonyabb energiafogyasztás alkatrészenként:A változtatható-lökettérfogatú szervoszivattyúk 30–55%-kal csökkentik a készenléti energiafogyasztást a rögzített-lökettérfogatú szivattyúrendszerekhez képest.
Precíziós nyomásátmenet:A lineáris helyzetérzékelők gyors váltást tesznek lehetővé a sebességszabályozásról a tartási nyomásszabályozásra, megakadályozva a süllyedésnyomokat vagy a túl-pakolást az érzékeny felnirészeken.
Tipikus alkalmazások
Élelmiszerek és italok csomagolása
Vékony-falú tárolóedények: IML (In-Mold Labeling) ételtartók, fagylaltos kádak és csemegedobozok (falvastagság 0,45–0,75 mm).
Zárások és kupakok: Erős{0}}kavitációs italkupakok, flip-fedelek és olajpalack-kifolyók, amelyek szoros menettűrést igényelnek.
Ipari csomagolás
Vödörek és vödrök: 1–20 literes festékes vödrök, vegyszerhordók és nagy teherbírású tárolóládák, amelyekhez megerősített felni és szerkezeti bordák szükségesek.
Orvosi és eldobható termékek
Laboratóriumi fogyóeszközök: Tisztatéri körülmények között előállított pipettahegyek, Petri-csészék és kémcsőtartók.
Orvosi csomagolás: fecskendőtartályok, tűvédők és diagnosztikai patronok.
Anyagkompatibilitás
|
Gyanta típus |
MFI / MFR hatótávolság |
Tipikus alkalmazás |
Főbb gépkövetelmény |
|
PP (polipropilén) |
25 - 100 g/10 perc |
Élelmiszer edények, csomagoló kádak |
Nagy{0}}sebességű befecskendezés, optimalizált fűtési zónák |
|
HDPE |
4 - 25 g/10 perc |
Kupakok, zárak, ipari vödrök |
Magas befecskendezési nyomás, tartós csavarvég |
|
PS / GPPS |
8 - 20 g/10 perc |
Evőeszközök, átlátszó csemegefedelek, Petri-csészék |
Pontos tartási nyomás a ridegség elkerülése érdekében |
|
KEDVENC |
Belső viszkozitás 0.72 - 0.85 |
Előformák, speciális konténerek |
Nagy-nyomatékú hajtás, kis-nyíró csavargeometria |
Hogyan válasszuk ki / Konfigurációs lehetőségek
Szorítóerő számítása
Számítsa ki a szükséges szorítóerőt a tervezett alkatrészfelület és az üregnyomás alapján:
Szorítóerő (kN)=Vetített terület (cm2) x üregnyomás (bar) x 1,15 (biztonsági tényező)
Vékony{0}}falú tartályokhoz: 600 bar és 800 bar közötti átlagos üregnyomást használjon.
Standard csomagoláshoz: 350 bar és 500 bar közötti átlagos üregnyomást használjon.
Gépkonfigurációs mátrix
|
Termelési cél |
Injekciós egység kiválasztása |
Csavar típusa |
Ajánlott lehetőségek |
|
Ultra-vékony fal (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Bimetál magas{0}}keverőcsavar |
Pneumatikus maghúzók, légfúvó{0}}szelepek, IML interfész |
|
Magas-kavitációs sapkák (32+ Cav.) |
Normál szervo nagy{0}}sebesség (400 mm/s) |
Kopásálló-nitridált csavar |
Folyamatos menetes{0}}lecsavaró motor, dinamikus ellennyomás |
|
Deep{0}}Draw Pails (10L - 20L) |
Nagy{0}}nyomatékos befecskendező egység |
Nagy teherbírású-korlátozó csavar |
Hidraulikus maghúzás, robot pick{0}}és-elhelyezés interfész |
Gyártás és minőségellenőrzés
Szerkezeti megmunkálás:A gépvázakon, lapokon és kapcsolóelemeken a CNC-megmunkálást megelőzően feszültség{0}}mentesítést végeznek, hogy megakadályozzák a keret hosszú távú deformációját.
Precíziós alkatrészellenőrzés:A rögzítő-rudakat és csavarokat a céltűrésekre (+/- 0.008 mm) köszörülik, és CMM (Coordinate Measuring Machine) rendszerrel ellenőrzik.
Hidraulikus rendszer tesztelése:A hidraulikus blokkok nyomás{0}}felszakadási teszten esnek át az üzemi nyomás 1,5-szeresével, és a folyadékok tisztaságát az ISO 4406 szabvány szerint ellenőrzik.
Futtassa-tesztelés közben:Minden egység egy 72-órás folyamatos száraz-futási ciklust és egy teljes terhelésű befecskendezési tesztet hajt végre a szállítás előtt, ellenőrzi a szorító sebességét, a hőmérséklet stabilitását és az érzékelő válaszidejét.
Testreszabás és OEM-támogatás
A gépek testreszabhatók, hogy megfeleljenek az integrált cellakövetelményeknek és a létesítményautomatizálási szabványoknak:
Egyedi csavargeometriák:Speciális L/D arányok és repülési profilok színkeverésre vagy újrahasznosított tartalom feldolgozására (rPET, rPP) optimalizálva.
Automatizálási és robotikai interfész:Az Euromap 67 és Euromap 73 szabványos interfészek lehetővé teszik a plug-and-csatlakozást oldalsó-belépő IML-robotokkal, felső-bemeneti elvihető karokkal és szállítószalag-rendszerekkel.
Egyedi feszültség és biztonsági megfelelőség:Szabványos globális hálózati feszültségre (380V/50Hz, 460V/60Hz, 230V/60Hz) vezetékezett elektromos panelek, amelyek megfelelnek a CE vagy UL biztonsági burkolatnak.
Mit kell adnia a vevőknek az árajánlatért
Tételes műszaki ajánlat és gépméretezési javaslat megszerzéséhez adja meg a következő műszaki paramétereket:
Alkatrész rajzok / minták:3D CAD fájlok (.STEP vagy .IGS formátum), beleértve a falvastagság eloszlását, az alkatrészek súlyát és a futórendszer kialakítását.
A forma specifikációi:Az üregek száma, a forma méretei (hosszúság x szélesség x magasság), a zárt{0}}magasság követelményei és a melegcsatorna teljesítményterhelése.
Tervszerű termelés:A kívánt óránkénti gyártási sebesség, a megcélzott ciklusidő és az anyagspecifikáció (beleértve az olvadékfolyási indexet és a gyanta szállítóját).
Downstream követelmények:Automatizálási igények (In-Formában történő címkézés, robot-elszívás, látásvizsgálat) és a közművek rendelkezésre állása (hűtött víz kapacitása, légkompresszor specifikációi).
GYIK
K: Milyen befecskendezési sebesség szükséges a vékony{0}}falú csomagolási alkalmazásokhoz?
V: Vékony-falú csomagoláshoz (0,6 mm-nél kisebb falvastagság) általában 400 mm/s és 800 mm/s közötti befecskendezési sebesség szükséges. A gyors töltés megakadályozza a gyanta megszilárdulását az üreges csomagolás előtt.
K: Hogyan befolyásolja a hidraulikus akkumulátor integrációja a gép teljesítményét?
V: Az akkumulátorok a hidraulikus energiát tárolják a ciklus nem -injektálási fázisaiban, és a töltés során azonnal kisütik. Ez rendkívül-nagy befecskendezési sebességet tesz lehetővé anélkül, hogy aránytalanul nagy hidraulikus szivattyúmotorokra lenne szükség.
K: Ez a gép képes kezelni a postai{0}}fogyasztói újrahasznosított (PCR) anyagokat?
V: Igen. Legfeljebb 50%-ig PCR-t vagy újracsiszolást tartalmazó anyagok esetén javasoljuk, hogy a részecskeszennyeződés elleni védelem érdekében bimetál hengeres és csavaros tokot használjon, valamint olvadék{2}}szűrőfúvókákat.
K: Mennyi a gyártás és a szállítás átlagos átfutási ideje?
V: A szabványos gépkonfigurációk gyári összeszerelésen esnek át, és 35–45 napon belül{0}}tesztelésnek indulnak. A testreszabott konfigurációk vagy speciális automatizálási integrációk általában 60 napot igényelnek a gyári átvételi teszt (FAT) előtt.
Népszerű tags: nagy sebességű csomagoló fröccsöntő gép, Kína nagy sebességű csomagoló fröccsöntő gép gyártói, beszállítói, gyárai