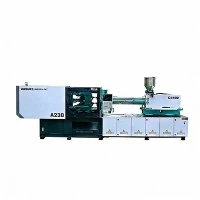
Hibrid fröccsöntő gép nagy{0}}ciklusú gyártáshoz
A nagy-ciklusú csomagolások, a vékony{1}}falú élelmiszer-tárolók és az orvosi fogyóeszközök olyan fröccsöntő platformokat igényelnek, amelyek a gyors száradási ciklussebességet{2}}merev szerkezeti stabilitással ötvözik. Ez a hibrid fröccsöntő gép egy elektromos szervo-hajtású lágyító egységet és egy akkumulátoros-hidraulikus befecskendező egységet tartalmaz.
A rögzítési és hűtési fázisok alatti töltés közbeni folyamatos csavarforgatáshoz elektromos hajtásokat használva a rendszer 30-50%-kal csökkenti az energiafogyasztást a hagyományos teljesen hidraulikus platformokhoz képest. Ezzel párhuzamosan a nagy-reakciójú hidraulikus akkumulátorok magas befecskendezési sebességet (akár 500 mm/s-ig) és gyors reakcióidőt biztosítanak, amelyek a 0,5 mm falvastagság alatti vékonyfalú alkatrészekhez szükségesek, hőkárosodás vagy rövid lövések nélkül.
Legfontosabb specifikációk
|
Paraméter |
Egység |
Érték / Tartomány |
|
Szorítóerő |
kN/tonna |
1,600 - 8 000 / 160 - 800 tonna |
|
Befecskendezési sebesség (normál/akkumulátor) |
mm/s |
300 - 800 mm/s |
|
Száraz ciklusidő (Euromap 6) |
mp |
1.2 - 2.4 másodperc (űrtartalomtól függően) |
|
Csavar átmérő opciók |
mm |
32/38/45/52/60 (L/D arány 22:1 - 24:1) |
|
Max. Befecskendezési nyomás |
bár |
2,000 - 2,400 bar |
|
Kötött{0}}rúd távolság (Ma x V) |
mm |
510x510-től 1080x1080-ig |
|
Kidobó ütés / erő |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Kidobó válasz |
- |
Szinkronizált párhuzamos ejektor repülés közben |
|
Lappárhuzamosság (terhelés alatt) |
mm |
0,05 mm vagy annál kisebb |
|
Rendszer energiahatékonysága |
kWh/kg |
0.28 - 0.38 kWh/kg (PP anyagvizsgálat) |
Főbb jellemzők
Párhuzamos mozgás (plasztifikáció a szorító nyitása/zárása közben):Az elektromos szervohajtás lehetővé teszi a folyamatos csavaradagolást a forma mozgása és kilökése során, így a borotválkozás 0.8 - 1.5 másodperccel kevesebb a teljes ciklusidőből.
Zárt hurok{0}}akkumulátor befecskendezés:Az iker hidraulikus akkumulátorok közvetlenül szervo-proporcionális szelepeken keresztül táplálják a befecskendező hengert, így 20 ms alatti befecskendezési gyorsulási időt érnek el.
Merev doboz{0}}keret lapszerkezet:Végeselem-elemzés (FEA)-optimalizált öt-pontos kapcsoló mechanizmus korlátozza a nyomólap elhajlását, megőrzi a precíz formaigazítást, és meghosszabbítja a formamag/üreg élettartamát.
Lineáris vezetőcsapágyak a befecskendező egységen:A nagy-terhelésű lineáris vezetők támogatják a befecskendező szerelvényt, minimalizálják a súrlódást, megakadályozzák a hordó megdöntését, és biztosítják a lövés---konzisztenciát (a súly eltérése 0,2%-on belül van).
Független szervo hidraulikus szivattyúrendszer:Függetlenül vezérli a szorító-, maghúzó- és kilökőfunkciókat, anélkül, hogy ellopná a lágyítási műveletekből származó áramlást vagy nyomást.
Gép konfigurációja
Rendszerarchitektúra lebontása
Elektromos meghajtó szakasz (plasztifikáció)
Szervomotor: Állandó mágneses szinkronmotor
Sebességváltó: Nagy teherbírású,{0}}direkt sebességváltó
Funkció: Folyamatos párhuzamos adagolás, független a formamozgásoktól
Hidraulikus akkumulátor rész (befecskendező)
Meghajtó típusa: Nitrogén{0}}töltött hólyag-akkumulátorok
Vezérlőszelep: Nagy{0}}válaszú szervo-arányos szelepek
Funkció: Ultra{0}}gyors befecskendezési gyorsítás a vékony{1}}fal kitöltéséhez
Valós idejű PLC vezérlőegység-
Huroksebesség: 1 ms feldolgozási ciklus
Vezérlési logika: Zárt-hurkú valós idejű-nyomás- és sebességszabályozás
Befogó- és segédrendszer
Mechanika: Öt-pontos iker-kapcsoló mechanizmus
Szerkezet: FEA{0}}optimalizált, nagy-merevségű dobozlapok
Jellemzők: Automatikus központi kenés és szinkronizált maghúzó interfészek
Termék-Speciális műszaki előnyök
Ultragyors befecskendezési válaszidő
A vékony{0}}falú formáknál azonnali áramlási sebességre van szükség, mielőtt a polimer olvadék eléri a fagyáspontot-a vékony kapukban. A zárt-hurkú hidraulikus akkumulátorrendszer a jelindítást követő 15 ms-on belül eléri a csúcssebességet, egyenletes falvastagságot fenntartva a több-üreges részeken, vaku nélkül.
Hibrid akkumulátor gyorsulás: A csúcssebesség 15 ms alatt érhető el.
Normál hidraulikus gyorsulás: A csúcssebesség több mint 80 ms alatt érhető el.
Termikus egyensúly és alacsonyabb hűtési költségek
A hidraulikus olvadék{0}}adagolás folyamatos súrlódást hoz létre a hidraulikaolajban, ami az olajtartály hőmérsékletét 55 C fölé emeli, és állandó hűtött víz használatot tesz szükségessé. Az adagolás leválasztása elektromos motorról az átlagos olajhőmérsékletet 38 - 42 C°-ra csökkenti, ami akár 60%-kal csökkenti az olajhűtő energiaterhelését, és megkétszerezi a tömítés élettartamát.
Penészvédelem nagy{0}}precíziós lineáris kódolókkal
A magas{0}}ciklusú gyártás a szerszám sérülésének kockázatával jár, ha egy alkatrész nem esik le teljesen. Az érintésmentes optikai kódolók folyamatosan nyomon követik a lemez helyzetét. Ha a formazárás során az ellenállás az alapparaméterek 0,5%-a fölé emelkedik, a bilincs azonnal leáll és kinyílik, mielőtt a szerszám megsérülne.
Tipikus alkalmazások
Vékony{0}}falú csomagolás
In-Mold Labeling (IML) tartályok: margarinos kádak, fagylaltos kádak, italos csészék (ciklusidők: 2.2 - 3.8 másodperc).
Kupakok és záróelemek: Vizes palackkupakok, felhajtható-felső zárak több-üregű formákkal (ciklusidők: 2.5 - 4.5 másodperc).
Eldobható élelmiszer-csomagolás: Csuklós elvihető edények, evőeszközök, vékony falú fedelek (0,35 mm-ig).
Orvosi fogyóeszközök
Pipettahegyek és vércsövek: Nagy{0}}üregű szerszámok (64-128 üreg), amely nagy lövés-ismételhetőséget és tisztatér-kompatibilitást igényel (ISO osztály 7/8).
Fecskendőhengerek és csatlakozók: Méretstabilitás a szigorú tűréshatárok között.
Anyagkompatibilitás
A csavar- és hordószerelvényeket speciális gyanta jellemzőkre szabták:
|
Gyanta típus |
Viszkozitás és feldolgozási megjegyzések |
Csavar / hordó konfiguráció |
|
PP / PE |
Magas MFI (30 - 100 g/10 perc), gyors fagyasztás, gyors injekciót igényel |
Szabványos nitrid acél csavar (SACM645) keverővéggel |
|
KEDVENC |
Higroszkópos, termikus bomlásveszély, magas tisztasági követelmények |
Magas L/D arány (24:1), alacsony-nyíró csavarprofil az acetaldehid (AA)-felhalmozódásának megakadályozása érdekében |
|
PS / ABS |
Törékeny olvadék, pontos hőprofil szükséges |
Bimetál ötvözetből készült hordó korróziógátló{0}}bevonattal a hosszabb élettartam érdekében |
|
PLA/bio{0}}gyanták |
Nyírásra-érzékeny, szigorú hőmérsékletű ablakok |
Egyedi nyírást{0}}csökkentő repülési geometria pontos akadályzónákkal |
Konfigurációs lehetőségek
Ahhoz, hogy a gépet az adott üzemelrendezéshez és termelési célokhoz igazítsák, a vásárlók a standard opciók közül választhatnak:
Csavar és hordó szerelvények
Normál nitridált: Alkalmas nem{0}}koptató hatású árugyantákhoz (PP, PE, PS).
Bimetál hordó és teljesen edzett csavar: keményfém bélés legfeljebb 30% üvegszálat vagy koptató ásványi töltőanyagot tartalmazó gyantákhoz.
Korrózióálló-rozsdamentes szerelvény: Orvosi-minőségű feldolgozásra vagy PVC-adalékokra specializálódott.
Hidraulikus és pneumatikus interfészek
Integrált légfúvó szelepek: Akár 8 csatornás független légfúvó áramkörök az alkatrészek kilökéséhez vagy a szerszám működtetéséhez.
Maghúzó modulok: egy-, két- vagy több{0}}lépcsős hidraulikus maghúzás, amelyet PLC-szoftverprofilok vezérelnek.
Robot interfész: EUROMAP 67 vagy EUROMAP 73 szabványos 50-tűs interfész oldalsó- vagy felső belépési automatizálási rendszerekhez.
Gyártás és minőségellenőrzés
Minőségbiztosítási munkafolyamat
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Több-tengelyű CNC precíziós marás
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Elektromos vezetékek és kódolók beállítása
Validation: 24-Hour Continuous Dry Run Testing ->Lézeres interferométer lemezigazítás
Final Acceptance: Full-Load Mold Testing ->Befecskendezési sebesség és nyomás ellenőrzése
Gyári ellenőrzési jegyzőkönyvek
Öntöttfeszültség-mentesítés: A gépvázak és tányérok természetes és termikus feszültséget,{0}}oldó öregedési ciklusokon mennek keresztül, hogy a precíziós CNC-megmunkálás előtt kiküszöböljék a maradék öntési feszültségeket.
Lézeres interferométer-igazítás: A lapok igazítását, a rögzítő{0}}rúd párhuzamosságát és a lineáris vezetőegyenességet lézeres mérőegységekkel ellenőrizzük nulla-terhelés és szorító-terhelés mellett.
24 órás szárazonfutási tesztelés: Szállítás előtt a gépek folyamatos, 24 órás szárazonfutáson mennek keresztül maximális üzemi sebesség mellett a termikus stabilitás, a hidraulikus nyomásgörbék és az elektromos alkatrészek hőtermelésének figyelése érdekében.
Testreszabás és OEM-támogatás
Támogatjuk a kulcsrakész projekteket speciális, nagy sebességű{0}} gyártósorokhoz:
Egyéni kötőrúd-hézagok:Meghosszabbított nappali és kötő{0}}rúdtávolság a nagy, több-üreges vagy mély{2}}formákhoz.
In-Mold Labeling (IML) rendszerintegráció:Jelszinkronizálás robotvezérlők, statikus eliminátorok, címkeadagolók és gépi szorítójelek között.
Tisztatéri kivitelezés:Rozsdamentes acél bevonat a lemezeken, nem{0}}festett szerkezeti burkolatok, zárt kenés-visszanyerés és élelmiszer--minőségű hidraulikaolajok (NSF H1).
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki árajánlatot és{0}}formaillesztési elemzést kapjon, küldje be a következő műszaki paramétereket:
Alkatrészrajzok / 3D STEP fájlok:Falvastagság-eloszlás, tervezett felület és alkatrésztömeg.
Anyagminőség:Specifikus gyanta kereskedelmi név, MFI (Melt Flow Index) és bármilyen töltőanyag százalék (üvegszál, talkum, kalcium-karbonát).
A forma részletei:
Az üregek száma.
A forma méretei (hosszúság x szélesség x magasság) és a köteg magassága.
A melegcsatornás rendszer specifikációja (kapu típusa, szelepkapu szabályozási követelményei).
Cél ciklusidő: Minimális szükséges ciklusidő és napi célmennyiség.
Kiegészítő követelmények: Robotikai interfész specifikációi, maghúzási szekvenciák, légfúvás lépések és helyi elektromos szabványok (pl. 480V 60Hz / 380V 50Hz).
GYIK
K: Miben hasonlít egy hibrid fröccsöntő gép egy teljesen elektromos géphez, amely nagy{0}}ciklusú alkalmazásokhoz használható?
V: A teljesen elektromos gépek nagy energiahatékonyságot és pontosságot kínálnak, de a nagy-sebességű (400 mm/s feletti) befecskendezéshez vastag-falú vagy ultravékony{3}}részeken nehéz golyóscsavar-szerelvényekre van szükség, amelyek extrém gyorsulási terhelés esetén mechanikai kopást tapasztalhatnak. A hibrid konfiguráció az elektromos csavarhajtást az energiahatékonyság érdekében hidraulikus akkumulátorokkal kombinálja az ultragyors, nagynyomású-befecskendezéshez a golyóscsavarok mechanikai igénybevétele nélkül.
K: Milyen karbantartást igényel a hidraulikus akkumulátoregység?
V: Ellenőrizze a húgyhólyag nyomását (nitrogén elő-töltés) 6-12 havonta szabványos nyomásmérő készletekkel. Gondoskodjon arról, hogy a hidraulikaolaj szűrési szintje az ISO 4406 16/14/11 szabványnak megfelelő vagy jobb legyen. A hidraulika szűrők karbantartási ütemterv szerinti karbantartása megakadályozza a szelepek arányos megtapadását, és 20 ms alatti befecskendezési reakcióidőt tart fenn.
K: Működhet ezen a gépen szabványos, nem{0}}vékony{1}}falú formák?
V: Igen. A PLC vezérlő választható profilokat tartalmaz a szabványos fröccsöntési műveletekhez. Megkerülheti a nagy-sebességű akkumulátor-dömpinget a normál sebességű profiloknál, így a gép vastag-falú műszaki alkatrészeket, autóipari csatlakozókat vagy háztartási cikkeket üzemeltethet anélkül, hogy túl-nyomná a formát.
Népszerű tags: hibrid fröccsöntő gép nagy ciklusú gyártáshoz, Kína hibrid fröccsöntő gép nagy ciklusú gyártáshoz gyártók, beszállítók, gyár számára