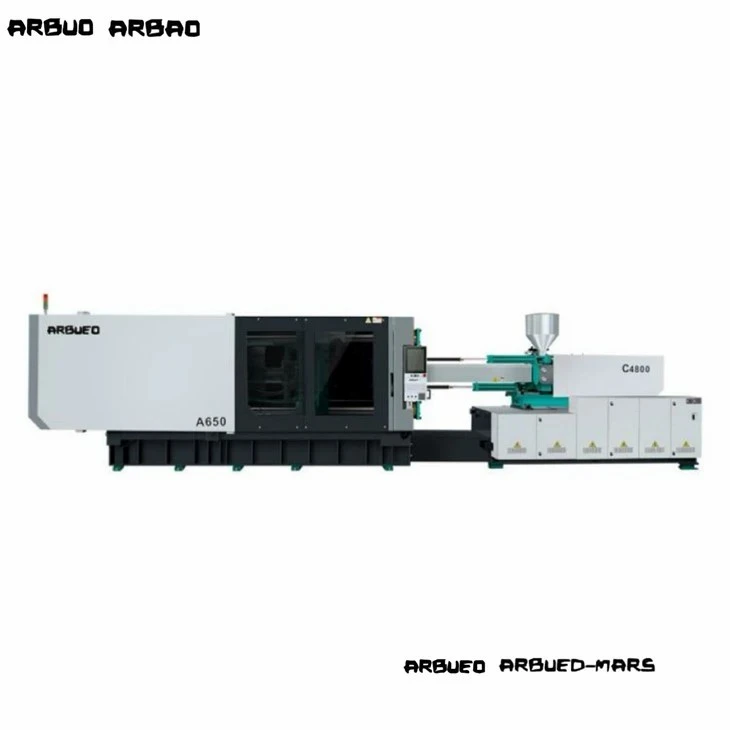
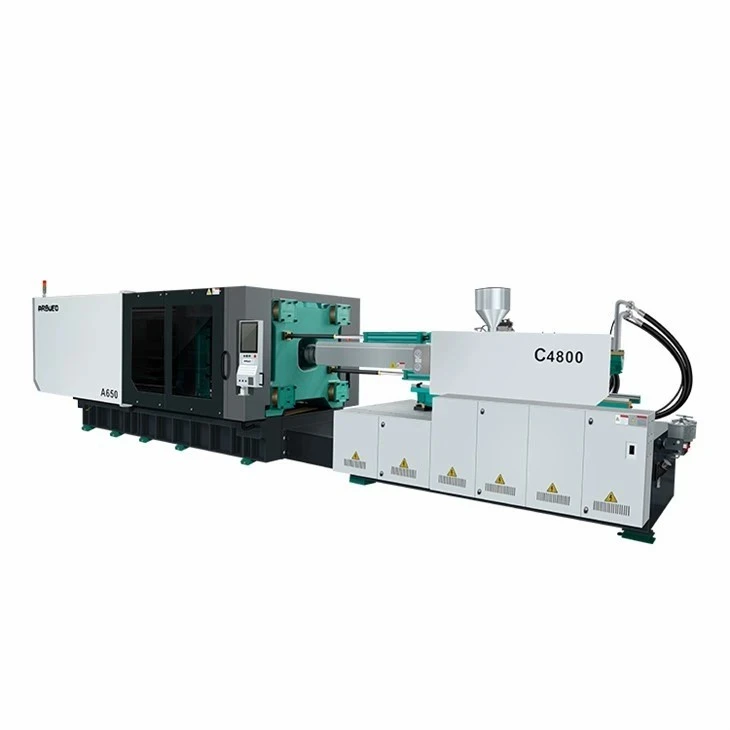
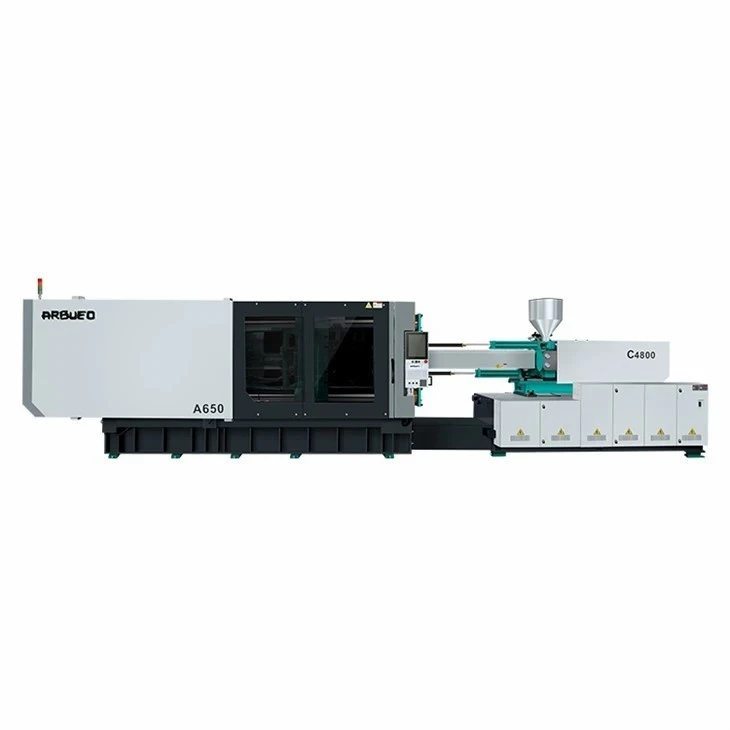
Nagy sebességű-vékony{1}}falú fröccsöntő gép
A nagy sebességű-vékonyfalú-fröccsöntés nagy fröccsöntési sebességet, gyors hidraulikus reakcióidőt és maximális mechanikai merevséget igényel a vékony profilú formák kitöltéséhez, mielőtt a polimerolvadék megfagyna. A szabványos hidraulikus fröccsöntő gépekből gyakran hiányzik a 0,8 mm-nél kisebb falvastagságú alkatrészek csomagolásához szükséges akkumulátorsegéd, reakciósebesség és lemezmerevség.
Ez a nagy sebességű-vékonyfalú-fröccsöntő sorozat egy akkumulátoros-hidraulikus rendszert, szervo-elektromos hibrid hajtásokat és nagy-merevségű szorítószerkezeteket tartalmaz. A nagy-kavitációjú csomagolóformákhoz, orvosi eldobható eszközökhöz és vékony{7}falú tárolóedényekhez tervezett platform akár 800 mm/s befecskendezési sebességet, 1,8 másodperc alatti szárítási ciklusidőt és precíziós nyomásszabályozást biztosít a villanás és a rövid felvételek elkerülése érdekében.
Legfontosabb specifikációk
Az alábbiakban bemutatjuk a nagy sebességű,{0}}vékonyfalú-platformok alapvető műszaki jellemzőit. Konkrét értékek konfigurálhatók a lövés súlya, a forma mérete és a ciklusidő követelményei alapján.
|
Paraméter |
Egység |
Érték / Tartomány |
|
Szorítóerő |
kN/tonna |
2,600 - 5,500 kN (260T - 550T) |
|
Rúdtávolság (H x V) |
mm |
580 x 580 és 880 x 880 között |
|
Nyomólap méretei (H x V) |
mm |
850 x 850 és 1280 x 1280 között |
|
Max. Nyissa meg a Stroke-ot |
mm |
520 - 850 |
|
Formamagasság (min. - max.) |
mm |
220 - 600 / 300 - 800 |
|
Befecskendezési sebesség |
mm/s |
350 - 800 (Akkumulátorral támogatott) |
|
Injekciós válaszidő |
ms |
<= 16 |
|
Csavar átmérője |
mm |
38 - 65 (V/D arány: 22:1–24:1) |
|
Max. Befecskendezési nyomás |
bár |
2,000 - 2,400 |
|
Száraz ciklusidő (Euromap 6) |
mp |
1.4 - 1.9 |
|
Rendszer meghajtó típusa |
- |
Szervo{0}}Hidraulikus hibrid + nitrogénakkumulátor |
|
Vezérlőrendszer |
- |
KEBA / Techmation High{0}}Speed Controller |
Főbb jellemzők
Nitrogénakkumulátor befecskendező rendszer:Azonnali nagy{0}}mennyiségű olajáramot biztosít, hogy akár 800 mm/s befecskendezési sebességet is fenntartson extrém ellennyomás mellett is, nyomásesés nélkül.
Zárt{0}}hurkú szervovezérlés:Valós idejű helyzet- és nyomásvisszajelzés nagy-felbontású lineáris optikai skálákon (0,001 mm-es felbontás) és nyomásátalakítókon keresztül.
Magas-merevségű doboz-keretlap:A végeselem-elemzés (FEA){0}}optimalizált nyomólemez-szerkezet 0,05 mm alá csökkenti a maximális tonnatartalom alatti elhajlást, megvédve a több-üreges formákat az egyenetlen kopástól és a szétváló vonal felvillanásától.
Kettős{0}}hengeres kiegyensúlyozott befecskendezés:Az iker befecskendező hengerek megtartják az igazodást a nagy{0}}sebességű előremozgás során, kiküszöbölve a csavar dőlését és a tömítés kopását.
Lineáris vezetősínek a befecskendező egységen:Az alacsony-súrlódású lineáris mozgásvezetők csökkentik az ellenállást a nagy-sebességű befecskendezés során, így +/- 0.1 mm-re javítják a befecskendezési pozíció ismételhetőségét.
Független hidraulikus áramkör tervezés: A párhuzamos hidraulikus körök lehetővé teszik az öntőforma egyidejű nyitását/zárását, a kilökő mozgását és a lágyítást, így a teljes ciklusidő 15%-kal - 20} csökkent.
Működési elv és gépkonfiguráció
A nagy sebességű-vékonyfalú-öntés jelentősen eltér a szabványos fröccsöntéstől a vékony műanyagok termikus tulajdonságai miatt. Amikor az olvadt polimer 0,35 mm és 0,8 mm közötti falvastagságú hideg acéllal érintkezik, az olvadt bőr ezredmásodperceken belül megfagy. A formaüreg teljes kitöltéséhez a befecskendezési fázisnak 0,1-0,4 másodpercen belül be kell fejeződnie 2200 bar nyomáson.
Alapvető alrendszer-konfigurációk
Szorító egység:
Öt-pontos dupla billenőkapcsolós kinematikai rendszer gyors nyitásra/zárásra optimalizálva.
Automatikus központi kenőrendszer figyeli az olajnyomást és a kenési gyakoriságot minden billenőcsapnál.
Differenciál gyors{0}}rögzítő áramkör a szárítási ciklusidők csökkentése érdekében.
Injekciós egység:
Nitridált vagy bi{0}}fém csavar gátprofillal és dinamikus keverőfejjel, hogy kezelje a nagy-nyírású homogenizálást hőbomlás nélkül.
Az olajeloszlást közvetlenül a befecskendező henger bemeneténél szabályozó nagy-hatású arányos vagy szervoszelep.
Visszacsapó szelep kerámia- vagy
Hidraulikus és meghajtó egység:
Az állandó mágneses szervomotor belső fogaskerekes szivattyúkkal párosítva akár 50%-os energiamegtakarítást tesz lehetővé a fix lökettérfogatú{1}}rendszerekhez képest.
A nitrogéngázzal előtöltött-nagynyomású hidraulikus akkumulátorok
Olajszűrés akár 3 mikronig beépített olajhűtővel és valós idejű olajhőmérséklet-/{1}szint-figyeléssel.
Termék-Speciális műszaki előnyök
Ultra{0}}Rövid injekciós válaszidő (<= 16 ms)
A normál hidraulikus szelepeknél 40 - 80 ms szükséges az üres állásból teljesen nyitott állapotba való átálláshoz. Ez az egység nagy-reakciójú Moog/Rexroth szervoszelepeket használ szorosan-csatolt akkumulátorelosztókkal kombinálva, és 16 ms-on belül eléri a célsebességet. Ez megakadályozza az olvadás előtti-nyírást és a dinamikus nyomáscsúcsokat.
Csökkentett lemezelhajlás nagy tonnatartalom mellett
Az egyenetlen szorítóerő-eloszlás a nagy{0}}kavitációjú szerszámok (pl. 32-üregű vagy 48 üreges ételtartókban) a középső üregeken felvillanást okoz. A doboz-típusú lemezelrendezés közvetlenül a szerszám rögzítési területe mögé irányítja a szorítóerőket, fenntartva a formafelület párhuzamosságát teljes szorítóterhelés mellett.
Plasztifikáló hőstabilitás
A csavar nagy forgási sebessége túlzott súrlódási hőt generálhat, ami olyan érzékeny anyagokat égethet el, mint a polipropilén (PP) vagy a polisztirol (PS). A speciális zárócsavar geometriája kiegyensúlyozza a mechanikai nyírást és a hővezetést, az olvadékhőmérséklet változását +/- 1.5 °C-on belül tartva a hét minden napján, napi 24 órában.
Tipikus alkalmazások
Ez a gépplatform támogatja a nagy mennyiségű{0}}gyártást a nagy pontosságot, hibamentességet és gyors folyamatos működést igénylő ágazatokban:
Vékony{0}}falú élelmiszer-csomagolás:
Kerek és téglalap alakú csemegetároló edények (0,4 mm - 0.6 mm falvastagság)
In-Mold Labeling (IML) joghurtos csészék, fagylaltos kádak és margarintartók
Hamisítatlan-italok kupakjai és záróelemei
Eldobható orvosi eszközök:
Pipettahegyek (több-üregű, nagy-precíziós szerszám)
Fecskendőcső és dugattyúrudak
Centrifugacsövek és tesztküvetták
Fogyasztási cikkek és elektronikai cikkek:
Eldobható evőeszközök (kések, villák, kanalak, rövid ciklusidővel 3,5 másodperc alatt)
Mobiltelefon belső kerettartók és akkumulátorházak
Fényvezető lemezek és optikai kijelzőkeretek
Anyagkompatibilitás
A vékony-falú fröccsöntéshez magas olvadékfolyási indexű (MFI) gyantákra van szükség, hogy elősegítse a gyors áramlást a keskeny üreges csatornákon:
Polipropilén (PP):Injekciós fokozat MFI 30 - 100 g/10 perc. Elsődleges gyanta élelmiszer-tartályokhoz, IML-csomagolásokhoz és kupakokhoz.
Polisztirol (GPPS / HIPS):Magas-folyékonyság az átlátszó, vékony{1}}falú csészékhez, evőeszközökhöz és merev csomagoláshoz.
Polietilén (HDPE / LLDPE):Rugalmas záróelemekhez, kupakokhoz és vékony{0}}falú ipari vödrökhöz használható.
Polikarbonát (PC) / ABS keverékek:Vékony{0}}falú elektronikai házakban alkalmazzák, amelyek lángállóságot és nagy ütésállóságot igényelnek.
Polietilén-tereftalát (PET):Speciális vékony{0}}falú előformák és speciális csomagolási alkalmazások.
Hogyan válasszuk ki / Konfigurációs lehetőségek
A megfelelő gépméret kiválasztásához ki kell értékelni a lövés térfogatát, a vetített területet, a falvastagságot és a formatervezést:
Szorítóerő méretezési képlete
Szorítóerő (tonna)=[Az alkatrészek kivetített területe + futószalagok (cm^2) x üregnyomás (bar)] / 1000 x biztonsági tényező (1.1 - 1.2)
Ajánlott konfigurációs mátrix
|
Alkatrész / Követelmény |
Szabványos csomagolás |
Nagy-precíziós orvosi ellátás |
IML integrált vonal |
|
Befecskendezési sebesség |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Csavar típusa |
Bi-fémes nitrid |
Rozsdamentes acél / krómozott |
Nagy-átfolyású PP zárócsavar |
|
Tisztatéri készenlét |
Szabványos ipari |
ISO Class 7/8 kompatibilis |
Zárt befogási terület |
|
Automatizálási felület |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / Nagy{1}}sebességű IML jel |
|
Akkumulátorok |
Egy-/kéthengeres |
Kéthengeres precíziós vezérlésű |
Több-állomásos nagykapacitású-akkumulátor |
Gyártás és minőségellenőrzés
Minden gép szigorú szerkezeti, megmunkálási és működési ellenőrzésen megy keresztül a szállítás előtt:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM igazítás ellenőrzése]
|
[Gyári átvételi teszt (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Casting és stresszoldás:A gépvázak és lapok gömbgrafitos öntvényeket (QT450-10) használnak, amelyek természetes és termikus igénybevételnek vannak kitéve, -mentesíti az öregedést a belső feszültség kiküszöbölése és a hosszú távú deformáció megakadályozása érdekében.
Precíziós megmunkálás:A lemezfelületek és a kötőrúd{0}}vezető furatai 5-tengelyű CNC-portál-megmunkáló központokon, szabályozott hőmérsékletű környezetben kerülnek megmunkálásra.
Lézeres interferométer beállítás:A kötőrúd párhuzamosságát és a nyomólap síkságát Renishaw lézeres interferométerekkel ellenőrzik, hogy biztosítsák a 0,03 mm-es pontosságot.
72 órás terhelési teszt:Az összeszerelt gépek 72-órás folyamatos száraz-ciklust és nyomástartási tesztet hajtanak végre, amely figyeli az olajhőmérsékletet, a rezgésszinteket és a hidraulikus stabilitást, mielőtt a gyárilag engedélyezett.
Testreszabás és OEM-támogatás
A speciális gyártósor-követelmények és a gyárautomatizálási szabványok támogatása érdekében műszaki testreszabási lehetőségeket kínálunk:
Hordó fűtési lehetőségek:Kerámia fűtőszalagok, infravörös energiatakarékos -fűtőburkolatok vagy indukciós fűtőrendszerek a gyors hőreakció érdekében.
Kiterjesztett forma nyitási löket:Módosított váltó-kinematika mély-rajz vékony-falú konténerekhez vagy magas IML-termékekhez.
Speciális csavargeometriák:Testreszabott L/D arányok és repülések bio-gyantákhoz (PLA), nagy-töltöttségű vegyületekhez vagy PCR (utó-fogyasztói újrahasznosított) keverékekhez.
Integrált hidraulikus maghúzók:Programozható szekvenciális mag{0}}húzóáramkörök, amelyek közvetlenül a gépi PLC-be vannak integrálva.
Egyedi szín és márkacímkézés:Színillesztés az ügyfelek gyári szabványaihoz és az OEM saját címkézése a regionális berendezésforgalmazók számára.
Mit kell adnia a vevőknek az árajánlatért
Ha pontos műszaki ajánlatot, öntőforma illesztési értékelést és kereskedelmi árajánlatot szeretne kapni, kérjük, ossza meg a következő projektparamétereket:
Alkatrész rajzok:2D/3D fájlok (STEP, IGES vagy PDF), amelyek a kritikus méreteket és a minimális falvastagságot jelzik.
Gyanta specifikáció:Meghatározott polimer minőség, márka és olvadékáramlási index (MFI/MFR).
A forma részletei:
Az üregek száma
A forma méretei (hosszúság x szélesség x magasság) és súlya
A melegcsatornás rendszer típusa (szelepes tolózár vagy nyitott szelep) és az elektromos kapuvezérlés követelményei
Cél kimenet/ciklusidő:Várható napi termelési mennyiség vagy a szükséges száraz ciklus cél.
Automatizálási követelmények:Interfészre van szüksége a be{0}}öntőformázó címkéző (IML) robotokhoz, az oldalsó-bemeneti kiszedő-karokhoz vagy a későbbi csomagológépekhez.
GYIK
K: Hogyan javítja az akkumulátoros-befecskendezés a vékonyfalú-alakítás sikerességi arányát?
V: Az akkumulátorok a hidraulikus energiát tárolják a hűtési és lágyítási fázisban, és azonnal felszabadítják az injektálás során. Ez biztosítja a rendkívül nagy áramlási sebességet, amely a vékony üregek kitöltéséhez szükséges a másodperc töredékein belül, mielőtt a polimer megfagyna, megelőzve a rövid lövéseket és a szerkezeti feszültséget.
K: Működhet ezen a gépen szabványos{0}}falalkatrészek vagy általános fröccsöntőformák?
V: Igen. A vezérlőrendszer lehetővé teszi a kezelők számára, hogy a HMI képernyőn keresztül letiltsák az akkumulátor-asszisztenst vagy csökkentsék a befecskendezési sebességet. A szabványos vastag falú-részeknél azonban, ahol a ciklusidőket a hosszú hűtési fázisok uralják, a szabványos szervo-hidraulikus gép általában költséghatékonyabb{4}}.
K: Milyen karbantartási rutin szükséges a nagy sebességű{0}}működéshez?
V: A nagy{0}}sebességű működés növeli a mechanikus kötések és a hidraulikus tömítések kopását. A karbantartás magában foglalja az automatikus kenőolajszintek napi ellenőrzését, a hidraulikaolaj tisztaságának (NAS Class 7 vagy jobb) ellenőrzését 3-6 havonta, a nitrogénakkumulátor töltési nyomásának 6 havonta történő ellenőrzését és a kapcsolóperselyek éves ellenőrzését.
K: Kompatibilis a vezérlő az Ipar 4.0 és a gyári MES rendszerekkel?
V: Igen. A vezérlő támogatja az OPC-UA és az Euromap 63/77 kommunikációs protokollokat. A valós idejű paraméterek-beleértve a ciklusidőket, a befecskendezési nyomásgörbéket, a hőmérsékleti profilokat és a riasztási előzményeket-közvetlenül exportálhatók a központi végrehajtó rendszerbe.
Népszerű tags: nagy sebességű vékonyfalú fröccsöntő gép, Kína nagy sebességű vékonyfalú fröccsöntő gép gyártói, beszállítói, gyárai