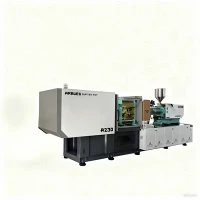
Nagy sebességű-fröccsöntő gép nagy-ciklusú gyártáshoz
Ezt a nagy sebességű-fröccsöntő gépet kifejezetten vékony falú-műanyag alkatrészek gyors-ciklusú, nagy-gyártására tervezték. Az olyan igényes alkalmazásokhoz készült, mint az élelmiszer-csomagolás, az orvosi fogyóeszközök, az optikai alkatrészek és a precíziós elektronika, a platform egy-hengeres/kéthengeres-hengeres nagynyomású{7}}befecskendező egységeket és nagy-merevségű billenő szorítószerkezetet egyesít.
A zárt hurkú szervorendszer, a nitrogénakkumulátor-gyorsítás és a független párhuzamos hidraulikus körök integrálásával ez a sorozat akár 800 mm/s befecskendezési sebességet és 1,5 másodperc alatti száraz ciklusidőt ér el. A gép kiküszöböli a hősodródást és a nyomólap elhajlását a hét minden napján, 24 órában, 7 napos, nagy igénybevételnek kitett-üzem közben, így az ismételhetőséget +-0.1%-os lövés-–-tömeg eltérésen belül biztosítja.
Legfontosabb specifikációk
Az alábbi műszaki paraméterek a nagy sebességű{0}}gyártósorunk szabványos konfigurációit képviselik. Testreszabott csavararányok és befecskendezési egységek állnak rendelkezésre a formakavitáció és a gyanta áramlási viselkedése alapján.
|
Paraméter |
Egység |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Szorítóerő |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Rúdhézag (H x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Nyomólap méretei (H x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Max. Forma nyitó löket |
mm |
500 |
600 |
750 |
880 |
|
Csavar átmérője |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Befecskendezési nyomás (max.) |
bár |
2,300 |
2,200 |
2,100 |
2,000 |
|
Max. Befecskendezési sebesség |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Plasztifikációs sebesség (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Kidobó erő/löket |
kN/mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Száraz ciklusidő (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Rendszernyomás |
bár |
175 |
175 |
175 |
175 |
Főbb jellemzők
Nagy-válaszú szervo befecskendező rendszer:Kis{0}}tehetetlenségi nyomatékú szervohajtásokat használ, nagy-árammal arányos irányszelepekkel párosítva, és 25 ezredmásodperc alatt éri el a befecskendezési csúcssebességet.
Nitrogén Akkumulátor Asszisztens:Az integrált hidraulikus akkumulátorok azonnali hidraulikus áramlást biztosítanak a töltési fázis során, megakadályozva az olvadék fagyását az ultravékony falszakaszokban (a falvastagság 0,35 mm-ig).
Párhuzamos mozgás (egyidejű műveletek):A független hidraulikus körök lehetővé teszik a forma egyidejű nyitását, lágyítását és kilökését, ami 15-30%-kal csökkenti a teljes ciklusidőt.
Magas-merevségű doboz-lemezkialakítás:A végeselem-elemzés (FEA) optimalizált lemezkialakítása minimálisra csökkenti a teljes szorítóerő melletti elhajlást, egyenletes formafeszültség-eloszlást és meghosszabbítja a szerszám élettartamát.
Zárt{0}}hurok nyomás- és sebességszabályozás:A digitális lineáris optikai kódolók és jelátalakító visszacsatoló hurkok fenntartják a valós idejű nyomás- és pozíciószabályozást,{0}}elnyomva a vakut és a rövid felvételeket.
Energiahatékony{0}}közös buszszervó teljesítmény:Az elektro-hidraulikus szervotechnológia 30-50%-kal csökkenti az energiafogyasztást a hagyományos változtatható-lökettérfogatú szivattyúrendszerekhez képest.
Működési elv és gépkonfiguráció
A nagy sebességű-vékonyfal-öntéshez gyors feltöltés szükséges, mielőtt a polimer olvadék eléri üvegesedési hőmérsékletét a vékony üregekben.
Működési munkafolyamat lépései
Plasztifikáció: A polimer gyanta a garaton és a hengeren keresztül jut be, és nagy sebességű{0}}nyírásos lágyításon megy keresztül.
Nyomásnövelés: A hidraulikus akkumulátorok aktiválódnak az azonnali befecskendezési gyorsítás érdekében.
Üreges befecskendezés: Nagy{0}}sebességű töltés zárt-hurkú lineáris optikai kódoló felügyelete mellett történik.
Párhuzamos műveletek: A lágyítás és a hűtés egyszerre megy végbe a formanyitás és az alkatrész kilökése mellett.
Alapvető rendszerkonfiguráció
Szorító egység:
5 pontos dupla billenő mechanizmus edzett acél perselyekkel és automatikus központi zsírkenéssel.
Lineáris vezetősínekkel megtámasztott mozgó nyomólap, amely kiküszöböli a lap dőlését és csökkenti a formakopást.
Érzékeny, alacsony-nyomású penészvédő áramkör, amely észleli a ki nem -kidobott alkatrészeket, mielőtt a lerakódás megtörténik.
Injekciós egység:
Egy-hengeres vagy kiegyensúlyozott ikerhengeres-befecskendező szerkezet, amely minimalizálja a mozgó tömegtehetetlenséget.
Nitridált vagy bimetál henger és csavar (kifejezetten 22:1 és 24:1 L/D arányban), nagy nyíróerejű keveréshez és gyors lágyításhoz tervezték.
Kerámia fűtőszalagok PID több{0}}zónás hőmérsékleti modulokkal, amelyek megtartják a +-1 fokos hordópontosságot.
Hidraulika és vezérlés:
Dedikált nagysebességű{0}}vezérlő (KEBA / Techmation) érintőképernyős-felülettel, valós-idejű görbékkel és Industry 4.0 (Euromap 63/77) adatfelülettel.
Nagy-nyomású olajszűrő rendszer (3-mikron besorolás) olajhőmérsékletű olaj-víz hőcserélővel.
Technikai előnyök
Lövés-Súlykonzisztencia:A precíziós szervoszelepek figyelik az átmenetet a befecskendezésről a tartási nyomásra 1 ms-on belül, és a tömegvarianciát +-0.1% alatt tartják a több-üreges szerszámoknál.
Csökkentett feszültség a szerszámozás során:A lemez merevsége megakadályozza a középpont elhajlását, és a párhuzamos beállítást 0,05 mm-en belül tartja még a maximális szorító terhelések mellett is.
Gyors hidraulikus reakció:A nagy-dinamikus válaszarányos szelepek lerövidítik a hidraulikus jel késleltetését, lehetővé téve az azonnali gyorsulást 0 és 800 mm/s között.
Meghosszabbított olaj és alkatrész élettartam:A sima lassítási algoritmusok elkerülik a hidraulikus lökéshullámokat, csökkentik az olaj csúcshőmérsékletét, és megőrzik a tömítés integritását hosszú, folyamatos futások során.
Tipikus alkalmazások
|
Alkalmazás kategória |
Célkomponensek |
Tipikus falvastagság |
Reprezentatív ciklusidő |
|
Élelmiszerek és italok csomagolása |
Vékony-falú tejtartályok, IML fagylaltos kádak, italos poharak, bontatlan-kupakok |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Orvosi fogyóeszközök |
Eldobható pipettahegyek, Petri-csészék, centrifugacsövek, fecskendőhengerek |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektronika és precíziós alkatrészek |
Mobiltelefon belső keretek, mikro{0}}csatlakozók, billentyűzetházak, SIM-kártya tálcák |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logisztika és fogyasztási cikkek |
Gyors-bezárások, vékony-falú tárolódobozok, eldobható evőeszközök |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Anyagkompatibilitás
A szabványos és opcionális csavargeometriák a hőre lágyuló gyanták széles spektrumát teszik lehetővé:
Polipropilén (PP):Magas olvadási sebességű (MFR 30 - 100) gyanták vékony-falú csomagolásokhoz és tartályokhoz.
Polisztirol (GPPS / HIPS):Kristály-átlátszó evőeszközök, Petri-csészék és merev csomagolódoboz szerkezetek.
Polietilén (HDPE / LLDPE):Italos kupakok, záróelemek és rugalmas vékony{0}}falú kádak.
Polikarbonát (PC) és ABS:Nagy-precíziós elektronikai házak és átlátszó optikai alkatrészek.
Polietilén-tereftalát (PET):Kifejezetten nagy sebességű{0}}előforma befecskendezési beállítások (opcionális, nagy-nyomatékú motorkonfiguráció szükséges).
Hogyan válasszuk ki és konfiguráljuk az opciókat
A megfelelő gépméret kiválasztásához ki kell egyensúlyozni a lövés tömegét, a befecskendezési sebességet és a szorítóerőt a formatervezési paraméterekkel:
Méretezési irányelvek
Szorítóerő számítása: Számítsa ki az alkatrész vetített területét, beleértve a futócsatornákat. Szorozza meg a szükséges üregnyomással (általában 500 - 800 bar vékony-falú PP/PS esetén).
Befecskendezési kapacitás és áramlási hossz: Ellenőrizze az áramlási hossz és a vastagság arányát (L/T arány). Ha L/T > 150:1, akkor egy akkumulátor-támogatású, nagy-sebességű befecskendező egység szükséges.
Plasztifikációs sebesség: Gondoskodjon arról, hogy a csavar a rendelkezésre álló hűtési időintervallumon belül vissza tudja gyűjteni a szükséges lövéstömeget anélkül, hogy az olvadékot lebontja.
Moduláris konfigurációs mátrix
Hidraulikus akkumulátor: Szabványos vagy bővített kapacitás extrém L/T arányokhoz.
Csavarbevonatok: Króm{0}}bevonatú, bimetál ötvözet vagy volfrám-karbid kezelés csiszolóüveggel-töltött vagy korrozív anyagokhoz.
Szelepkapu vezérlés: Beépített pneumatikus vagy hidraulikus szekvenciális szelepkapu vezérlők (4, 8 vagy 16 zóna).
Automatizálási interfész: Euromap 67 / SPI interfészek oldalsó-belépő robotokhoz, top-belépési-rendszerekhez és IML automatizáláshoz.
Levegőfúvó egységek: Többkörös{0}}levegő-kidobó szelepek az alkatrészek gyors leejtéséhez.
Gyártás és minőségellenőrzés
Minden gép szabványos gyártási és ellenőrzési protokollokon megy keresztül a gyári kiadás előtt:
Szerkezeti integritás és megmunkálás:A gépek kereteit és lapjait nagy -szilárdságú gömbgrafitos öntöttvasból (GGG50/QT500) öntik, és a feszültséget a CNC megmunkálás előtti hőkezeléssel-mentik.
Alkatrészek nyomon követhetősége:A kritikus hidraulikus és elektromos alkatrészek (pl. Yuken/Rexroth szelepek, Phase/Novatar szervomotorok, Schneider elektromos alkatrészek, KEBA vezérlők) teljes soros nyomon követhetőséget biztosítanak.
Igazítás és párhuzamosság:A lézeres interferométerek ellenőrzik a nyomólap párhuzamosságát és a kötőrúd beállítását nulla és maximális terhelés mellett.
Gyári átvételi teszt (FAT):Kiszállítás előtt minden egység folyamatos, 48 -órás száraz ciklusú stabilitási tesztet hajt végre, amelyet egy terhelési teszt követ, amely megismétli a befecskendezési célsebességeket és üzemi nyomásokat.
Testreszabás és OEM-támogatás
Személyre szabott mérnöki megoldásokat kínálunk a gép interfészének a meglévő gyári automatizáláshoz és szerszámozáshoz való igazításához:
Egyedi csavar konfigurációk:Speciális keverőelemek, zárócsavarok és légtelenített hordók speciális adalékanyagokhoz vagy mesterkeverékekhez.
A lemezminta beállításai:Nem-standard EUROMAP/SPI furatminták, egyedi gyűrűátmérők és megnövelt nappali fénytávolságok egymásra rakott formákhoz.
Színillesztés és márkajelzés:Egyedi festések, ügyfélcímkézés és speciális biztonsági ajtókonfigurációk.
Kulcsrakész csomagolócellák:Teljes integráció, beleértve a formatervezést, a nagy{0}}sebességű oldalsó-beléptető robotot, a formahűtőt, a gyantaszárítót és az alsó látásellenőrző rendszereket.
Mit kell adnia a vevőknek az árajánlatért
Ha részletes műszaki ajánlatot és kereskedelmi árajánlatot szeretne kapni, kérjük, adja meg a következő projektadatokat:
Alkatrész specifikációk:3D CAD-fájlok (.STEP / .IGES) vagy fizikai rajzok méretekkel, falvastagsággal és alkatrésztömeggel.
Gyanta típusa:Konkrét polimer minőség, MFR/MFI adatlap és bármilyen töltőanyag százalékos aránya (pl. talkum, üvegszál).
A forma részletei:Az üregek száma, a forma méretei (H x Sz x M), a teljes formatömeg és a csúszócsatorna típusa (hidegcsatornás vagy melegcsatornás rendszer).
Cél ciklusidő és hangerő:Szükséges teljesítmény óránként/naponként és megcélzott ciklusidő.
Kiegészítő követelmények:Szükség van robotautomatizálásra, légfúvó szelepekre, maghúzókra vagy tisztatér-megfelelőségre.
GYIK
K: Mi az elsődleges különbség a normál hidraulikus gép és a nagy sebességű{0}}gép között?
V: A nagy{0}}sebességű gépek alacsonyabb-tehetetlenségi nyomatékú befecskendezési mozgó alkatrészeket, akkumulátor-rásegítést, nagyobb szivattyú/szervokapacitást, nagy-válaszú arányos szelepeket és merev lemezszerkezeteket használnak, hogy akár 800 mm/s-os befecskendezési sebességet érjenek el a szabványos gépek 100 - 150 mm/s-hoz képest.
K: Hogyan kezeli a gép a vékony{0}}falú részeket vaku létrehozása nélkül?
V: A vakut nagy-reakciójú szervoszelepek vezérlik, amelyek sebességszabályozásról nyomástartásra váltanak 1 ezredmásodpercen belül, és nulla-flex box lapokkal kombinálva, amelyek a szerszámfelületeket párhuzamosan tartják szorítónyomás alatt.
K: Integrálható ez a gép az In{0}}Mold Labeling (IML) rendszerekkel?
V: Igen. A vezérlő szabványos Euromap 67 / Euromap 73 interfésszel és jel I/O-leképezéssel rendelkezik, amely szükséges a nagy-sebességű oldalsó-belépő IML robotika 3 másodperc alatti ciklusablakon belüli szinkronizálásához.
K: Milyen karbantartást igényel a nagy{0}}sebességű kapcsoló mechanizmus?
V: A szorítóegység automatikus központi kenőrendszert használ nyomásfigyelő érzékelőkkel. Amíg az ajánlott zsírszintet betartják és az olajszűrőket 4000 üzemóránként cserélik, az edzett acél csapok és perselyek kopása minimális.
K: Milyen tápegység-paraméterekre van szükség?
V: A szabványos konfigurációk támogatják a 380V - 415V, 3-fázisú, 50Hz/60Hz. Egyedi transzformátor konfigurációk 200 V-os, 220 V-os vagy 460 V-os ipari hálózatokhoz kérésre elérhetők.
Népszerű tags: nagy sebességű fröccsöntő gép nagy ciklusú gyártáshoz, Kína nagy sebességű fröccsöntő gép nagy ciklusú gyártáshoz gyártók, beszállítók, gyár számára