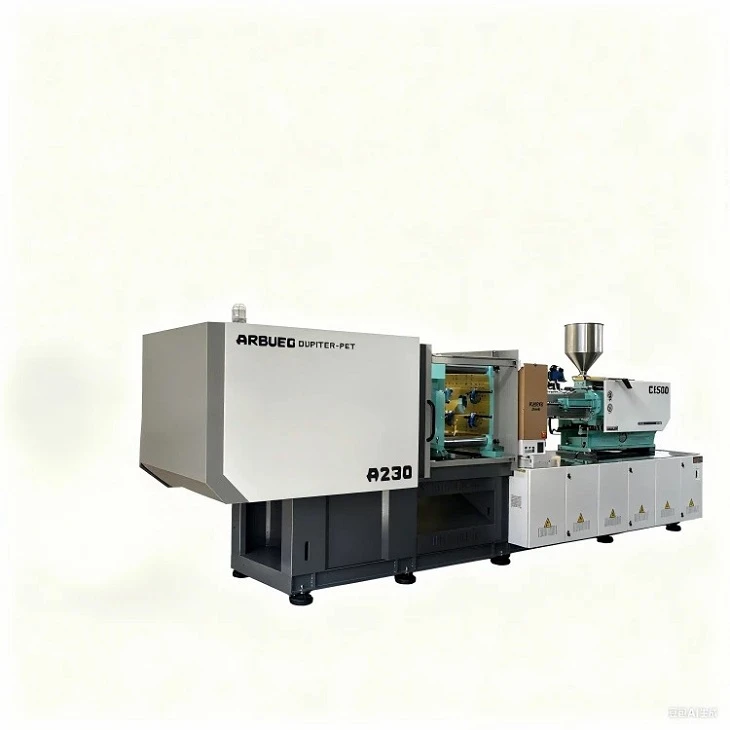
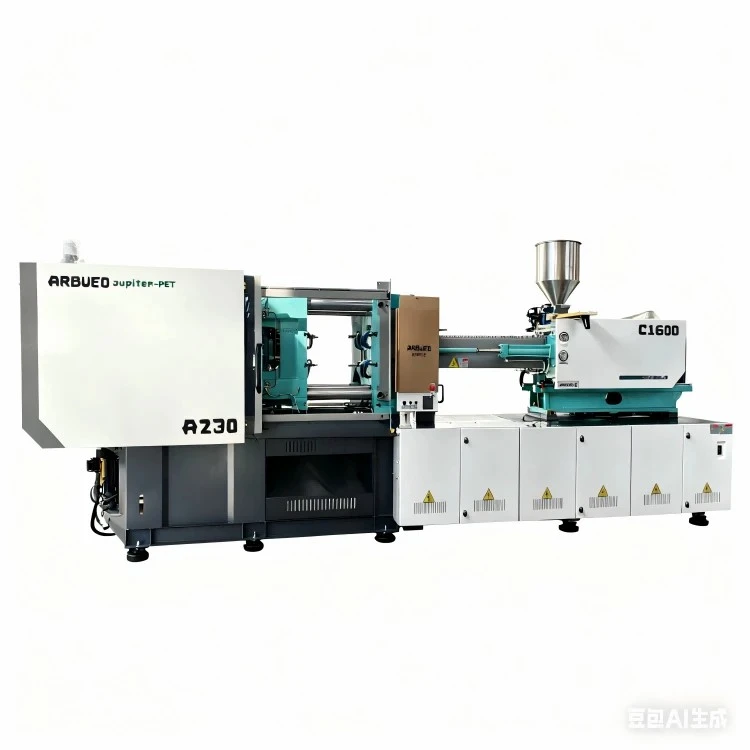
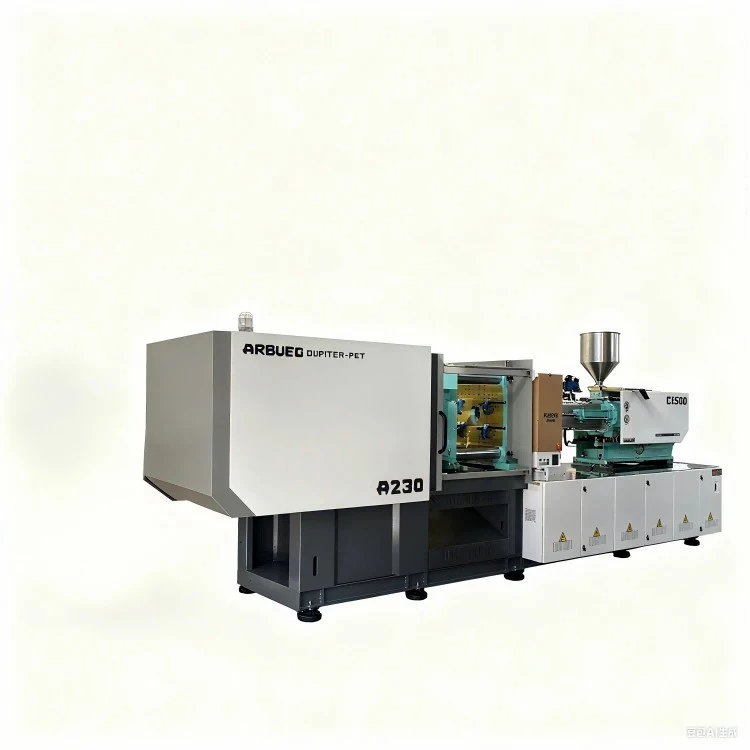
1600 tonnás fröccsöntő gép
Az 1600-tonnás hidraulikus szervo-fröccsöntő gépet nagy teherbírású,{2}}nagy-méretű precíziós fröccsöntő alkalmazásokhoz tervezték. A közepes és nagy méretű autóalkatrészekhez, ipari konténerekhez, szerkezeti készülékházakhoz és kommunális szerelvényekhez tervezett gép a nagy szorítóerőt az alacsony működési energiafogyasztással egyensúlyozza ki.
A nagy-nyomatékú elektro-hidraulikus szervohajtásrendszerrel precíz ismételhetőséget, rövidebb ciklusidőket és akár 30–60%-os energiamegtakarítást biztosít a hagyományos fix-elmozdulású hidraulikus rendszerekhez képest. A nagy teherbírású-kapcsos szorítómechanizmus és a nagy-merevségű alap köré épült, minimálisra csökkenti a nyomólap elhajlását teljes tonnatartalom mellett, biztosítva az alkatrész méretstabilitását és meghosszabbítva a forma élettartamát.
Legfontosabb specifikációk
Az alábbiakban az alapkonfiguráció szabványos műszaki specifikációi találhatók. Szabványos paraméter-beállítások és egyéni csavarbeállítások állnak rendelkezésre, hogy megfeleljenek a konkrét lökés{1}}súly- és nyomáskövetelményeknek.
|
Paraméter kategória |
Specifikáció Tétel |
Metrikus egység |
Műszaki érték |
|
Befogó egység |
Szorítóerő |
kN |
16,000 |
|
Nyitási ütés |
mm |
1,450 |
|
|
Távolság a kötőrudak között (H x V) |
mm |
1,550 x 1,450 |
|
|
Max. Forma magassága |
mm |
1,500 |
|
|
Min. Forma magassága |
mm |
650 |
|
|
Ejector Stroke |
mm |
350 |
|
|
Kidobó erő |
kN |
310 |
|
|
Injekciós egység |
Csavar átmérője (A / B / C opciók) |
mm |
130 / 140 / 150 |
|
Elméleti lövéstérfogat (B csavar) |
cm³ |
8,930 |
|
|
Befecskendezési súly (PS, B csavar) |
g |
8,125 |
|
|
Befecskendezési nyomás (B csavar) |
MPa |
165 |
|
|
Csavar L/D arány |
L/D |
22:1 |
|
|
Max. Csavar sebessége |
fordulat |
110 |
|
|
Power & Drive |
Szervo motor teljesítmény |
kW |
110 + 55 |
|
Fűtési kapacitás |
kW |
75 |
|
|
Rendszer hidraulikus nyomása |
MPa |
17.5 |
|
|
Általános |
Olajtartály űrtartalma |
L |
2,200 |
|
A gép teljes méretei (H x Sz x Ma) |
m |
14.2 x 3.2 x 3.6 |
|
|
A gép teljes tömege |
tonna |
~98 |
Főbb jellemzők
Nagy{0}}merevségű szorítókeret
A végeselem-elemzés (FEA) optimalizált lemezkialakítása a 16 000 kN szorítóerőt egyenletesen osztja el a forma felületén. Ez megakadályozza a középső elhajlást, csökkenti a nagy-felületű-alkatrészek felvillanását, és megnöveli a formahatár tömítésének integritását.
Szervo{0}}Hidraulikus hajtásrendszer
Integrálja az állandó mágneses szinkron szervomotorokat belső fogaskerekes szivattyúkkal párosítva. A zárt-hurkú nyomás- és áramlásszabályozó rendszer 40 ms-on belül reagál, kiküszöbölve az üresjárati áramfelvételt a hűtési ciklusok során, és jelentősen csökkentve az olajhőmérséklet emelkedését.
Precíziós befecskendező egység
Az iker befecskendező hengerek biztosítják a kiegyensúlyozott erőeloszlást a csavar tengelye mentén a nagy{0}}nyomású befecskendezés során. Lineáris vezetősínek támogatják a befecskendező egység kocsiját, csökkentve a mechanikai ellenállást és fenntartva a tengelyirányú beállítást.
Dedikált ipari mikrokontroller
Valós idejű -ipari PLC interfészt tartalmaz 15- hüvelykes színes érintőképernyővel. Tartalmazza a profilprogramozást akár 10 befecskendezési fokozathoz, 5 nyomástartási fokozatot, SPC folyamatkövetést és tárolási memóriát akár 200 szerszámbeállításhoz.
Működési elv és gépkonfiguráció
Motion Sequence
Formazárás: Az 5-pontos kettős billenőmechanizmus nagy-sebességű, alacsony-nyomás-szabályozással továbbítja a mozgó nyomólapot, zökkenőmentesen átváltva a nagynyomású tonnazárra a befecskendezés előtt.
Plasztifikáció és befecskendezés: A hidraulikus motor meghajtja az ötvözetcsavart a nyers polimer pellet lágyításához. Az iker hidraulikus hengerek előrenyomják a csavart, és sebesség{1}}vezérelt befecskendezést hajtanak végre, amelyet zárt-hurkú nyomástartás követ.
Hűtés és helyreállítás: Amíg az alkatrész hűl a formában, a csavar forog, hogy kimérje a következő lövést. Az ellennyomás arányosan szabályozott az olvadéksűrűség és a gáztalanítás optimalizálása érdekében.
Formanyitás és kilökődés: Lehűlés után a billenőmechanizmus lágy{0}}indítási fékezéssel kinyitja a lemezt. A központi hidraulikus kilökőcsap-rendszer működésbe hozza a fröccsöntött részt.
Alapkomponensek kiválasztása
Hidraulikus vezérlés: Yuken / Rexroth arányos nyomás- és áramlási szelepek
Szervorendszer: Fázis/Innovance szervomotorok nagy{0}}hatékonyságú fogaskerék-szivattyúkkal párosítva
Lapok és összekötő rudak: Öntött acél lapok (QT500-7); 40Cr acél kötőrudak kemény krómozással és nagyfrekvenciás indukciós edzéssel
Elektromos és automatizálás: Schneider AC mágneskapcsolók, Omron vezérlők, Mirle vagy Techmation PLC vezérlő interfészek
Lineáris jelátalakítók: Novotechnik / Gefran helyzetérzékelők a befogási, befecskendezési és kilökési tengelyeken
Termék-Speciális műszaki előnyök
Csökkentett lapelhajlás és vaku megelőzés
A nagy-formátumú díszlécek gyakran szenvednek a szétváló-vonal felvillanásától, mivel a középső lemez meghajlik nagy szorító terhelés esetén. Az optimalizált feszültségborda orientációjú, dobozos-szerkezeti lapok alkalmazásával a középső alakváltozás 0,08 mm-en belül marad teljes 1600 tonnás hidraulikus nyomás mellett.
Az olajhőmérséklet és a folyadék élettartamának szabályozása
A zárt{0}}hurkú szervorendszer kevesebb hőt termel, mint a hagyományos, rögzített{1}}szivattyús gépek. Az alacsonyabb üzemi olajhőmérséklet (általában 45 fok alatt tartva) megőrzi a hidraulika tömítéseket, fenntartja a folyadék viszkozitását, és megduplázza a hidraulikaolaj szervizintervallumát.
Csavar és hordó kopásállósági opciók
Üvegszállal töltött keverékek (pl. 30% GF PP vagy PA66) esetén a szabványos nitridált csavarok gyorsabban kopnak. Bimetál ötvözetből készült hordókat kínálunk keményfém csavarmenettel, amelyek 3-5-szörösére növelik a kopás élettartamát csiszológyanták feldolgozása során.
Tipikus alkalmazások
Autóipari külső és belső alkatrészek
Nagy lökhárító homloklemez magok, műszerfal szerkezeti támasztékok, ajtópanel-tartók, kerékív-betétek és motoraljzatok.
Ipari csomagolás és logisztika
Nagy{0}}sűrűségű polietilén (HDPE) szállító raklapok, nagy teherbírású
Városi és építési infrastruktúra
Nagyméretű PVC/PPR csőszerelvények, ellenőrző kamrák, vízelvezető csatornák és szeptikus tartály szerkezeti elemei.
Kereskedelmi és háztartási gépek
Külső kádak és szerkezeti alapok mosógépekhez, légkondicionálók kültéri egységeihez és televízió hátlapjaihoz.
Anyagkompatibilitás
|
Gyanta típus |
Tipikus zsugorodás (%) |
Olvadási hőmérséklet tartomány ( fok ) |
Gépkonfigurációs követelmény |
|
Polipropilén (PP) |
1.0 – 2.5% |
200-260 fok |
Szabványos csavarprofil; nagy hűtőteljesítményű formaáramkörök. |
|
Nagy{0}}sűrűségű polietilén (HDPE) |
1.5 – 3.0% |
190-240 fok |
Nagy lágyító nyomatékú csavar opció; pontos ellennyomás szabályozás. |
|
ABS / PC+ABS ötvözet |
0.4 – 0.7% |
230-270 fok |
Dekompressziós funkció a nyáladzás megelőzésére; pontos több-lépcsős tartási nyomás. |
|
Poliamid (PA6 / PA66 + GF) |
0.3 – 1.2% |
260-310 fok |
Bimetall kopásálló{0}csavar és henger; kerámia fűtőszalagok. |
Hogyan válasszuk ki / Konfigurációs lehetőségeket
A megfelelő specifikáció kiválasztása az alkatrészek méretétől, a gyanta viszkozitásától és a forma kialakításától függ:
Befogóűrtartalom számítása
Számítsa ki a vetített területet (beleértve a futókat), és szorozza meg az anyagüreg nyomástényezőjével:
Szükséges űrtartalom (kN)=Vetített terület (cm²) x Anyagtényező (3,5–6,5 kN/cm²)
Befecskendező egység és csavar kiválasztása
A Csavar (130 mm): Magasabb befecskendezési nyomást biztosít (190 MPa-ig). Ideális vékony-falú műszaki műanyagokhoz vagy hosszú folyású-hosszúságú alkatrészekhez.
B Csavar (140 mm): Standard kiegyensúlyozott opció. Optimalizálja a befecskendezési térfogatot és nyomást az általános poliolefinek (PP/PE) számára.
C Csavar (150 mm): Maximalizálja a lövés térfogatát (10 200 cm³-ig). Vastag{4}}falú ipari alkatrészekhez ajánlott, amelyek nagy anyagmennyiséget igényelnek mérsékelt befecskendezési nyomás mellett.
Opcionális funkciók
Több-körös hidraulikus maghúzó egységek (legfeljebb 4 szelep)
Szelepkapu szekvenciális befecskendezési vezérlés (levegős vagy hidraulikus működtetés)
Akkumulátor-támogatott nagy-sebességű injekció (vékony-falú csomagoláshoz)
Mágneses laprögzítő rendszerek a gyors szerszámcseréhez
Gyártás és minőségellenőrzés
Nehéz megmunkálási infrastruktúra
A hegesztés után minden gépvázon feszültségmentesítő izzításon{0}}mennek keresztül, hogy kiküszöböljék a belső anyagfeszültséget. A nyomócsapfuratok és a kötőrúd-vezetők precíziós fúrása nagy padló{2}}típusú CNC vízszintes fúrómarókon történik a szigorú párhuzamosság garantálása érdekében.
[Kerethegesztés és feszültség{0}}mentesítés]
↓
[Padló-CNC típusú vízszintes fúrás és marás]
↓
[Lézeres nyomkövető párhuzamos igazítása]
↓
[Száraz ciklus és teljes-Hidraulikus nyomásteszt]
Ellenőrzési kritériumok
Lap párhuzamossága: Optikai lézeres igazító eszközökkel ellenőrizve; mozgás közben a teljes lapon belül 0,15 mm-en belül marad.
Rúd igazítása és feszítése: Az elektronikus nyúlásmérők egyenlő terheléseloszlást mérnek mind a négy kötőrúd között teljes reteszelőnyomás mellett.
Nyomástartás és szivárgásteszt: A hidraulikus elosztótömbök 24-órás nagynyomású tartási teszteken mennek keresztül, hogy igazolják az olajszivárgás hiányát a tömítés határain.
Folyamatos száraz{0}}futási tesztelés: 72-órás megszakítás nélküli száraz ciklus a szállítás előtt a vezérlő stabilitásának, az olajhőmérséklet egyensúlyának és a mechanikai érzékelő ismételhetőségének ellenőrzésére.
Testreszabás és OEM-támogatás
Személyre szabott mérnöki beállításokat biztosítunk az egyes üzemi elrendezésekhez és gyártósorokhoz:
Extended Daylight & Stroke:Egyedi kötőrúdhosszak és meghosszabbított nyitási löketek a mélyen{0}}húzott alkatrészekhez vagy egymásra rakott formákhoz.
Speciális csavartervek:Speciális keverőfej geometriák, zárócsavarok a színeloszlatáshoz vagy szellőző hordók a nedvességre érzékeny anyagokhoz-.
Euromap / SPI szabványok:Robot interfész integráció (Euromap 67 vagy Euromap 12), SPI nyomólap csavar-lyukminták és szabványos mag-húzásjelzés.
Feszültségbeállítások:Transzformátorintegráció a globális elektromos szabványokhoz (pl. 480V 60Hz Észak-Amerika, 380V 50Hz Európa, 415V Ausztrália).
Mit kell adnia a vevőknek az árajánlatért
Ha pontos kereskedelmi árajánlatot és műszaki leírást szeretne kapni, kérjük, adja meg a projekt alábbi adatait:
3D alkatrészfájlok vagy rajzok:STEP/IGES formátum, amely részletezi az alkatrészek méreteit, falvastagságát és tömegét.
Gyanta specifikáció:Anyagminőség, sűrűség és zsugorodási sebesség (pl. SABIC PP 575P 20% talkum töltőanyaggal).
Forma méretei:Hosszúság, szélesség, magasság és a forma teljes tömege. Adja meg az alapvető -lehúzási követelményeket, ha vannak.
Cél ciklusidő és éves mennyiség:A kívánt gyártási teljesítmény, amely segít a motor méretének és a lágyító kapacitás lehetőségeinek értékelésében.
Üzemi tápegység:Helyi feszültség (V), frekvencia (Hz) és fáziskonfiguráció.
GYIK
K: Mi a tipikus átfutási idő egy 1600 tonnás gépnél?
V: A szabványos gyártási idő 60-75 nap a műszaki rajz aláírását-és a letétbefizetés visszaigazolását követően. A speciális testreszabások (pl. meghosszabbított kötőrúd-hézag vagy egyedi befecskendezési egységek) 80-90 napot igényelnek.
K: Hogyan szállítják a gépet a tengerentúli létesítményekbe?
V: Méretei miatt (~98 tonna össztömeg) a gépet szétszerelték moduláris szállítóegységekre: bilincsegységre, befecskendező alapra és hidraulikus tápegységre. A szállítás lapos-állványos és nyitott-tetős konténerekkel történik.
K: Milyen garanciát és pótalkatrészeket biztosítunk?
V: A gép 12-hónapos teljes gépi garanciát, valamint 24 hónapos szerkezeti garanciát tartalmaz a lemezekre és a kötőrudakra. Egy szabványos pótalkatrészkészlet (fűtőszalagok, hőelemek, hidraulikus tömítőgyűrűk és közelítéskapcsolók) a szállításhoz tartozik.
K: Integrálható ez a gép ipari automatizálási robotokkal?
V: Igen. A vezérlőrendszer támogatja a szabványos Euromap 67 és Euromap 12 interfészeket, lehetővé téve a közvetlen kommunikációt a felső-bemenettel, az oldalsó-bemenettel és a 6 tengelyes csuklós robotokkal az automatizált alkatrészkivonás érdekében.
K: Milyen karbantartási rutinok szükségesek a hidraulikus rendszerhez?
V: A szűrőelemeket a kezdeti 500 üzemóra után ellenőrizni kell, majd 2000 óránként cserélni kell. A hidraulikaolaj tesztelését évente kell elvégezni a tisztaság (cél ISO 4406 18/16/13) és a folyadék teljesítményének ellenőrzése érdekében.
Népszerű tags: 1600 tonnás fröccsöntő gép, Kína 1600 tonnás fröccsöntő gép gyártók, beszállítók, gyár