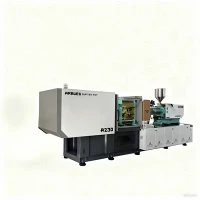
1800 tonnás fröccsöntő gép
Az 1800-tonnás vízszintes hidraulikus szervo fröccsöntő gépet nagy-tömegű, nagy teherbírású-ipari gyártásra tervezték, amely nagy szerkezeti integritást, szigorú méretszabályozást és megismételhető teljesítményt igényel. Ez a nagyméretű-gyártási sorozatokra tervezett platform 8-pontos doboz típusú vázat és szervo-meghajtású hidraulikus rendszert használ a műszaki gyanták és műanyagok feldolgozásához, beleértve a HDPE-t, PP-t, ABS-t és töltött PC-ötvözeteket.
Ez a gép szerkezeti elemek, például autóipari lökhárítók, műszerfaltartók, nehézipari raklapok, kommunális szemeteskukák és nagyméretű készülékházak nagy mennyiségű{0}}gyártását célozza meg. Az egyenletes szorítóerő-eloszlás és a zárt-hurkú befecskendezési visszacsatolás kombinálásával kiküszöböli a szerkezeti felvillanást, az alkatrészek vetemedését és a lövés-
Legfontosabb specifikációk
|
Paraméter |
Szabványos konfiguráció |
Opcionális frissítések / tartomány |
|
Szorítóerő |
18 000 kN (1 800 tonna) |
Rögzített |
|
Nyomólap méretei (H x V) |
2150 mm x 2050 mm |
Személyre szabott nyomólemez-hosszabbítások elérhetők |
|
Távolság a kötőrudak között (H x V) |
1500 mm x 1400 mm |
Bővített kötőrúd{0}}távolság elérhető |
|
Max. Forma nyitó löket |
1500 mm |
Akár 1750 mm mélyen{2}}húzott alkatrészekhez |
|
Max. Forma magassága |
1400 mm |
Állítható |
|
Min. Forma magassága |
600 mm |
Állítható |
|
Ejector Stroke |
350 mm |
Hidraulikus többpontos{0}}kidobás |
|
Kidobó erő |
320 kN |
400 kN-ig |
|
Csavar átmérő opciók |
A: 130 mm / B: 140 mm / C: 150 mm |
Bimetall ötvözet / nagy{0}}kopásálló bevonatok |
|
Elméleti lövéstérfogat |
8620 cm3 - 11,480 cm3 |
A csavar kiválasztásától függ |
|
Befecskendezési súly (PS) |
7,850 g - 10,450 g |
Akár 12 500 g-ig nagy-kapacitású befecskendező egységekkel |
|
Befecskendezési sebesség |
1,100 g/s - 1,450 g/s |
A nagy sebességű{0}}akkumulátor befecskendezése opcionális |
|
Max. Befecskendezési nyomás |
165 MPa - 195 MPa |
Arányos szabályozással állítható |
|
Rendszernyomás |
17,5 MPa |
Rögzített operációs rendszer küszöbérték |
|
Szivattyú motor teljesítménye |
Szervorendszer (110 kW - 160 kW) |
Több-szervoszivattyú kombináció |
|
Fűtési kapacitás |
65 kW - 85 kW |
Kerámia fűtőszalagok PID szabályozással |
Főbb jellemzők
Merev lemezszerkezet:A számítógépen-optimalizált doboz-keretlapok csökkentik az elhajlást a maximális szorítónyomás mellett, megakadályozva a falvastagság eltéréseit a nagy szerszámfelületeken.
Változtatható szervo hidraulika:A dinamikus reakciójú motor{0}}fogaskerék-szivattyú-kombináció 30-50%-kal csökkenti az energiafelhasználást a szabványos rögzített-lökettérfogatú hidraulikus rendszerekhez képest.
Lineáris vezetősín támogatás:A mozgatható nyomólap a precíziós lineáris vezetősíneken csúszik, csökkentve a súrlódást, kiküszöbölve a nyomólap leesését, és védve a rögzítő rudakat az egyenetlen terheléstől.
Több-lépcsős injekcióvezérlés:A befecskendezési sebesség és a nyomástartási profil precíz szabályozása akár 10 digitális fokozaton keresztül a zárt-hurkú érzékelő visszacsatolásán keresztül.
Arányos penészvédelem:Alacsony-nyomású, nagy-érzékenységű penészvédelmi logika azonnal leállítja a penészzáródást, ha ellenállást vagy akadályt észlel.
Központi automata kenés:A térfogati zsírelosztó rendszer programozott időközönként megkeni a kapcsolóperselyeket, a rögzítő rudakat és a csúszópapucsokat.
Működési elv / Gépkonfiguráció
Az egység egy vízszintes, öt-pontos dupla-kapcsolós hidraulikus mechanizmuson működik, amely egy-tengelyű lágyító egységgel van összekapcsolva.
[Tölcsér / takarmányzóna]
↓
[Hordó és fűtési zónák (PID vezérelt)]
↓
[Csavarú bimetál csavar (plasztifikáció és adagolás)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[5-pontos billenő befogó egység]
↓
[Penészüreg / Alkatrész megszilárdulása]
Rögzítési mechanizmus:A hidraulikus henger meghajtja az 5-pontos mechanikus billenőkart, megerősítve az erőt, hogy a mozgó lemezt az álló laphoz 18 000 kN-on rögzítse. Az öntőforma magasságának beállítását egy belső hajtóműves motorrendszer végzi a párhuzamos beállítás érdekében.
Plasztifikáló és injektáló egység:A szilárd gyantapelletek a garatból a fűtött hordóba áramlanak. Egy hidraulikus vagy elektromos szervomotor elforgatja a bimetál csavart, és az anyagot szabályozott termikus zónákon keresztül továbbítja. Az adagolás befejezése után iker hidraulikus befecskendező henger előrenyomja a csavart, és az olvadt polimert pontos nyomásgörbék alatt nyomja a lezárt formaüregbe.
Hűtés és kidobás:A befecskendezés utáni tartási nyomás-megakadályozza a süllyedés nyomait, miközben az alkatrész lehűl. A kapcsoló simán nyílik, és egy több-pontos hidraulikus kilökőcsap-szerelvény kilöki a kész öntvényt a formaüregből.
Termék-Speciális műszaki előnyök
Ismételhetőség és pozíciópontosság
A maghidraulika vezeték abszolút értékű busz szervorendszert használ. Ez a beállítás valós időben figyeli a csavar helyzetét, a befecskendezési sebességet és a bilincs mozgását, és megismételhető befecskendezési helyzet szabályozást tesz lehetővé +/-0,01 mm-ig. Ez megakadályozza az olyan gyakori többüreges hibákat, mint a rövid felvételek, a vaku és a súlyingadozás a nagy ipari díszléceknél.
Elhajlásnak{0}}álló vázszerkezet
A 8-pontos doboz-típusú kerettel és a nagy teherbírású-szerkezeti támasztékokkal felszerelt gépváz ellenáll a torziós deformációnak a gyors rögzítés során. A nagy -merevségű lapok biztosítják, hogy a szorítóerő egyenletesen oszlik el a forma középső és külső felületén, meghosszabbítva a forma élettartamát és fenntartva a szigorú lobbanásmentes tömítési tűréseket.
Csökkentett hőterhelés és energiaveszteség
A szervorendszer dinamikusan szabályozza a motor fordulatszámát, hogy megfeleljen a hidraulikus nyomásigénynek minden ciklusszakaszban (befogás, lágyítás, tartás, hűtés). A tartási és hűtési ciklusok során a motor nyomatéka csökken, csökkenti a teljes energiafogyasztást és korlátozza az olajhő felhalmozódását. Ez az optimális üzemi hőmérséklet közelében tartja a hidraulikaolaj viszkozitását anélkül, hogy túlterhelné a külső olajhűtőket.
Tipikus alkalmazások
Első és hátsó lökhárító panelek
Ajtó belső burkolatok
Műszerfali hordozók
Kerékív burkolatok
Nagy teherbírású-rakodható raklapok
Fészkelhető szállítóládák
240L / 660L / 1100L hulladéktartályok
Összecsukható ömlesztettáru konténerek
Ellenőrző kamrák és aknák
Műanyag zsaluzat panelek
Vízelvezető segéddobozok
Mosógép kádak és külső keretek
Kültéri bútorok és nagy teherbírású{0}}asztalok
Klíma kültéri egység házai
Anyagkompatibilitás
A szabványos fűtőhengeres és csavaros szerelvények hőre lágyuló anyagok széles skálájának feldolgozására vannak beállítva, az áru polimerektől a megerősített műszaki gyantákig:
HDPE/PP:Az optimalizált csavarok dinamikus keverőfejekkel rendelkeznek, amelyek biztosítják az egyenletes színpigment diszperziót és a konzisztens olvadékfolyási indexeket a nagyméretű csomagolótartályok esetében.
ABS / PC / PC + ABS ötvözetek:A nagy-nyomatékú lágyító berendezések megőrzik a hőstabilitást anélkül, hogy megégetnék vagy lebontják a hőérzékeny gyanták-hosszú tartózkodási ideje alatt.
Üveg-erősítésű gyanták (pl. PP + 30% GF, PA66 + 30% GF):Az opcionális bimetál hengerek volfrám{0}}keményfém ötvözetekkel és a HVOF hőpermettel bevont csavarok megakadályozzák a kopásálló üvegszálak okozta kopást.
Újrahasznosított tartalom (PCR/PIR keverékek):Az egyedi csavarmenetek és a nagy{0}}kapacitású szellőzőzónák kezelik az olvadék viszkozitásának ingadozásait és a gázkibocsátást, amelyek a fogyasztás utáni gyantákhoz- kapcsolódnak.
Hogyan válasszuk ki / Konfigurációs lehetőségek
Egy 1800 tonnás fröccsöntő gép egy adott gyártócellához való konfigurálásához vegye figyelembe az alábbi működési követelményeket:
Csavarátmérő kiválasztási mátrix
|
Paraméter |
130 mm (A csavar) |
140 mm (B csavar) |
150 mm (C csavar) |
|
Max. Befecskendezési nyomás |
Magas (195 MPa) |
Közepes (180 MPa) |
Normál (165 MPa) |
|
Max. Lövés hangereje |
8.620 cm3 |
10 000 cm3 |
11 480 cm3 |
|
Cél alkalmazás |
Precíziós szerkezeti elemek, vékony{0}}falú alkatrészek |
Szabványos autó lökhárítók, ládák, készülékházak |
Vastag{0}}falú ipari raklapok, nagy szemeteskukák |
Opcionális modulok és szolgáltatások
Hidraulikus maghúzó szerelvények: Akár 6 körből álló maghúzó elosztók komplex belső emelőkkel és oldalcsúszkákkal rendelkező formákhoz.
Akkumulátor-Asszisztált befecskendezés: Nitrogénakkumulátorok nagy-sebességű befecskendezési követelményekhez, vékony falú szerkezeti alkalmazásokhoz.
Elektromos szervo lágyító hajtás: Független villanymotoros hajtás a csavarforgatáshoz, amely lehetővé teszi a párhuzamos adagolást a formanyitás/hűtés során a ciklusidő lerövidítése érdekében.
Levegőfúvó szelepek: Programozható pneumatikus szelepek, amelyek mind az álló, mind a mozgó lapokba vannak beépítve a részleges -kioldás elősegítésére.
Mágneses nyomólaprendszer: Elektro-permanens mágneses nyomólapok a gyors szerszámcseréhez, csökkentve az állásidőt a rövid-üzemidőben.
Gyártás és minőségellenőrzés
Minden gép strukturált minőségi összeszerelésen és ellenőrzésen megy keresztül a szállítás előtt:
Megmunkálási pontosság:A lemez rögzítési felületei és a kötőrúd{0}}vezető csatornái nagyméretű CNC portálmaró központokon készülnek a szigorú párhuzamosság és felületi síksági tűrés biztosítása érdekében.
Roncsolásmentes tesztelés (NDT):Ultrahangos vizsgálatot végeznek a főbb acélöntvényeken (lapok, kapcsolók, faroktartók), hogy ellenőrizzék a belső üregeket, zárványokat vagy szerkezeti mikro{0}}repedéseket.
A hidraulikus nyomás integritása:A hidraulikus elosztók hidrosztatikus nyomáspróbákon esnek át a névleges üzemi nyomás 1,5-szeresével a belső szivárgások és a tömítések tartósságának ellenőrzésére.
Beindítás- és kalibrálás:Minden elkészült gépen folyamatos, 48 -órás szárazonfutási teszten esik át, majd a lézeres nyomólap párhuzamosságának valós idejű ellenőrzése következik teljes 18 000 kN szorítóerő mellett.
Testreszabás és OEM-támogatás
A gépek konfigurációi beállíthatók, hogy megfeleljenek az adott üzemelrendezésnek, cikluskövetelményeknek és automatizálási celláknak:
Testreszabott lemezelrendezések:Egyedi kötőrúd-hézag, meghosszabbított formalöket és nem-szokványos kilökőcsap-minták, amelyek megfelelnek a meglévő szerszámkészleteknek.
Automatizálási felület:Beépített{0}}Euromap 67 vagy SPI robotinterfész csatlakozók 3 vagy 5 tengelyes szervo portál robotok és downstream automatizálási cellák csatlakoztatásához.
Speciális hordó/csavar geometriák:Speciális csavarprofilok bizonyos anyagokhoz, például átlátszó PMMA/PC optikához, PVC korrózióállósághoz vagy nagy -töltésű ásványi keverékekhez.
Tápegység adaptáció:A szabványos 380V/50Hz-es vezetékek 415V/50Hz-re, 460V/60Hz-re vagy 230V/60Hz-re illeszthetők a rendeltetési üzem elektromos szabványai alapján.
Mit kell adnia a vevőknek az árajánlatért
Ha részletes kereskedelmi árajánlatot és gépspecifikációs ajánlatot szeretne kapni, kérjük, adja meg a következő műszaki adatokat:
Alkatrész méretei és súlya:CAD-modell (.STEP/.IGES) vagy fizikai méretek (H x Sz x Ma) a céllövés súlyával együtt (beleértve a futórendszert).
Gyanta típusa és minősége:Specifikus nyersanyag-összetétel (pl. HDPE, PP + 20% talkum, PA6 + 30% GF, PCR keverékek).
A forma specifikációi:A szerszám külső méretei (H x Sz x M), a szerszám teljes tömege, a csúsztatási sorrend követelményei és a mag-húzóáramkörök száma.
Cél ciklusidő:Szükséges napi gyártási teljesítmény vagy alkatrészenkénti célciklusidő.
A gyári infrastruktúra követelményei:Rendelkezésre álló elektromos betáplálás (feszültség/Hz), hűtővíz-kapacitás és felső daru súlykorlátozása.
GYIK
K: Milyen méretű daru vagy emelőképesség szükséges a gép telepítéséhez?
V: Egy 1800 -tonnás fröccsöntő gép felszereléséhez megosztott szállítmányú kötélzetre van szükség. A gép szállítói két fő részre oszlanak: a szorító egységre és a befecskendező egységre. A legnehezebb egyszeri emelő (jellemzően a szorítószerelvény) 55 és 70 tonna között van, az opcionális bélyeghosszabbításoktól függően. A telepítés során történő elhelyezéshez legalább 80 tonnás kötélzetdaru vagy kettős felső gyári daru rendszer javasolt.
K: Hogyan működik a szervorendszer magas környezeti hőmérséklet mellett?
V: A gép olajhőmérséklet-figyelő rendszerrel rendelkezik, amely egy lemezes{0}}típusú olajhőcserélőhöz kapcsolódik. Ahhoz, hogy a hidraulikaolaj az ideális 40-50 fokos ablakon belül maradjon meleg éghajlaton, az üzemnek 20 °C-os - 25 °C-os hűtővizet kell biztosítania legalább 250 l/perc áramlási sebességgel. A magas környezeti hőmérsékletű régiókban működő létesítményekhez opcionális léghűtéses olajhűtők-vagy megnövelt hőcserélők is beépíthetők.
K: Ez az 1800 tonnás gép képes kezelni az alacsony kötegmagasságú szerszámokat?
V: A szabványos bilincselrendezés minimális formamagassága 600 mm. A 600 mm-es kötegmagasság alatti formáknál térbeli támasztólemezeket kell felszerelni a lapokra, hogy megőrizzék a billenő mechanizmus geometriáját, és biztosítsák a teljes 18 000 kN szorítóerőt a löketmechanizmusok túlzott-nyújtása nélkül.
K: Milyen hálózati csatlakozásokat kell előkészíteni a telepítés előtt?
V: A telepítési helyet elő kell készíteni:
A fő áramellátás 150 kW és 220 kW közötti teljes csatlakoztatott terhelésre csökken (beleértve a fűtőszalagokat és a szervohajtásokat).
Zárt{0}}hurkú ipari hűtővízellátás (minimum 3 bar bemeneti nyomás).
Száraz, szabályozott sűrített levegő ellátás (6-8 bar) pneumatikus szelepműködtetéshez és légfúvás funkciókhoz.
Vasbeton padlóalap, amelyet 100 tonnát meghaladó géptömegű statikus és dinamikus alapozási terhelésre terveztek.
Népszerű tags: 1800 tonnás fröccsöntő gép, Kína 1800 tonnás fröccsöntő gép gyártók, beszállítók, gyár