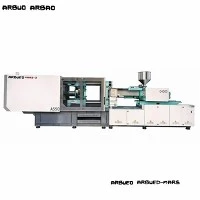
1000 tonnás fröccsöntő gép
Az 1000 -tonnás hidraulikus fröccsöntőgép nagy-szorítóerőt biztosít a nagy-ipari és autóipari alkatrészek gyártásához. A magas-merevségű fröccsöntési követelményekhez készült gép megbirkózik a mély-húzott alkatrészekkel, a vastag-falú termékekkel és a többüregű szerkezeti alkatrészekkel, amelyek súlya akár 5500 gramm is lehet.
Integrál egy nagy-reakciójú szervo-hidraulikus rendszert, nagy teherbírású-nyomólemez-kialakítást és egy több-fokozatú befecskendezési vezérlőt. Ez a konfiguráció minimálisra csökkenti a lemez elhajlását a maximális szorítónyomás mellett, így nagy felületeken szűk mérettűrést biztosít.
Legfontosabb specifikációk
|
Specifikációs paraméter |
Érték/egység |
|
Szorítóerő |
10 000 kN (1 000 tonna) |
|
Löket / nyitólöket váltása |
1150 mm |
|
A kötőrudak közötti távolság (H x V) |
1160 x 1080 mm |
|
Nyomólap méretei (H x V) |
1650 x 1570 mm |
|
Formavastagság tartomány (min. - max.) |
450 mm - 1,150 mm |
|
Maximális hidraulikus kilökőerő |
220 kN |
|
Ejector Stroke |
300 mm |
|
Csavar átmérő opciók (A / B / C) |
105 mm / 115 mm / 125 mm |
|
Elméleti lövéstérfogat (B csavar) |
5220 cm³ |
|
Maximális lövéssúly (PS) (B csavar) |
4,750 g |
|
Befecskendezési nyomás (B csavar) |
162 MPa |
|
Maximális befecskendezési sebesség |
110 mm/s |
|
Csavar L/D arány (B csavar) |
22:1 |
|
Max csavar forgási sebesség |
135 ford./perc |
|
A szervomotor teljesítményének besorolása |
95 kW |
|
Fűtési kapacitás |
48,5 kW |
|
Hidraulikus tartály kapacitása |
1,200 L |
|
A gép méretei (H x Sz x Ma) |
11.8 m x 2.4 m x 2.8 m |
|
A gép teljes tömege |
48.000 kg |
Főbb jellemzők
Doboz-Típus lap kialakítása:A végeselem-elemzés (FEA) által optimalizált gömbgrafitos öntöttvas lapok egyenletesen osztják el a szorítóerőt a forma felületén, csökkentve ezzel a hullámképződést és a formakopást.
Öt-pontos iker-kapcsoló-befogó mechanizmus:Gyors formamozgatási ciklust biztosít mechanikus reteszelő merevséggel csúcsterhelésnél.
Változó{0}}frekvenciás szervo hajtásrendszer:A hidraulikus teljesítményt közvetlenül a gép fáziskövetelményeihez igazítja, így 30-50%-kal csökkenti az energiafogyasztást a fix lökettérfogatú szivattyúkhoz képest.
Edzett nitridált csavar és hordó:A bimetál kezelés növeli a kopásállóságot az üvegszál-erősítésű polimerek (akár 30% GF) feldolgozásakor{0}}.
Több-zónás PID hőmérséklet-szabályozás:A kerámia fűtőszalagok a hordózóna pontosságát +/-1 C fokon belül tartják.
Lineáris vezetősínek a befecskendező egységen:Csökkenti a súrlódást a kocsi mozgása során, javítja a befecskendezés megismételhetőségét és a fúvókák beállításának pontosságát.
Működési elv / Gépkonfiguráció
A gép egy hidro{0}}mechanikus szorítócikluson működik, amely egy dugattyús csavaros befecskendező egységgel párosul:
Formazárás és reteszelés:A szervomotor egy nagynyomású{0}}fogaskerék-szivattyút hajt meg a kettős-kapcsoló mechanizmus működtetése érdekében. A kapcsológombok kinyúlnak, hogy a mozgatható lemezt a kötőrudakhoz rögzítsék, és 1000 tonna mechanikus szorítóerőt hoznak létre.
Plasztifikáció és adagolás:A hidraulikus motor a csavart forgatva továbbítja, megolvasztja és nyírja a nyers polimer granulátumot a fűtött hordón keresztül. Az ellennyomást egy arányos szelep szabályozza az olvadéksűrűség egyenletességének biztosítása érdekében.
Befecskendezés és csomagolás:A kettős befecskendező hengerek előrenyomják a csavart, és az olvadt műanyagot a formaüregbe 180 MPa nyomásig juttatják. A vezérlő sebességről nyomásszabályozásra vált (V/P átkapcsolás) pozíció, nyomás vagy idő alapján.
Hűtés és formanyitás:Ahogy az alkatrész lehűl a szabályozott hőmérsékletű{0}}formaüregben, a csavar forog, hogy előkészítse a következő műanyag lövést. A szorítóhenger többfokozatú sebességprofilokkal visszahúzza a kapcsolórendszert, hogy megakadályozza az alkatrész ütését a kilökődés során.
Kidobás:A hidraulikus mag visszahúzódik, és a központi kilökőcsap-tömb eltolja a kész alkatrészt a mag oldalától.
Termék-Speciális műszaki előnyök
Lap merevsége és penészvédelem
A lemez deformációja 1000 tonna szorítónyomás alatt egyenetlen falvastagságot és elválasztóvonal-kivillanást okoz. A doboz-szerkezeti lap a középvonal-elhajlását 0,08 mm alatt tartja maximális terhelés mellett. Az alacsony-nyomású penészvédelem digitális kódolókon keresztül aktívan figyeli a nyomólap helyzetét; Ha ellenállást észlel a penész érintésétől számított 50 mm-en belül, a szorítás 15 milliszekundumon belül leáll, hogy megakadályozza a penész károsodását.
Az injekció megismételhetősége
A befecskendező egység zárt{0}}hurkú arányos szelep visszacsatolást használ a befecskendezési sebesség és nyomás szabályozásához. Az optikai lineáris mérlegeken keresztüli csavarhelyzet-érzékelés +/-0,1 mm-es lövés{2}}méret pontosságot biztosít, így biztosítja, hogy az alkatrészsúly-ingadozás 0,25% alatt maradjon a folyamatos 24 órás gyártási folyamatok során.
Hidraulikus rendszer stabilitása
A bypass off{0}}olajszűrő egység fenntartja a hidraulikafolyadék tisztaságát a NAS Class 8 szabványoknak megfelelően. A víz-hűtéses olajhőcserélő 35 °C és 50 °C között tartja az üzemi olajhőmérsékletet, megőrzi a tömítés sértetlenségét, és megakadályozza a szelepek beragadását a nyári környezeti hőmérséklet 45 °C-ig terjedő kiugrásai során.
Tipikus alkalmazások
Első és hátsó lökhárító panelek
Belső ajtópanelek és műszerfali segéd{0}}keretek
Kerékív burkolatok és motortér burkolatok
Nagy teherbírású-összecsukható műanyag ládák és raklapok
50-100 literes szemeteskukák és mezőgazdasági hordók
Föld alatti vízelvezető kamrák
Mosógép kádak és külső burkolatok
Klíma kültéri egység házai
Nagyméretű PVC/PP csőszerelvények és ellenőrző csomópontok
Anyagkompatibilitás
Ez a gép árucikkeket, mérnöki és erősített hőre lágyuló gyantákat dolgoz fel:
Polipropilén (PP) és polietilén (HDPE/LDPE):Nagyméretű csomagolásokhoz, ládákhoz és vékony{0}}falú szerkezeti részekhez optimalizálva.
Akrilnitril-butadién-sztirol (ABS) és PC/ABS keverékek:Az autók belső burkolataihoz és a magas felületi minőséget igénylő készülékházakhoz használják.
Poliamid (PA6 / PA66, akár 35% üvegszállal):Szükséges az opcionális bimetál hengeres csavarkészlet, hogy ellenálljon a kopásnak a műszaki alkatrészek gyártása során.
Nem lágyított polivinil-klorid (U-PVC):Egyedi kemény{0}}krómozott csavargeometriát és külön hordóventilátor-hűtést igényel a hőstabilitás érdekében.
Hogyan válasszuk ki / Konfigurációs lehetőségek
Csavargeometriai opciók
Szabványos A-csavar (105 mm): nagyobb befecskendezési nyomás (195 MPa-ig); vékony-falazáshoz vagy keményen-folyó-gyantákhoz (PC, PA) ajánlott.
Standard B-csavar (115 mm): Kiegyensúlyozott nyomás- és térfogatarány; Alkalmas általános gépjármű- és ipari alkatrészekhez.
Normál C-csavar (125 mm): Maximális lövéstérfogat (5500 g-ig); ideális poliolefin (PP/PE) vastag falú-részekhez, ahol az alacsonyabb befecskendezési nyomás is elegendő.
Opcionális modulok
Hidraulikus maghúzás: Kettős vagy négyirányú vezérlőszelepek mozgó oldalmaggal rendelkező összetett formákhoz.
Szekvenciális szelepkapu (SVG) vezérlő: Beépített 4-8 zónás pneumatikus/hidraulikus vezérlő melegcsatornás rendszerekhez, hogy kiküszöbölje a hegesztési vonalakat nagy autóalkatrészeken.
Akkumulátor-támogatott nagy-sebességű befecskendezés: A nitrogénakkumulátorok akár 300 mm/s-ra növelik a befecskendezési sebességet vékony-falú csomagolási alkalmazásoknál.
Bimetall ötvözet hordó és csavar: Volfrámkarbid bevonat újrahasznosított gyanták vagy nagy{0}}százalékos ásványi/üveg töltetek feldolgozásához.
Gyártás és minőségellenőrzés
Megmunkálási pontosság:A lemezfelületeket 5 tengelyes CNC megmunkáló központokon marják, így biztosítva a párhuzamos pontosságot méterenként 0,05 mm-en belül.
Nyakkendőrúd kezelés:A szerkezeti kötőrudakat 40 Cr-es acélból kovácsolják, edzik és edzik, majd krómozzák -HRC 55-60 felületi keménységig.
Ultrahangos és mágneses vizsgálat:Minden öntött lemezen ultrahangos hibaérzékelést végeznek, hogy a megmunkálás előtt nulla belső üreg vagy öntési repedés keletkezzen.
Gyári átvételi teszt (FAT):Szállítás előtt minden egység 24-órás száraz{2}}futási cikluson megy keresztül, majd egy teljes terhelésű nyomástartási teszten 100%-os névleges tonnatartalom mellett.
Testreszabás és OEM-támogatás
A gépkonfiguráció testreszabható, hogy integrálható legyen automatizált munkacellákba:
Robot interfész:Szabványos Euromap 67 vagy Euromap 12 csatlakozók felül-belépő vagy oldalsó-alkatrészeltávolító robotokhoz.
Speciális hengeregységek:Testreszabott L/D arányok (akár 24:1) speciális színkeveréshez vagy közvetlen keveréshez.
Extended Daylight & Stroke:Egyedi keretbővítések a mély{0}}formákhoz, amelyek extra nyitási vonást igényelnek.
Mit kell adnia a vevőknek az árajánlatért
Ha pontos műszaki ajánlatot és kereskedelmi árajánlatot szeretne kapni, adja meg az alábbi specifikációkat:
Alkatrész rajzok / Méretek:3D CAD fájlok (.STEP / .IGS) vagy 2D rajzok, amelyek jelzik az alkatrész méreteit, falvastagságát és a vetített felületet.
Gyanta típusa és minősége:Polimer anyagminőség, olvadékfolyási index (MFI) és a töltőanyag százalékos aránya (pl. üvegszál, talkum, újrahasznosított tartalom).
Gyártási ciklus követelményei:Cél ciklusidő és napi kimeneti mennyiség követelményei.
Meglévő formaparaméterek:A forma külső méretei (H x Sz x M), minimális/maximális formamagasság, melegcsatornás szelepre vonatkozó követelmények és maghúzási követelmények.
Gyári infrastruktúra:Helyi tápfeszültség (pl. 400V/50Hz/3fázis vagy 480V/60Hz/3fázis) és rendelkezésre álló hűtővíz-kapacitás.
GYIK
K: Milyen alapterület szükséges a telepítéshez?
V: A gépnek legalább 13,0 mx 3,5 m alapterületre van szüksége, és legalább 4,0 m szabad térrel kell rendelkeznie, hogy megkönnyítse a daruhoz való hozzáférést a formacseréhez és a karbantartáshoz.
K: Mi a jellemző energiafogyasztás terhelés alatt?
V: Az átlagos üzemi energiafogyasztás 0,32 és 0,42 kWh között van a feldolgozott anyag kilogrammonként, a gyanta típusától, a ciklusidőtől és a szervorendszer konfigurációjától függően.
K: Hogyan kezelik az alkatrészeket és a műszaki szervizt nemzetközi szinten?
V: A szabványos elektromos alkatrészek (Schneider PLC-k, Siemens kontaktorok) és a hidraulikus szelepek (Rexroth/Vickers megfelelői) globálisan beszerezhetők és helyben elérhetők. A cseremechanikai alkatrészeket 48 órán belül szállítják nemzetközi légi szállítmányozással. A távoli diagnosztikai modulok lehetővé teszik a szoftveres hibaelhárítást biztonságos Ethernet-kapcsolatokon keresztül.
Népszerű tags: 1000 tonnás fröccsöntő gép, Kína 1000 tonnás fröccsöntő gép gyártók, beszállítók, gyár