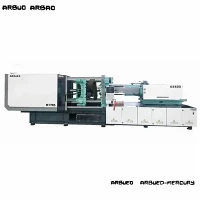
Nagy-precíziós szervo hidraulikus fröccsöntő gép
Ezt a nagy-precíziós szervo hidraulikus fröccsöntő gépet nagy-tűrésű, összetett hőre lágyuló alkatrészek gyártására tervezték az autóiparban, az orvostudományban, a csomagolásban és a precíziós 3C elektronikai iparban. A busz-típusú szervo-hidraulika rendszerének dupla-kapcsológombos mechanikus befogásával a gép +/-0,1 mm-es ismételt befecskendezési pozíció pontosságot és súlykonzisztencia tűréseket ér el.<=0.3%.
A hét minden napján, 24 órában, folyamatos ipari használatra tervezett sorozat 90-től 1000 tonnáig terjedő szorítóerőt fed le. A rendszer 30-60%-kal csökkenti az energiafogyasztást a szabványos fix elmozdulású{8}}hidraulikus rendszerekhez képest, miközben alacsony olajhőmérsékletet tart fenn hosszú ciklusidők alatt.
Legfontosabb specifikációk
|
Paraméter |
Egység |
Szabványos modellválaszték (90T - 450T) |
Heavy{0}}Duty modellválaszték (550T - 1000T) |
|
Szorítóerő |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
Kötött{0}}rúd távolság (Ma x V) |
mm |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
Max. Forma magassága |
mm |
350 - 750 |
800 - 1100 |
|
Min. Forma magassága |
mm |
150 - 300 |
350 - 450 |
|
Ejector Stroke |
mm |
100 - 220 |
240 - 300 |
|
Csavar átmérő opciók |
mm |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
Elméleti lövéstérfogat |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
Befecskendezési súly (PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
Max. Befecskendezési nyomás |
bár |
1,650 - 2,200 |
1,550 - 2,100 |
|
Befecskendezési sebesség |
cm3/s |
85 - 450 |
480 - 920 |
|
Rendszernyomás |
MPa |
16 |
17.5 |
Főbb jellemzők
Zárt-hurkos szervo meghajtórendszer: 28 ms-on belül reagál a nyomás- és sebességparancsokra. A teljesítmény dinamikusan skálázódik a terhelésigényhez képest, megakadályozva a hidraulikaolaj túlmelegedését és kiküszöbölve az alapjárati energiaveszteséget.
Merev lemez és billenőgeometria: A végeselem-elemzés (FEA) optimalizált lemezkialakítása minimálisra csökkenti a teljes szorítóerő melletti elhajlást, megakadályozva a penészedést és az egyenetlen falvastagságot.
Precíziós hőmérsékletszabályozás: A PID több-zónás kerámia fűtőszalagok a hordó hőmérsékletét +/-1 C fokon belül tartják, megakadályozva a gyanta lebomlását a feldolgozás során.
CANbus elosztott architektúra: Digitálisan továbbítja a vezérlőjeleket a fő CPU, a szervo meghajtók és a lineáris átalakítók között, hogy kiküszöbölje a jelzajt és az analóg-digitális konverziós késést.
Injekciós egység lineáris vezetőtámasz: Kettős lineáris vezetősín támogatja a befecskendező szánt, csökkentve a súrlódást, biztosítva a precíz fúvóka központosítást, és fenntartva a konzisztens befecskendezési beállítást.
Működési elv / Gépkonfiguráció
A gép négy koordinált fő funkcionális egységen keresztül működik:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[Szervo hidraulikus mag]
Befogó egység
Az 5-pontos dupla-kapcsológombos mechanikus kapcsolószerkezet a hidraulikus működtető erőt formaszorító nyomássá alakítja. A kemény krómozású, nagy szakítószilárdságú-rögzítőrudak szerkezeti terhelést hordoznak. Az automatikus központi kenőrendszer a ciklusszám alapján közvetlenül az olajat a perselyek billentéséhez. Az öntőforma magasságállítása egy hidraulikus motorral meghajtott belső fogaskerék-gyűrűt használ.
Injekciós és lágyító egység
A befecskendező egység nitridált vagy bimetál csavart használ, amelyet nagy{0}}nyomatékú hidraulikus motor hajt meg a lágyításhoz. A kettős befecskendező hengerek egyenletesen osztják el a hidraulikus erőt a csavar hátlapján, egyenletes haladási sebességet biztosítva dőlés nélkül.
Szervo hidraulikus rendszer
Az áramellátást egy dinamikus állandó mágneses{0}}szervomotor biztosítja, amely egy belső fogaskerék-szivattyúval párosul. A rendszer nyomását és áramlási sebességét nyomásátalakítók és forgójeladók folyamatosan felügyelik, és a valós idejű üzemi adatokat visszaadják a szervohajtás-vezérlőnek.
Vezérlési architektúra
A gépvezérlő 10,4 hüvelykes színes érintőképernyővel rendelkezik, amely akár 200 formaparaméter-profil tárolására is képes. Az integrált diagnosztika azonnal észleli az érzékelő eltéréseit, az olajhőmérséklet-ugrásokat és a löket túllépését.
Termék-Speciális műszaki előnyök
Penészvédelmi rendszer
Az alacsony-nyomású penészvédelem 0,01 mm-es pontosságú lineáris jelátalakítók segítségével figyeli a lemez rögzítésének helyzetét. Ha az ellenállás túllép egy előre beállított küszöbértéket a szerszámzárás során-, például egy nem-kidobott résznél-, a tengelykapcsoló azonnal leáll, és megfordul, hogy megakadályozza a szerszám károsodását.
Térfogatstabilitás és olvadékkonzisztencia
Az arányos visszanyomás-digitális vezérlés és a visszacsapó-szelep-szerelvény kombinációja megakadályozza az olvadék visszaáramlását a tartási fázis alatt. A lövés-–-lövés súlyának eltérése belül szabályozott<=0.3% across multi-cavity runs.
Meghosszabbított hidraulikaolaj élettartam
Mivel a szervomotor a hűtési fázisok alatt nulla sebességhez közelít, a hidraulikus körön belüli hőtermelés jelentősen csökken. Az átlagos olajhőmérséklet 35 °C és 45 °C között marad anélkül, hogy túlzott külső hűtővizet igényelne, meghosszabbítva a tömítés élettartamát és az olaj viszkozitását az idő múlásával.
Tipikus alkalmazások
Autómérnökség
Rögzítőelemek, belső kapcsok, légtelenítő rácsok, érzékelőházak, csatlakozóblokkok.
Alkalmas üveggel{0}}töltött gyantákhoz, amelyek pontos mérettartást igényelnek termikus igénybevétel esetén.
Orvosi és laboratóriumi berendezések
Fecskendőtartályok, pipettahegyek, vérvételi csövek, folyadékcsatlakozók.
Tisztatér 8. osztályú kompatibilitásra konfigurálva nem-szennyező kötőrúd-bevonatokkal és olaj-tartályokkal.
Műszaki és csomagolási alkatrészek
Vékony{0}}falú tartályok, menetes záróelemek, precíziós fogaskerekek, szivattyúházak.
Rövid ciklusidőre és gyors öntőforma-feltöltésre tervezték, szerkezeti deformáció nélkül.
Anyagkompatibilitás
A szabványos nitridált csavaros és hordós technológiás gyantákat dolgoznak fel, míg a speciális bimetál opciók az agresszív töltőanyagokat kezelik:
|
Gyanta osztály |
Anyagok |
Ajánlott csavar/hordó opció |
Jegyzetek feldolgozása |
|
Standard árucikk |
PP, PE, PS, ABS |
Nitridált acél (38CrMoAlA) |
Normál L/D arány (20:1), szabványos tömörítési profil |
|
Mérnöki polimerek |
PC, PA6/PA66, POM, PBT |
Kopásálló-bimetallikus ötvözet |
Magas L/D arány (22:1), pontos hordóhőmérséklet-szabályozás szükséges |
|
Erősített gyanták |
PA66 + 30% üvegszál |
Teljesen edzett / keményfém bevonatú |
Magas-kopásállóság; megerősített csavaros repülési földvédelem |
|
Maró gyanták |
PVC, égésgátló ABS |
Rozsdamentes / krómozott |
Korrózióálló-bevonat speciális hordóhűtési zónákkal |
Hogyan válasszuk ki / Konfigurációs lehetőségek
Kiválasztás lépései
Határozza meg a szükséges szorítóerőt: Számítsa ki a vetített terület egy részét, beleértve a futókat, és szorozza meg a fajlagos üregnyomással (bar). Olyan gép űrtartalmát válasszon, amely a névleges maximális erő 70-85%-án működik.
Lövéstérfogat kiszámítása: Győződjön meg arról, hogy a teljes lövéstömeg (alkatrészek plusz a futószalag) a gép teljes elméleti lövéskapacitásának 20%-a és 80%-a közé esik.
A fizikai méretek ellenőrzése: Ellenőrizze a forma méreteit a kötőrúd{0}}hézag (H x V), a minimális/maximális formavastagság és a kilökőlöket specifikációi alapján.
Moduláris konfigurációs mátrix
Maghúzórendszerek: 1–4 hidraulikus magos-húzóáramkörök az összetett formacsúszka-mechanikához.
Levegőfúvó szelepek: Akár 4 független időzített levegőkidobó csatorna.
Automatizálásra kész: Opcionális Euromap 67 vagy SPI robot interfészek az integrált alkatrészeltávolításhoz és a későbbi automatizáláshoz.
Gyártás és minőségellenőrzés
Minden gép szigorú szerkezeti és funkcionális ellenőrzésen esik át a gyári átvétel előtt:
Platen párhuzamosság vizsgálata: A lézeres beállító eszközök ellenőrzik a nyomólap párhuzamosságát négy kötőrúd{0}}pozícióban teljes szorítónyomás mellett 0,05 mm/m pontossággal.
Stresszoldó folyamat: A megmunkált lemezöntvények hőfeszültség--mentesítésen mennek keresztül, hogy tartósan eltávolítsák a belső feszültséget és megakadályozzák a szerkezeti deformációt folyamatos terhelés mellett.
Hidraulikus nyomástartási teszt: A hidraulikus elosztókat és hengereket 1,5-szeres üzemi nyomáson 4 órán keresztül tesztelték a tömítés integritásának ellenőrzésére.
Teljes-terheléses szárazfutás: A 48 órás folyamatos automatikus ciklusteszt a szállítás előtt ellenőrzi az elektromos jel stabilitását, a szervo válaszidőket és a termikus egyensúlyt.
Testreszabás és OEM-támogatás
A gépkonfigurációk testreszabása adott gyári környezetekhez és gyártási munkafolyamatokhoz:
Speciális csavargeometriák:Egyedi zárócsavarok, keverőfejek és légtelenített hengerek a közvetlen színkeveréshez vagy az illékonyság eltávolításához.
Hidraulikus módosítások:Nagy{0}}áramú szelepblokkok a gyors befecskendezési sebességért; egyidejű mozgási lehetőségek a párhuzamos mag-húzásához és a bilincsnyitáshoz.
Egyedi szín és márkajelzés:Keretfestés, vezérlő interfész márkajelzés és lokalizált feszültségillesztés (pl. 480V/60Hz, 380V/50Hz, 220V/60Hz).
Mit kell adnia a vevőknek az árajánlatért
A következő projektparaméterek megadása lehetővé teszi a pontos berendezésméretezést és a kereskedelmi árajánlatot 24 órán belül:
Alkatrész rajzok / minták:3D CAD fájlok (STEP/IGES) vagy 2D műszaki rajzok, amelyek részletezik a méreteket, a falvastagságot és a súlyt.
A gyanta anyagának részletei:Konkrét polimer minőség, gyártói adatlap és töltőanyag százalék (pl. Üvegszál %, ásványianyag-tartalom).
Forma elrendezés:Az üregek száma, a csatornarendszer kialakítása (Cold Runner vagy Hot Runner) és a teljes formaméretek (H x Sz x M).
Célkimeneti követelmények:Várható ciklusidő és a szükséges napi termelési mennyiség.
Gyári közművek:Helyi üzemi feszültség/frekvencia és hűtővíz ellátási kapacitás.
GYIK
K: Milyen ismétlési pozicionálási pontosságot ér el a befecskendező egység?
V: A befecskendezési tengelyen található lineáris jelátalakítók 0,01 mm-es pontosságú pozíció-visszacsatolást biztosítanak, és az ismétlődő befecskendezési löketek konzisztenciáját +/-0,1 mm-en belül tartják a gyártás során.
K: Miben hasonlít egy szervo-hidraulikus gép egy teljesen{0}}elektromos géphez?
V: A szervo hidraulikus gépek nagy szorítóerőt, megbízható tartási nyomásteljesítményt és robusztus, hosszú távú tartósságot biztosítanak, lényegesen alacsonyabb beruházási költség mellett, mint az összes-elektromos modell. Összehasonlítható energiahatékonyságot érnek el (30-60%-os megtakarítás a szabványos hidraulikához képest) és precíz ismételhetőséget érnek el, amelyek a legtöbb műszaki fröccsöntési alkalmazáshoz megfelelőek.
K: Milyen karbantartási ütemterv szükséges a szervo hidraulikus rendszerhez?
V: Cserélje ki a hidraulikafolyadékot és tisztítsa meg a visszatérő szűrőket az első 500 üzemóra után. Normál üzemi körülmények között 3000 óránként végezzen olajszűrési ellenőrzéseket, és 6000-8000 óránként végezze el a teljes olajcserét. Az automatizált központi kenőrendszer a beállított ciklusszámok alapján fedi le a billenőcsapokat.
K: A gép meg tudja dolgozni a magas hőmérsékletű{0}}műanyagot, például a PEEK-et vagy a PEI-t?
V: Igen. A magas-hőmérsékletű polimerek feldolgozásához opcionális magas-hőmérsékletű kerámia fűtőcsomagra, speciális, magas-hőmérsékletű hőelemekre és egy bimetál csavar/hordó szerelvényre van szükség, amely akár 400 °C-os feldolgozási hőmérsékletre is alkalmas.
Népszerű tags: nagy pontosságú szervo fröccsöntő gép, Kína nagy pontosságú szervo fröccsöntő gép gyártók, beszállítók, gyár