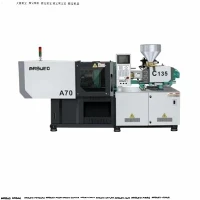
Nagy sebességű-szervó-fröccsöntő gép
A nagy-precíziós vékonyfalú-fröccsöntő gépeket vékony-falú tartályokhoz, csomagolóeszközökhöz, orvosi eldobható cikkekhez és precíziós elektronikai házakhoz tervezték, amelyek falvastagsága 0,35 mm és 0,80 mm között van. A szabványos fröccsöntő berendezések gyakran küzdenek a rövid felvételekkel, a vakuval és a hőveszteséggel, amikor ultra-nagy{7}}sebességű töltési ciklusokra kényszerítik őket. Ez a sorozat ezeket a problémákat oldja meg a nagy befecskendezési sebesség, a gyors hidraulikus reakció és a nagy vázmerevség révén.
A nitrogén-akkumulátoros gyorsítás, a nagy-sebességű befecskendező egységek és a merev doboz- típusú szorítólapok használatával ez a platform akár 500 mm/s befecskendezési sebességet és 1,8 másodperc alatti szárítási ciklusidőt tesz lehetővé. A szervo-hidraulikus rendszer a nyomásszabályozást +/- 0.5 bar tartományban tartja, megakadályozza a felvillanást, miközben biztosítja az üregek teljes kitöltését több-üreges, forró{10}}futóformákban.
Legfontosabb specifikációk
200T modell
Szorítóerő: 2000 kN
Rúd távolság (Ma x V): 560 x 560 mm
Lapméret (Ma x V): 810 x 810 mm
Max. Formavastagság: 550 mm
Min. Formavastagság: 220 mm
Kidobó löket: 140 mm
Csavar átmérő Opciók: 32 mm / 36 mm / 40 mm
Befecskendezési sebesség: Akár 500 mm/s
Befecskendezési nyomás: 2,200 - 2,500 bar
L/D arány: 22:1 - 24:1
Rendszernyomás: 17,5 MPa
300T modell
Szorítóerő: 3000 kN
Rúd távolság (Ma x V): 670 x 670 mm
Lapméret (Ma x V): 960 x 960 mm
Max. Formavastagság: 650 mm
Min. Formavastagság: 280 mm
Kidobó löket: 160 mm
Csavar átmérő Opciók: 40 mm / 45 mm / 50 mm
Befecskendezési sebesség: Akár 480 mm/s
Befecskendezési nyomás: 2,200 - 2,500 bar
L/D arány: 22:1 - 24:1
Rendszernyomás: 17,5 MPa
400T modell
Szorítóerő: 4000 kN
Rúd távolság (Ma x V): 780 x 780 mm
Lapméret (Ma x V): 1120 x 1120 mm
Max. Formavastagság: 750 mm
Min. Formavastagság: 320 mm
Kidobó löket: 180 mm
Csavar átmérő Opciók: 50 mm / 55 mm / 60 mm
Befecskendezési sebesség: Akár 450 mm/s
Befecskendezési nyomás: 2,100 - 2,400 bar
L/D arány: 22:1 - 24:1
Rendszernyomás: 17,5 MPa
500T modell
Szorítóerő: 5000 kN
Rúd távolság (Ma x V): 880 x 880 mm
Lapméret (Ma x V): 1260 x 1260 mm
Max. Formavastagság: 850 mm
Min. Formavastagság: 380 mm
Kidobó löket: 200 mm
Csavar átmérő Opciók: 60 mm / 65 mm / 70 mm
Befecskendezési sebesség: Akár 400 mm/s
Befecskendezési nyomás: 2,000 - 2,300 bar
L/D arány: 22:1 - 24:1
Rendszernyomás: 17,5 MPa
Főbb jellemzők
Nagy sebességű{0}}akkumulátor befecskendezés:Az integrált hidraulikus akkumulátorok azonnal biztosítják a csúcsáramlást, 15 ezredmásodperc alatt elérve a maximális befecskendezési sebességet, hogy kitöltsék a vékony falú utakat, mielőtt a műanyag megszilárdulna.
Doboz{0}}Típus merev lemezkialakítás:A végeselem-elemzés (FEA) optimalizált nyomólapok minimálisra csökkentik a lemez elhajlását teljes tonnatartalom mellett, meghosszabbítva a forma élettartamát, és egyenletes falvastagságot tartanak fenn minden üregben.
Zárt{0}}hurkú szervovezérlés:Az optikai lineáris kódolókkal összekapcsolt, nagy-reakciójú Rexroth/Moog szervoszelepek valós idejű visszajelzést adnak a csavarok helyzetéről és a rendszernyomásról 1 kHz-es mintavételezési sebesség mellett.
Speciális vékony{0}}falú csavar és hordó:A speciális keverőfejjel rendelkező nitridált vagy bimetál csavarok nagy olvadási indexű (MFI) gyantákat dolgoznak fel anélkül, hogy polimerlánc degradálnának vagy színcsíkok keletkeznének.
Nagy{0}}nyomatékú hidraulikus/elektromos hajtás:A nagy-teljesítményű lágyítómotorok lehetővé teszik az egyidejű visszanyerést a formanyitás során, 15-25%-kal csökkentve a teljes ciklusidőt.
Szinkronizált levegősugár és kidobó rendszer:A nyomólapvezérlő rendszerbe integrált több-körös pneumatikus szelepek támogatják a nagy sebességű-levegőfúvatást az alkatrészek gyors kilökésére a folyamatos automatizált működés során.
Működési elv / Gépkonfiguráció
A vékony-falalakításhoz ezredmásodperceken belül ki kell tölteni a formaüregeket, mielőtt a gyantaolvadék ráfagyna a hideg acél üregfalakra. A gép nitrogénnel{2}}töltött hidraulikus akkumulátort használ a szivattyú áramlási korlátozásainak megkerülésére a befecskendezési fázis során. A jel aktiválásakor a nagy-válaszú arányos szelepek az akkumulátor nyomását kis-tehetetlenségi nyomatékú befecskendező hengerekbe vezetik, és a csavart 400 mm/s-ot meghaladó sebességgel hajtják előre.
Folyamatfolyamat:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Formaüreg (0,4 mm) visszacsatoló hurok: A lineáris kódoló folyamatosan figyeli a csavarok helyzetét, és adatokat küld a vezérlőnek.
Alapvető komponens szabványok:
Befecskendező rendszer: A befecskendezőszán lineáris vezetősínjei csökkentik a súrlódást és fenntartják a tengelyirányú beállítást nagy{0}}sebességű gyorsításkor.
Szorítóegység: 5-pontos, kettős billenőzáras mechanikus szerkezet edzett acélcsapokkal és önkenő-grafit-bronz perselyekkel.
Hidraulika: Elektro-hidraulikus szervoszivattyúk Rexroth/Moog arányos szelepekkel, Gefran nyomásátalakítókkal és Parker nagynyomású-tömlőkkel.
Vezérlőrendszer: KEBA / Techmation ipari vezérlők 12{1}} hüvelykes érintőképernyős interfésszel, amelyek támogatják az OPC-UA és Euromap 67/73 protokollokat a robotok és az automatizálás integrációjához.
Termék-Speciális műszaki előnyök
Minimális lapelhajlás dinamikus terhelés alatt:A szabványos lemezek a teljes szorítóerő hatására befelé hajlanak, aminek következtében a központi üregek felvillannak, míg a külső üregek rövidre{0}}lövések. A doboz- típusú lemezkialakítás a szorítóerőt közvetlenül a formahatár mögött koncentrálja. 300 T szorítóterhelés alatt a lemez maximális deformációja 0,05 mm alatt marad, védve a finom vékony{6}}falelválasztó vonalakat.
Lövés-–-lövés súlya:A nagy befecskendezési sebesség dinamikus tehetetlenséget hoz létre, ami miatt a hagyományos gépek túllépik a tartónyomást. A 0,005 mm-es lineáris kódolófelbontású, nagy-zárt{2}}hurkú szelepek használatával a sebességszabályozásról a nyomásszabályozásra való átkapcsolás ezredmásodperceken belül megtörténik. A lövés-–-lövés súlyának eltérése +/- 0.2%-on belül marad.
Olvadó homogenitás nagy áteresztőképességen:A nagy -MFI gyanták (például MFI 60-100 PP) gyors csavarsebességgel történő feldolgozása nyírási hőt és termikus lebomlást okozhat. A speciális csigageometria kiegyensúlyozza az elosztó és diszperzív keveredést alacsonyabb olvadékhőmérsékleten, csökkentve a hordó hőmérsékleti feszültségét, miközben fenntartja az egyenletes színeloszlást.
Tipikus alkalmazások
Csomagolás és élelmezés:IML (In-Mold Labeling) ételtartók (0,40 mm - 0.60 mm falvastagság), eldobható italos poharak, tejtermékes kádak, rongálás-fedelek és vékony-falú tárolóedények.
Orvosi és laboratóriumi eldobható eszközök:Eldobható pipettahegyek, PCR-csövek, fecskendőhengerek, orvosi mintapoharak és több-üregű vizsgálólemezek, amelyekhez szoros üreg-–{2}}konzisztencia szükséges.
Elektronika és precíziós alkatrészek:Könnyű mobileszköz belső keretek, szerkezeti konzolok, optikai fényvezető lemezek (LGP), kijelzőházak és nagy{0}}sűrűségű csatlakozóházak.
Anyagkompatibilitás
PP (polipropilén)
Tipikus MFI-tartomány: 35 - 110 g/10 perc
Zsugorodási arány: 1,0% - 2.0%
Feldolgozási megjegyzések: Nagy befecskendezési sebességet igényel; alacsony olvadékviszkozitás; hajlamos a süllyedésnyomokra, ha a tartási nyomás korán csökken.
PS / HIPS
Tipikus MFI-tartomány: 8 - 20 g/10 perc
Zsugorodási arány: 0,4% - 0.7%
Feldolgozási megjegyzések: Pontos nyomásszabályozást igényel, hogy megakadályozza a kilökődéskor keletkező rideg repedést; kiváló átlátszóság csészékhez és fedőkhöz.
KEDVENC
Tipikus MFI-tartomány: 0.70 - 0.85 IV
Zsugorodási arány: 1,5% - 2.0%
Feldolgozási megjegyzések: Páramentesített szárítást igényel 50 ppm nedvességtartalom alá; a magas olvadékhőmérséklethez nyáladzásgátló fúvóka kialakítása szükséges.
PC / ABS keverékek
Tipikus MFI-tartomány: 15 - 35 g/10 perc
Zsugorodási arány: 0,5% - 0.7%
Feldolgozási megjegyzések: Magas befecskendezési nyomást (2,000+ bar) és szigorú hordóhőmérséklet-zóna felügyeletet igényel.
Hogyan válasszuk ki / Konfigurációs lehetőségek
A megfelelő gép űrtartalma és csavarkombinációja a rész vetített területétől, a falvastagságtól, az áramlási hossz-–-vastagság arányától (L/T) és a gyanta viszkozitásától függ.
Szorítóerő képlete:Szükséges szorítóerő (tonna)=[Vezett terület (nm) x üregnyomás (bar) / 1000] x 1,1 (biztonsági tényező)
Megjegyzés: Vékony{0}}falú alkalmazásoknál az üregnyomás általában 600 bar és 900 bar között van.
Méretezési irányelvek az L/T arány alapján:
L/T arány 150 alatt: Szabvány szervo-hidraulikus modellek szabványos csavarprofilokkal.
L/T arány 150–250: Akkumulátor-rásegített befecskendező egység szükséges; egy-hengeres nagy-sebességű konfiguráció ajánlott.
L/T arány 250 felett: Nagy-nyomású akkumulátorrendszer, bimetál nagy-nyírócsavar és szinkronizált elektromos lágyítás szükséges.
Választható konfigurációk:
Parallel Motion Kit: Az elektromos csavarhajtás lehetővé teszi a lágyítást a forma nyitása és zárása során.
Integrált In{0}}Mold Labeling (IML) interfész: Szabványos Euromap 67 / Euromap 73 robotinterfészek.
Hidraulikus maghúzó szelepek: Bővíthető akár 4 körből álló független maghúzó szekvenciákig.
Szigetelt hordóburkolatok: Akár 30%-kal csökkenti a fűtőszalagok hősugárzási veszteségét.
Gyártás és minőségellenőrzés
Minden gép strukturált összeszerelési protokollokon és szabványos tesztelésen esik át a kiszállítás előtt:
Gyártási sorrend:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Gyári bejelentkezés-Ki
Minőségi szabványok és tanúsítványok:
Biztonság és rendszermegfelelőség: ISO 9001 minőségirányítási és ISO 14001 környezetirányítási rendszerek szerint gyártva. Teljesen CE tanúsítvánnyal rendelkezik (EN 201:2009 biztonsági szabványok műanyagipari gépekre).
Lemezfelület marás: Nagy pontosságú{0}}portálos megmunkáló központokon megmunkálva, hogy a felület párhuzamossága 0,03 mm/m-en belül biztosítva legyen.
A kötőrúd ultrahangos vizsgálata: 100%-os térfogati ultrahangos vizsgálat kovácsolt 40CrMo ötvözetű acél kötőrudakon a belső mikro{2}}repedések ellenőrzésére.
Hidraulikus nyomásteszt: Az elosztókat és a csővezetékeket 1,5-szeres üzemi nyomáson tesztelték 24 órán keresztül, hogy biztosítsák a nulla belső vagy külső szivárgást.
Lézeres igazítás: A nyomólap párhuzamossága és a kötözőrúd koaxialitása Renishaw lézeres interferométerekkel igazolva a billenőzárak szekvenciái során.
Folyamatos terhelési tesztelés: Minden egység 48-órás folyamatos szárazonfutási ciklusteszten esik át maximális üzemi sebesség mellett, mielőtt az ügyfél megvizsgálná.
Szállítás, garancia és az alkatrészek származása
Szabványos szállítási határidő:30-45 naptári nap a megrendelés visszaigazolásától és a penész ellenőrzésétől számítva.
Szabványos garancia:18 hónap garancia az elsődleges szerkezeti elemekre (lemezek, kötőrudak, keret); 12 hónap átfogó garancia a hidraulikus, pneumatikus és elektromos vezérlésekre.
Fő szállítói lista:Rexroth / Moog (hidraulikus szelepek), Gefran (nyomás-átalakítók), Parker (magas-nyomású tömlők), KEBA / Techmation (PLC-vezérlők), Schneider / Siemens (alacsony-feszültségű elektromos berendezések).
Testreszabás és OEM-támogatás
Testreszabott csavarprofilok:Egyedi repülési mélység, dőlésszög és gátkeverési zónák meghatározott mesterkeverék- vagy újraőrlési arányokhoz optimalizálva.
Extended Daylight & Stroke:Egyedi kötőrúd-távolság és lemezméretek a nagy, több-üregű melegcsatornás formák vagy egymásra rakott formák elhelyezéséhez.
Egyéni színsémák és szoftver felhasználói felület:OEM márkaintegráció, testreszabott felhasználói vezérlőképernyők és lokalizált rendszernyelvek (angol, német, spanyol, francia).
Automatizálási cellaintegráció:Kulcsrakész integráció, beleértve a nagy sebességű{0}}oldalsó-beléptető robotokat, az IML automatizálást, az optikai látásellenőrzést és az alsó szállítószalag-rendszereket.
Mit kell adnia a vevőknek az árajánlatért
Ha pontos műszaki árajánlatot, gépméret-ajánlatot és ciklusidő számítást szeretne kapni, kérjük adja meg az alábbi adatokat:
Alkatrésztervező fájlok:3D CAD fájlok (.STEP, .IGS), beleértve a pontos falvastagság specifikációkat.
Anyagspecifikációk:Polimer minőség, MFI minősítés, sűrűség és töltőanyag százalékos aránya (például üvegszál vagy kalcium-karbonát).
A forma részletei:Az üregek száma, a forma külső méretei (H x Sz x M), a szerszám teljes tömege és a forrócsatornás szelep kapuvezérlési követelményei.
Cél ciklusidő:Szükséges alkatrész teljesítmény óránként vagy cél ciklusidő másodpercben.
Downstream automatizálás:Követelmények az IML-re, a robot pick{0}}és-elhelyezési rendszereire vagy a légsugár kilökő áramköreire.
GYIK
K: Miben különbözik a vékony{0}falú fröccsöntés a hagyományos fröccsöntéstől?
V: A vékony{0}}falalakítás során 0,8 mm-nél kisebb falvastagságú részeket töltenek ki. Ez nagyobb befecskendezési sebességet (több mint 300 mm/s), nagyobb befecskendezési nyomást (több mint 2000 bar), gyorsabb vezérlő reakcióidőt és nagyobb bélyegmerevséget igényel a vaku és rövid felvételek elkerülése érdekében, mint a szabványos fröccsöntésnél.
K: Miért van szükség hidraulikus akkumulátorra vékony{0}}falú alkalmazásokhoz?
V: A szabványos hidraulikus szivattyúk nem képesek elég gyorsan szállítani a folyadékot ahhoz, hogy a csavart a szükséges sebességgel (300-500 mm/s) meghajtsák. Az akkumulátor nyomás alatt tárolja a hidraulikus energiát, és azonnal felszabadítja, biztosítva a vékony falszakaszok kitöltéséhez szükséges csúcsáramlást, mielőtt a műanyagolvadék megfagyna.
K: Mennyi a feldolgozott gyanta kilogrammonkénti átlagos energiafogyasztása?
V: A változtatható-lökettérfogatú szervoszivattyúknak és a kinetikus energia-visszanyerésnek köszönhetően az energiafogyasztás 0,28 kWh/kg és 0,35 kWh/kg között mozog az anyagtól és a ciklusidőtől függően. Ez 30-55%-os energiamegtakarítást jelent a hagyományos fix lökettérfogatú szivattyúrendszerekhez képest.
K: Mi ezeknek a gépeknek a tipikus hidraulikus válaszideje?
V: A nagy-reakciójú, zárt-hurkú szervoszelepek által vezérelt rendszernyomás és áramlás a jel végrehajtásától számított 15 ezredmásodpercen belül eléri a maximális alapjel-kimenetet.
K: Feldolgozhatnak ezek a gépek olyan biológiailag lebomló anyagokat, mint a PLA?
V: Igen. Mivel azonban a PLA alacsony olvadási szilárdságú és hőérzékeny, a PLA vékony{1}}falú fröccsöntéshez használt gépkonfigurációkhoz pontos hengerhőmérséklet-szabályozásra és egyedi, alacsony nyíróerősségű csavarprofilokra van szükség a gyanta lebomlásának megakadályozása érdekében.
K: Hogyan kezelik a penészgomba biztonságát a nagy{0}}sebességű billenőzárás során?
V: A KEBA vezérlő folyamatosan figyeli a penész helyzetét és az erőt. Az alacsony-nyomású penészvédelmi fázis 1 Nm-ig vagy akár 0,1 mm-es akadályokat is észlel, azonnal leállítja a bilincs mozgását, hogy megelőzze a penész károsodását.
Népszerű tags: nagy pontosságú vékonyfalú fröccsöntő gép, Kína nagy pontosságú vékonyfalú fröccsöntő gép gyártói, beszállítói, gyár