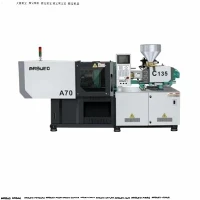
Nagy pontosságú fröccsöntő gép orvosi alkatrészekhez
Az orvosi eszközök gyártása ultra{0}}ismételhető lövéssúlyokat, szigorú részecskeszabályozást és nyomon követhető feldolgozási paramétereket igényel. Ezt az orvosi-minőségű fröccsöntő gépet kifejezetten ISO 7. és 8. osztályú tisztatéri környezetekhez tervezték, és mikro-folyékony chipeket, fecskendőhengereket, intravénás csatlakozókat, vérvételi csöveket és beültethető házelemeket gyárt.
A teljesen zárt, közvetlen -hajtású szorítómechanizmusnak, az olaj-mentes kötőrúdnak- és a speciális nikkel-ötvözetből készült bimetál hordónak köszönhetően az egység kiküszöböli a levegőben lévő részecskeszennyeződést és a hidraulikaolaj gőzeit. A felvételek súlyának megismételhetősége 0,15% alatti variációs együtthatót (CV) ér el, megakadályozva a villanást, a rövid felvételeket és a vékonyfalú orvosi alkatrészek méretbeli eltéréseit.
Legfontosabb specifikációk
|
Paraméter |
Egység |
Érték/tartomány (100T - 450T platform) |
|
Szorítóerő |
kN/tonna |
1,000 - 4,500 / 100 - 450 tonna |
|
Rúd-hézag (H x V) |
mm |
460 x 410 és 820 x 770 között |
|
Max. Forma nyitó löket |
mm |
350 - 780 |
|
Befecskendezési súly (PS) |
g |
45 - 850 |
|
Csavar átmérő opciók |
mm |
18, 22, 25, 30, 35, 40, 50, 60 |
|
Befecskendezési nyomás (max.) |
bár |
1,850 - 2,450 |
|
Befecskendezési sebesség |
mm/s |
200 - 500 (Szervo-Elektromos) / Akár 800 (Akkumulátor-növelés) |
|
Csavar L/D arány |
L/D |
20:1 (normál) / 22:1 (orvosi keverék) |
|
Lövéssúly Precízió |
% önéletrajz |
0,15% vagy annál kisebb |
|
Platen párhuzamosság |
mm |
0,025 vagy kisebb a teljes löket során |
|
Tisztatéri osztály standard |
ISO |
ISO Class 7 (FS 209E Class 10 000) szabványnak megfelelő kialakítás |
Főbb jellemzők
Olaj{0}}penészmentes terület:A rozsdamentes acél borítású lemezek, a zsír{0}}mentes lineáris csapágyak és a grafittal-impregnált perselyek megakadályozzák a szénhidrogén párásodást a szemcsés-ellenőrzött formazónában.
Zárt{0}}hurkú befecskendező szervohajtás:Valós idejű visszacsatolás az optikai kódolókon keresztül +/- 0.01 mm-en belül szabályozza a csavar helyzetét, és +/- 0.5 bar-on belüli nyomásátmenetet.
Orvosi csomagolás és downstream automatizálási szinkronizálás:Az integrált Euromap 63/74 és OPC UA interfészek közvetlen kommunikációt tesznek lehetővé robotos pick{2}}és-elhelyező egységekkel, lamináris áramlású burkolatokkal és automatizált látásellenőrző állomásokkal.
Pozitív-nyomású tisztatéri páraelszívó integráció:A felső -HEPA-szűrő-integrációs pontok ISO 5-ös osztályú lamináris légáramlást biztosítanak közvetlenül az öntőforma területén.
Speciális orvosi csavar- és hordószerelvények:A nitridált ötvözött acél vagy CPM{1}}9V-os szerszámacél csavarok speciális repülési profilokkal hőre{2}}érzékeny bio-gyantákat dolgoznak fel hőbomlás vagy nyírás által kiváltott polimerlánc-kopás nélkül.
Működési elv / Gépkonfiguráció
Etetés és lágyítás:Az orvosi polimer pellet egy rozsdamentes acél tömített garatból egy kerámia szalagfűtőkkel felszerelt bimetál hordóba táplálkozik. A csavarprofil meghosszabbított átmeneti zónával rendelkezik, hogy homogén olvadást biztosítson a gyanta lebomlása nélkül.
Dinamikus befecskendezés:Közvetlen-hajtású villanymotorok vagy szervo-hidraulikus akkumulátorok hajtják előre a csavart. A befecskendezési sebességet több-lépcsős profilszabályozás szabályozza, hogy megakadályozza a sugárzást és a feszültségkoncentrációt a mikro-kapuk körül.
Üreges nyomásátmenet (V/P kapcsoló):A sebességről a nyomásszabályozásra való átmenet a csavarhelyzet, a hidraulikus/elektromos jelátalakító visszacsatolása vagy a piezoelektromos{0}}formaüreg nyomásérzékelői révén történik.
Forma rögzítés és hűtés:Az iker-hengeres vagy középső-nyomógombos befogás egyenletes szorítóerőt fejt ki a nyomólap felületén. A formák hűtőcsatornáit többzónás áramlásmérők figyelik a szigorú termikus egyensúly fenntartása érdekében.
Tiszta kidobás:A nagy sebességű{0}}elektromos kilökők folyékony kenőanyagok nélkül távolítják el az alkatrészeket. Az alkatrészek egy zárt, antisztatikus, ISO 7-es osztályú szállítószalagra hullanak, amely pozitív HEPA légnyomás alatt fut.
Termék-Speciális műszaki előnyök
Precíz mikro{0}}adagolásvezérlés
A szabványos befecskendező egységek küzdenek a mikro{0}}orvosi alkatrészekkel, ahol a céllövés súlya 1 gramm alá esik. A nagy-felbontású nyomatékvezérlők és az alacsony-tehetetlenségi nyomatékú szervohajtások beépítésével a befecskendezőcsavar 0,005 cm3-ig precízen szabályozza az elmozdulás fokozatait. Ez kiküszöböli a súlyingadozásokat a több-üregű tűagyokban és a katéter elosztóiban.
Alacsony nyírás és lebomlás elleni védelem
Az orvosi-minőségű műszaki műanyagok, mint például a PEEK, PC és PMMA, érzékenyek a hődegradációra és a nagy nyírófeszültségre. A csiga geometriája alacsony kompressziós arányt (1:2,0-1:2,2) tartalmaz, kombinálva a keverőfejjel, amely minimalizálja a tartózkodási időt és az olvadékhőmérséklet-ugrásokat.
Nyomon követhető minőségi és adatellenőrzési nyomvonalak
A vezérlő architektúra minden egyes ciklushoz naplózza a kritikus befecskendezési paramétereket,{0}}beleértve a csúcsnyomást az üregben, a párna helyzetét, az adagolási időt és az olvadékhőmérséklet profilját-. Adatexportálás OPC UA-n keresztül közvetlenül a MES adatbázis-struktúrákba, hogy megfeleljen az FDA 21 CFR Part 11 elektronikus nyilvántartási követelményeinek.
Tipikus alkalmazások
Magas{0}}kavitációs pipettahegyek:32-64 üreges formák, amelyek 4,5 másodperces ciklusidő alatt futnak, kiegyensúlyozott magcsap-töltéssel.
Dialízis szűrőház:Átlátszó polikarbonát (PC) házak, amelyek nem igényelnek optikai torzítást, feszültség--repedésállóságot és szivárgás--tömör ultrahangos hegesztési varratokat.
Beültethető alkatrészek (PEEK):Magas hordóhőmérsékleten (400 fokig) öntött kis szerkezeti elemek +/- 0.008 mm-en belüli szűk mérettűréssel.
Anyagkompatibilitás
|
Gyanta típus |
Feldolgozási hőmérsékleti tartomány |
Főbb gépkövetelmény |
Orvosi végtermék |
|
Polipropilén (PP) |
190 fok - 240 fok |
Nagy sebességű, nyáladzásgátló{0}}fúvóka |
Fecskendő hordók, kupakok |
|
Polikarbonát (PC) |
280 fok - 320 fok |
Magas nyomású, bimetál hordó |
IV csatlakozók, dializátorok |
|
Ciklikus olefin kopolimer (COC/COP) |
260 fok - 300 fok |
Ultra-precíz injekciós profilalkotás |
Mikro-folyékony tányérok, küvetták |
|
KANDIKÁL |
360 fok - 410 fok |
Magas{0}}hőmérsékletű fűtőtestek, kerámia szigetelt hordó |
Ortopédiai implantátumok, sebészeti eszközök |
|
Folyékony szilikon gumi (LSR) |
10 fok - 30 fok (Cold Runner) |
Vízhűtéses hordó-, vákuumszivattyú interfész |
Tömítések, membránok, szelepek |
Hogyan válasszuk ki / Konfigurációs lehetőségek
Szorítóerő számítása
Határozza meg az alkatrész és a futórendszer teljes vetített területét (A, cm2-ben) és a szükséges üregnyomást (P, bar-ban):
Szorítóerő (tonna)=[terület (cm2) x üregnyomás (bar) x biztonsági tényező (1,15–1,25)] / 1000
Vékony-falú részek (pl. pipettahegyek): Nagy üregnyomást igényelnek (600 - 800 bar).
Vastag{0}}falú házak: alacsonyabb üregnyomást (300 - 450 bar), de hosszabb tartási időt igényelnek.
Befecskendező egység és csavar kiválasztása
Micro-Shot alkalmazások (< 1.5 g): Select 18 mm or 22 mm screw diameter to avoid long polymer residence times and thermal yellowing.
Nagy-áteresztőképességű csomagolás: válasszon 40 mm-es - 50 mm-es csavart elektromos meghajtású folyamatos lágyítással a forma kinyitása közben.
Meghajtórendszer opciók
Teljesen elektromos: A legjobb ISO 7. osztályú tisztaterekhez, alacsony zajszint (< 65 dB), maximum energy efficiency, shot repeatability <= 0.1%.
Servo-Hydraulic Clean Package: Suitable for large medical housings requiring high clamping tonnage (>350 tonna) alacsonyabb kezdeti berendezés-befektetés mellett. Teljesen zárt hidraulikatartályt és -nem kiömlő gyorscsatlakozókat tartalmaz.
Gyártás és minőségellenőrzés
Szállítás előtt minden gép szabványos gyártási lépéseken és minőségellenőrzésen esik át:
[Keretfeszültség-mentesítés és megmunkálás]
↓
[Tisztatéri lemez összeállítás és igazítás]
↓
[Lézeres interferométer párhuzamos kalibrálása]
↓
[48-Óra folyamatos szárazciklus futás]
↓
[7. osztályú részecske- és zajellenőrzés]
Lapos megmunkálási pontosság:A lemezeket több-tengelyű CNC megmunkáló központokon dolgozzák fel. A lemez párhuzamosságát teljes szorító tonnatartalom mellett lézeres mérőberendezéssel ellenőrizzük.
Hidraulikus rendszer öblítése:A szervo{0}}hidraulikus modellek átöblítésen esnek át, hogy elérjék az ISO 4406 tisztasági kódot 16/14/11 a gyári átvételi teszt előtt.
Érvényesítési protokollok (IQ/OQ/PQ támogatás):A gépeket átfogó Installation Qualification (IQ) és Operational Qualification (OQ) dokumentációs sablonokkal szállítják, leegyszerűsítve az ügyfelek helyszíni ellenőrzését az ISO 13485 szabvány szerint.
Testreszabás és OEM-támogatás
Downstream automatizálási integráció:Felsõ-bemeneti vagy oldalsó-bemeneti robotrögzítõ lemezek, vákuum-kidobó áramkörök és automatizált csõszedõk gyári beszerelése.
In-öntési címkézés (IML) és üreges érzékelő interfészek:Előre konfigurált jelcsatlakozások Kistler/Piezoelektromos üregnyomás-érzékelőkhöz, optikai látást válogató rendszerekhez és speciális formafűtő/hűtő egységekhez.
Egyedi szín- és tisztatér-elrendezési adaptációk:Egyedi elektromos szekrény pozicionálás, külső hidraulikus tápegység leválasztás, és az adott regionális elektromos előírásoknak való megfelelés (CE / UL / CSA tanúsítás).
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki ajánlatot és kereskedelmi árajánlatot kapjon, adja meg a következő paramétereket:
Részletek:3D CAD fájlok (STEP/IGES) vagy műszaki rajzok, amelyek feltüntetik az alkatrész méreteit, falvastagságát és a tervezett felületet.
Gyanta anyaga:Pontos polimer minőség (pl. Makrolon Rx1805 PC, Borealis PP) és szárítási paraméterek.
A forma specifikációi:Az üregek száma, a forma méretei (H x Sz x M), a futómű típusa (meleg futó vs. hideg futó) és kilökési löketek.
Gyártási cél:A szükséges ciklusidő és a cél éves termelési mennyiségek.
Tisztatéri környezet:ISO osztályszintű követelmény és telephelyautomatizálási követelmények.
GYIK
K: Hogyan akadályozza meg ez a gép a részecskék szennyeződését egy ISO 7. osztályú tisztatérben?
V: A gép nikkel{0}}bevonatú lemezeket, rozsdamentes acéllemez burkolatot, olaj-mentes grafit-rúdperselyeket és teljesen tömített lineáris vezetőcsapágyakat használ. A pneumatikus alkatrészek minden elszívott levegőjét a tisztatér zónából vezetik ki, eltávolítva a zsírködöt és a fémrészecskéket.
K: Milyen vezérlőparaméterek állnak rendelkezésre a tételek-a tételek közötti-konzisztencia biztosításához?
V: A fedélzeti vezérlőrendszer valós idejű, -zárt-hurkos felügyeletet biztosít a befecskendezési sebességprofilok, az ellennyomás lágyítása-, a tartási nyomásprofilok és a hordózóna hőmérséklete tekintetében. Az SPC (Statistical Process Control) diagramok minden ciklusban nyomon követik a befecskendezési időt, a csúcsnyomást és a párna helyzetét, és megjelölik a -tűrési-részeket egy automatizált selejtező kapuhoz.
K: Ez a platform képes feldolgozni a magas hőmérsékletű-bio-gyantákat, például a PEEK-et vagy a PPSU-t?
V: Igen. Az opcionális magas-hőmérsékletű kerámia fűtőszalagokkal, speciális hőelem-konfigurációkkal és nagy-kopású bimetál csavar/hordó szerelvényekkel a befecskendező egység megbízhatóan működik akár 420 fokos hordóhőmérsékleten is.
K: Tartalmazzák az IQ/OQ érvényesítési protokollokat a gépszállításban?
V: Igen. A gyári átvételi teszt (FAT) dokumentációja, a hőzónák és a befecskendező jelátalakítók kalibrációs tanúsítványai, valamint az IQ/OQ végrehajtási sablonok az orvostechnikai eszközök érvényesítési eljárásainak támogatására szolgálnak.
Népszerű tags: nagy pontosságú fröccsöntő gép orvosi alkatrészekhez, Kína nagy pontosságú fröccsöntő gép orvosi alkatrészgyártók, beszállítók, gyár számára