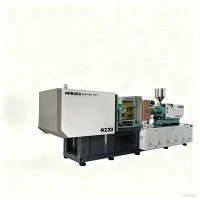
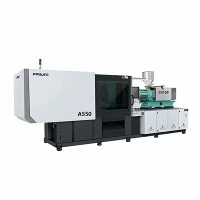
Nagy pontosságú fröccsöntő gép elektronikai alkatrészekhez
A precíziós elektronikai gyártás megismételhető lövéspontosságot, alacsony hődegradációt és minimális mechanikai vibrációt igényel. Ezt a nagy-precíziós fröccsöntő rendszert mikro-komponensekhez, finom-osztású csatlakozókhoz, reléházakhoz és vékony-falú érzékelőházakhoz tervezték. A nagy-reakciójú, zárt{7}}hurkú szervo-hidraulikus vagy teljesen-elektromos befecskendező egységet merev szorítólapokkal kombinálva a gép súlymegismételhetőséget biztosít.<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Legfontosabb specifikációk
|
Paraméter |
30 tonnás modell |
80 tonnás modell |
150 tonnás modell |
220 tonnás modell |
|
Szorítóerő |
300 kN |
800 kN |
1500 kN |
2200 kN |
|
Kötött{0}}rúd távolság (Ma x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
A lemez méretei |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Csavar átmérő opciók |
14/18/22 mm |
22/25/28 mm |
28/32/36 mm |
36/40/45 mm |
|
Elméleti lövéstérfogat |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Max. Befecskendezési nyomás |
2800 bar |
2500 bar |
2300 bar |
2100 bar |
|
Max. Befecskendezési sebesség |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Kidobó erő/löket |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Hőmérséklet szabályozás |
4 zóna (+/- 0.5 fok) |
5 zóna (+/- 0.5 fok) |
5 zóna (+/- 0.5 fok) |
6 zóna (+/- 0.5 fok) |
Főbb jellemzők
Nagy{0}}sebességű befecskendező egység: A zárt-hurkú szervovezérlés lineáris optikai kódolókkal gyors válaszidőt (15-25 ms) biztosít vékonyfalú töltési idők esetén az anyagszerkezet összeomlása nélkül.
Ultra-merev szorítókeret: A végeselem-elemzés (FEA)-optimalizált doboz- típusú nyomólapok megakadályozzák a nyomólap meghajlását szorító terhelés hatására, meghosszabbítják a penész élettartamát, és megakadályozzák a mikro-felvillanást az elválási vonalakon.
PID hordó hőmérséklet-kezelés: A szigetelt szilárdtestrelékkel felszerelt független PID hőmérsékleti zónák +/- 0.5 fokon belül tartják a hordó stabilitását, megakadályozva a lángkésleltető polimerek hőbomlását-.
Alacsony-tehetetlenségű szervomotorok: Közvetlen{0}}meghajtású szervoaktorok vezérlik a befecskendezési és lágyító funkciókat, kiküszöbölve a hidraulikus késleltetést és 40-65%-kal csökkentve az energiafogyasztást a hagyományos fix elmozdulású{3}}rendszerekhez képest.
Integrált penészvédelem: A nagy-érzékenységű, alacsony nyomású{1}}formavédelem egészen 0,05 mm-ig észleli az akadályokat, megakadályozva a kényes magcsapok és betétek sérülését a nagy-üregű szerszámokban.
Működési elv / Gépkonfiguráció
A gyártási folyamat három koordinált alrendszert integrál:Plasztifikáció, nagynyomású{0}}injektálás és párhuzamos befogás/kidobás.
Plasztifikálás és etetés: A polimer pellet beépített párátlanító szárítóból kerül a hordóba. A zárócsavar precíz nyomatékszabályozás mellett forog, megolvasztja az anyagot a nyíráson és a vezetésen keresztül, túlmelegedésre érzékeny adalékok nélkül.
Inerciális{0}}ingyenes befecskendezés: Egy dinamikus szervohajtás előremozdítja a csavart, hogy megolvadt gyantát fecskendezzen a formaüregbe. A lineáris jeladók által felügyelt helyzet-visszacsatolás (0,001 mm-es felbontás) szabályozza a V/P (Velocity to Pressure) átkapcsolási pontot, hogy kiküszöbölje a süllyedésnyomokat és a belső feszültséget.
Tartás, hűtés és kilökődés: A zárt{0}}hurkú jelátalakítók figyelik az üreg nyomását a tartási fázis alatt. Ha megszilárdul, a billenő- vagy hidraulikus rögzítőmechanizmus kiold, és a szervo-meghajtású kilökőcsapok felszabadítják az alkatrészeket egy integrált csákány-és-elhelyező robotra.
Termék-Speciális műszaki előnyök
Mikro-lövés-ismételhetőség: A visszaáramlást gátló-visszacsapó szelep megakadályozza az olvadék visszaáramlását a nagy-nyomású befecskendezés során, így 0,5 gramm alatti lövéstömeg esetén +/- 0.15%-os lövés-
Korrózió- és kopásállóság: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, hézag < 0,02 mm), hogy ellenálljon a koptató üveg-szálerősítésű gyantának (30-50% GF) és a korrozív halogénmentes égésgátlóknak.
Szinkronizált hidraulikus/elektromos mozgás: Az öntőforma nyitása közbeni párhuzamos kilökőmozgás 0,8-1,5 másodperccel lecsökkenti a szárítási ciklus idejét lövésenként, növelve a napi hozamot nagy volumenű futásoknál.
Tipikus alkalmazások
Csatlakozás-a-lap és FPC csatlakozókhoz
Követelmények: 0,15 mm-es vékony falvastagság, +/- 0.01 mm alatti tűréshatár, nulla villogás a tű érintkező furatainál.
Gyanták: LCP (folyékony kristályos polimer), PA9T.
Autóipari érzékelőházak és reléalapok
Követelmények: Nagy méretstabilitás széles hőmérséklet-tartományban (-40-150 fok), szűk behelyezési erőtűrések, gáztömör tömítőfelületek.
Gyanták: PBT 30% GF, PPS 40% GF, PA66.
Mikro-kapcsolók és hordható eszközmodulok
Követelmények: Rendkívül kis súlyok (0,1-2,0 g), szűk belső fogaskerekes profiltűrések, villanásmentes felület a mechanikus mozgáshoz.
Gyanták: POM (acetál), PC, PEEK.
Anyagkompatibilitás
High-Temperature Resins (LCP, PEEK, PPS) --->Magas-hőmérsékletű fűtés (420 fokig) és bimetál hordó
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Volfrámkarbid bevonatú csavaros szerelvény
Corrosive / Flame-Retardant Resins (FR-ABS)--->Passzivált nem{0}}visszacsapó szelep és nitridált acél
Liquid Crystal Polymer (LCP): Gyors befecskendezési sebességet és szűk hőmérsékleti ablakokat igényel (330-380 fok). A speciális visszacsapó szelepek megakadályozzák a nyáladzást és a hődegradációt.
Polibutilén-tereftalát (PBT) és poliamidok (PA66 / PA46): Nagyon érzékeny a nedvességre és a hőtörténetre; alacsony{0}}nyírású csavarprofilokkal dolgozzák fel.
Polipropilén (PP) és polikarbonát (PC): Pontos tartási nyomásszabályozást igényel, hogy megakadályozza az érzékelőlencsék zsugorodását, vetemedését vagy optikai torzulását.
Hogyan válasszuk ki / Konfigurációs lehetőségek
Szorítóerő számítása
Határozza meg az alkatrészek és a futószalagok vetített területét (A, cm²-ben), majd szorozza meg az anyagnyomás-igénnyel (Preq, bar):
Szorítóerő (kN)=(A x Preq) / 100
LCP / vékony{0}}falú csatlakozók: Preq kb.. 750 - 1000 bar
Általános elektronika (PC/ABS): Preq kb. . 450 - 600 bar
Injekciós egység kiválasztása
Olyan csavarátmérőt válasszon, amely a ciklusonkénti maximális lövéskapacitás 20%-a és 80%-a között működik, hogy elkerülje a henger túlzott tartózkodási idejét.
|
Konfigurációs csomag |
Ideális alkalmazás |
Mellékelt Hardver |
|
Vékony{0}}falú elektronika |
Finom-menetű csatlakozók, SIM-kártyatartók |
Nagy sebességű{0}}akkumulátor, LCP csavar, kerámia fűtőtestek |
|
Csiszoló/optikai |
Sensor housings with >30% GF, optikai lencsék |
Bimetál henger (HV1000), optikai{1}}minőségű szervovezérlés |
|
Tisztatéri csomag |
Orvosi/félvezető{0}}elektronika |
Kötegelő-rúd-kevesebb/tiszta helyiség festék, HEPA ventilátorszűrő, rozsdamentes lemezek |
Gyártás és minőségellenőrzés
Megmunkálási pontosság: A vázszerkezeteket és a lemezeket 5-tengelyes CNC megmunkáló központokon dolgozzák meg, szabályozott klímakörnyezetben, hogy a geometriai párhuzamosságot 0,02 mm/m-en belül tartsák.
Lézeres interferométer igazítás: A lemez beállítását, a kötőrúd{0}}párhuzamát és a csavarok koncentrikusságát a Renishaw lézeres interferométerrel kalibrálják az összeszerelés előtt.
Gyári átvételi teszt (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67), valamint a szárítási ciklus sebességét.
Testreszabás és OEM-támogatás
Speciális csavar- és hordógeometriák: Egyedi L/D arányok (20:1-től 24:1-ig) hőre keményedő, LSR-hez (folyékony szilikon gumihoz) vagy töltött műszaki műanyagokhoz szabva.
Automatizálás és perifériaintegráció: Szabványos Euromap 63 / SPI / Euromap 73 interfészek pick{2}}és-elhelyező robotokhoz, szállítószalag-rendszerekhez és formahőmérséklet-szabályozókhoz.
Több-összetevő/betétléc-módosítások: Függőleges befogó konfigurációk vagy másodlagos vízszintes/függőleges fröccsöntő egységek ólomkeretek és betétek öntéséhez.
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki árajánlatot és gépméret-ajánlatot kapjon, kérjük, adja meg:
Alkatrészgeometria / 3D CAD-fájl (STEP/IGES): Beleértve a falvastagság változásait és a kritikus mérettűréseket.
Gyanta specifikáció: Polimer minőség, üvegszál százalékos arány, égésgátlási osztály (pl. UL94-V0).
Penész részletek: Üregszám, teljes lövéstömeg (beleértve a futórendszert), a nyomólap elrendezése és a forma külső méretei.
Tervszerű termelés: Kívánt ciklusidő és havi mennyiségi mutatók.
GYIK
K: Milyen pozíciópontosságot ér el a befecskendező egység?
V: A befecskendezési tengelyen található lineáris kódolók +/- 0.001 mm pontosságú pozícióvisszajelzést adnak, lehetővé téve a dinamikus V/P átkapcsolási konzisztenciát a löketpozíció +/- 0.01 mm-en belül.
K: Hogyan kezeli a gép a magas hőmérsékletű{0}}gyantákat, például az LCP-t vagy a PEEK-et?
V: A hordó magas hőmérsékletű,{0}}kerámia fűtőszalagokat használ, amelyek 420 fokot képesek elérni, kombinálva az 5-zónás PID-vezérléssel. A visszacsapó szelep kialakítása megakadályozza a nyáladzást magas technológiai hőmérsékleten.
K: Milyen karbantartási intervallumok szükségesek a bimetál csavarhoz és hengerhez?
V: Folyamatos működés mellett 30%-os üvegszál-erősítésű PBT-vel, a bimetál hordók 18 000-24 000 üzemóráig tartanak üzemi tűréshatárt, mielőtt ellenőrzést vagy cserét igényelnének.
K: Exportálhatja-e a vezérlőrendszer a folyamatadatokat a minőségbiztosítási nyomon követhetőség érdekében?
V: Igen. A vezérlő támogatja az Industry 4.0 protokollokat (Euromap 77 / OPC UA), hogy a befecskendezési nyomásgörbéket, ciklusidőket, hőmérsékleti profilokat és riasztási előzményeket közvetlenül a MES szoftverbe naplózza.
Népszerű tags: nagy pontosságú fröccsöntő gép elektronikai alkatrészekhez, Kína nagy pontosságú fröccsöntő gép elektronikai alkatrészek gyártóihoz, beszállítóihoz, gyárához