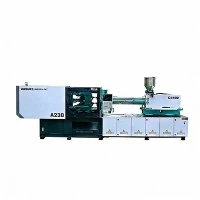
500 tonnás fröccsöntő gép
Az 500 tonnás szervo-hidraulikus fröccsöntőgépet közepes- és-nagy szerkezeti alkatrészekhez tervezték, amelyek nagy befogási stabilitást, következetes falvastagság-szabályozást{4}} és gyors ciklusidőket igényelnek. Az optimalizált 5-pontos dupla-kapcsos szorítórendszerrel és egy zárt-hurkú szervo-hidraulikus hajtással készült gép az energiahatékonyság és a nagy teherbírású szerkezeti merevség között egyensúlyoz.
Az autóipari belső és külső kárpitokat, nehéz műanyag ládákat, készülékeket és ipari folyadékszerelvényeket gyártó ipari fröccsöntők számára készült. Dinamikus nyomásreakcióval és precíz helyzetszabályozással működik, csökkenti az alkatrésztorzulást, a belső feszültséget és a villogást a nagy-tömegű fröccsöntési műveletek során.
Legfontosabb specifikációk
|
Specifikáció kategória |
Metrikus egység |
Műszaki érték / Standard opció |
|
Szorítóerő |
kN/tonna |
5000 kN / 500 US tonna |
|
A kötőrudak közötti távolság (H x V) |
mm |
810 x 810 |
|
Nyomólap méretei (H x V) |
mm |
1180 x 1180 |
|
Max. Napfény |
mm |
1660 |
|
Nyitási ütés |
mm |
830 |
|
Formavastagság (min. . - max.) |
mm |
300 - 830 |
|
Ejector Stroke |
mm |
220 |
|
Kidobó erő |
kN |
140 |
|
Csavar átmérő opciók |
mm |
75 / 80 / 85 |
|
Elméleti befecskendezési térfogat |
cm3 |
1590 / 1809 / 2042 |
|
Lövés súlya (PS) |
g |
1447 / 1646 / 1858 |
|
Befecskendezési nyomás |
MPa |
205 / 180 / 160 |
|
Befecskendezési sebesség (PS) |
g/s |
380 - 480 |
|
Csavar L/D arány |
L/D |
22:1 (normál) / 24:1 (magas keverék) |
|
Rendszernyomás |
MPa |
17.5 |
|
Szervo motor teljesítmény |
kW |
55 + 37 (Kettős szervóhajtási opciók állnak rendelkezésre) |
|
Fűtési teljesítmény |
kW |
32 |
|
A gép méretei (H x Sz x Ma) |
m |
8.8 x 2.1 x 2.4 |
|
A gép össztömege |
Tonna |
kb. 24.5 |
Főbb jellemzők
Abszolút kódoló szervo rendszer:A közvetlen hajtású állandó mágneses szervomotor belső fogaskerekes szivattyúval 40 ms alatti reakciósebességet biztosít, kiküszöbölve a bypass hidraulikus fojtást, és 30-60%-kal csökkenti az energiafogyasztást a fix lökettérfogatú rendszerekhez képest.
Merev doboz{0}}Struktúralapok:A végeselem-elemzés (FEA) által tervezett gömbölyű öntöttvas lapok minimalizálják a középpont elhajlását nagy tonnatartalom mellett, megőrizve a formák párhuzamosságát és meghosszabbítva a szerszám élettartamát.
Lineáris vezetősín befecskendezési mechanizmus:A precíziós, lineáris mozgású sínek által vezérelt kettős-befecskendező hengerek megőrzik a koncentrikusságot a nagy-sebességű lágyítás során, megakadályozva a csavarok megbillentését és a hordó kopását.
Automatikus-kenőrendszer:A programozható központi kenés közvetlenül a kapcsolócsapokra és perselyekre osztja el a zsírt, amelyet nyomásérzékelők figyelnek, hogy megakadályozzák az idő előtti mechanikai kopást.
Ipari vezérlő mikroszekundumos mintavétellel:Több{0}}CPU vezérlőplatform, amely támogatja az EUROMAP 63/74 robot interfészt, valós idejű nyomásgörbéket, befecskendezési sebességprofilokat és SPC folyamatfigyelő paramétereket jelenít meg.
Működési elv / Gépkonfiguráció
A gép négy különálló fázison keresztül működik, amelyet valós idejű-zárt{1}}hurkú visszacsatolás vezérel:
Rögzítési és reteszelési fázis:A nagy{0}}nyomatékú hidraulikus motor meghajtja az 5-pontos billenőmechanizmust, és alacsony nyomáson gyorsan mozgatja a nyomatékot. Amint a biztonsági zónák szabaddá válnak, a nagynyomású szorítás 5000 kN-ig terjed, egyenletesen megfeszítve a kovácsolt kötőrudakat.
Plasztifikációs és injektálási fázis:A szilárd polimer granulátum a garatból a fűtött hordóba kerül. A forgó csiga megolvasztja és homogenizálja a gyantát. A kettős befecskendező hengerek hajtják előre a csavart, és szabályozott nyomásprofilokkal (205 MPa-ig) nyomják az olvadt műanyagot a formaüregbe.
Nyomástartási és hűtési fázis:A tartási nyomás a több-lépcsős beállításoknak megfelelően tartva kompenzálja a térfogati zsugorodást az alkatrész megszilárdulásakor. A független PID fűtési zónák szoros termikus határokat tartanak fenn az összes hordószakaszban.
Forma nyitási és kilökési fázis:A mozgó lap simán visszahúzódik az arányos hidraulikus lassítási görbék segítségével. Az integrált hidraulikus kilökőlap előrehaladva működteti a kiütőcsapokat, leejti vagy bemutatja az alkatrészeket a robotautomatizáláshoz.
Termék-Speciális műszaki előnyök
Elhajlási ellenállás csúcsűrtartalom alatt:A nehéz-metszetű gömbgrafitos öntöttvas lapok a teljes 500- tonnás reteszelőerő alatt 0,08 mm-nél kisebbre korlátozzák az elhajlást az aktív nyomólapfelületeken, megakadályozva a mag eltolódását a mélyüreges formázás során.
Ismételhető befecskendezési súlypontosság:A mikroszekundumos-mintavételezésű digitális nyomásérzékelők nagy-reakciójú visszacsapó szeleppel kombinálva +/-0,25%-os lövéssúly-konzisztenciát garantálnak, drasztikusan csökkentve a kritikus méretű alkatrészek selejtezési arányát.
A hidraulikafolyadék élettartama:A zárt{0}}hurkú szervokör alacsonyabb hőelvezetése 45 °C alatt tartja az olajhőmérsékletet folyamatos működés mellett, megakadályozva a tömítés leromlását, csökkentve az olaj oxidációját és a hűtővíz igényét.
Nyakkendő{0}}Rúd feszültség egyenletessége:A nagy-szilárdságú, 40Cr acél kötőrudak felületkeményítése-nagyfrekvenciás-edzés révén történik, és kemény krómozással készülnek. Az automatizált ultrahangos tesztelés nulla belső feszültségkoncentrációt biztosít a menetgyökerek mentén.
Tipikus alkalmazások
Autóipari külső és szerkezeti alkatrészek:Lökhárítótartók, kerékív-betétek, ajtópanelek és{0}}burkolat alatti csatlakozódobozok, amelyek szerkezeti merevséget és nagy ütésállóságot igényelnek.
Logisztikai és anyagmozgató konténerek:Nagy teherbírású, egymásra rakható-ládák, alkatrésztálcák és ipari tárolórekeszek bordázott mintázattal.
Háztartási gépek és fogyasztási cikkek:Mosógép külső kádak, légkondicionáló fő keretek, porszívó házak és TV hátlapok.
Ipari cső- és folyadékszerelvények:Nagy-átmérőjű PVC/PP nyomócső csatlakozók, szelepházak és vízelvezető alkatrészek, amelyek erős maghúzási rutinokat igényelnek.
Anyagkompatibilitás
A lágyító egység a hőre lágyuló gyanták széles skáláját támogatja:
Szabványos csavar (A-típus / B-típus):PP-hez, PE-hez, PS-hez és ABS-hez optimalizálva, kiegyensúlyozott nyíró- és lágyító áteresztőképességgel.
Korrózióálló{0}}bimetál csavar és henger:Korrozív vagy halogénezett gyanták, például merev PVC, égésgátló ABS vagy CPVC{0}}megmunkálására tervezték.
Kopásálló-kerámia-bevonatú egység:Legfeljebb 45% üvegszálat (PA66+GF45) vagy ásványi töltőanyagot tartalmazó csiszolóanyagokhoz készült, hosszú gyártási ciklusokon keresztül megőrzi a repülési geometriát.
Hogyan válasszuk ki / Konfigurációs lehetőségek
Csavarválasztási irányelvek
A típusú csavar (kis átmérőjű - 75 mm): Maximalizálja a befecskendezési nyomást (205 MPa-ig). Vékony-falú tervezett alkatrészekhez, PC/ABS keverékekhez vagy hosszú áramlási-hosszarányú alkatrészekhez ajánlott.
B típusú csavar (normál - 80 mm): Kiegyensúlyozott nyomás és lövési teljesítmény (1646 g PS). Alkalmas általános ipari alkatrészekhez, autókárpitokhoz és háztartási gépekhez.
C típusú csavar (nagy átmérő - 85 mm): Maximalizálja a lövés súlyát (akár 1858 g PS). A legalkalmasabb vastag -falú poliolefin alkatrészekhez (PP/HDPE ládák, vödrök), ahol alacsony az áramlási ellenállás.
Gépopciók és kiegészítő interfészek
Maghúzó rendszerek: 2- vagy 4-körös hidraulikus maghúzási szekvenciák, amelyeket arányos szelepek hajtanak meg összetett formákhoz.
Kidobó párhuzamos mozgás: Egyidejű kilökődés a formanyitás során, hogy lövésenként 1,5-3,0 másodperccel csökkentse a teljes ciklusidőt.
Szigetelőköpeny-csomag: A hordó kerámia szigetelőburkolatok csökkentik a hősugárzási veszteségeket, és akár 15%-ot takarítanak meg a fűtősáv elektromos fogyasztásában.
Levegőfúvó szelepek: Kettős programozható légfúvó szelepek a rugalmas alkatrészek kifújásához a magfelektől vagy a formakioldás elősegítéséhez.
Automatizálási szabvány EUROMAP 67: Plug-and-play interfész 3-tengelyes vagy 5-tengelyes szervo robotokhoz az automatizált alkatrész-kiszedéshez és elhelyezéshez.
Gyártás és minőségellenőrzés
Minden gép szigorú tesztelési eljárásokon megy keresztül az ISO 9001 minőségirányítási szabványoknak megfelelően a gyári kiadás előtt:
Nyersanyag integritás:A kötőrudak tuskói és öntvényei a megmunkálás előtt ultrahangos hibaérzékelésen és hőkezelésen{0}}menő normalizálási naplókon mennek keresztül.
Megmunkálási pontosság:A lapok feldolgozása nagy-precíziós padló-típusú CNC-fúrómarókon történik. Az összekötő-rúd furatának párhuzamossága 0,05 mm-en belül marad az átlós tengelyeken.
Lézeres interferométer beállítás:A gépágyak és a lineáris mozgásvezetők lézeres interferometriával vannak beállítva, hogy biztosítsák a lineáris ismételhetőséget és a zéró lapcsavarodást.
72 órás folyamatos állóképességi futás:Minden gép elvégzi a 72-órás száraz ciklusú gyári átvételi tesztet, teljes nyomásciklust és dinamikus hőmérséklet-ellenőrzést végez a hidraulikus tömítés integritásának és a szervó stabilitásának ellenőrzése érdekében.
Testreszabás és OEM-támogatás
Testre szabott mérnöki adaptációkat biztosítunk az adott szerszámgeometriákhoz és gyártósorokhoz:
Kiterjesztett penészes napfény és löket:Egyedi kerethosszabbítások és hosszabb kötőrudak a mély-húzóformákhoz, a melegcsatornás kötegekhez vagy a mag-nehéz szerszámokhoz.
Speciális hordó/csavar geometriák:Speciális keverőfejek, zárócsavarok és szellőztető profilok, amelyeket speciális mesterkeverék-diszpergáláshoz vagy újrahasznosított őrlési keverékekhez terveztek.
Egyedi feszültségtranszformátor csomagok:Gyárilag-telepített tápegység globális ipari hálózatokhoz (például 208V/220V 3-fázisú 60Hz Észak-Amerikában, 415V 50Hz az Egyesült Királyságban/Ausztráliában vagy 380V 50Hz Európában).
Színséma és márkajelzés:Vállalati festékillesztő és privát{0}}címkegépek burkolatai OEM-forgalmazók vagy szerződéses gyártási műveletek számára.
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki árajánlatot és gépméretezési jelentést kapjon, kérjük, küldje el az alábbi projektadatokat:
Alkatrész információ:Alkatrész rajz/STEP fájl, céllövés súlya (gramm vagy uncia), minimális és maximális falvastagság.
Gyanta típusa és minősége:Polimer márka, olvadékfolyási index (MFI), sűrűség és töltőanyag-tartalom (például üvegszál %-a).
Forma geometriája:A forma méretei (szélesség x magasság x vastagság), össztömeg, üregek száma és forró futózónák.
Tervszerű termelés:Előnyben részesített ciklusidő és a szükséges napi kimeneti mennyiség.
Webhelykövetelmények:Helyi üzemi feszültség (V/Hz), gyári környezeti hőmérséklet és elérhető segédautomatika (robotok, hűtők).
GYIK
K: Mi a jellemző energiamegtakarítás a hagyományos hidraulikus gépekhez képest?
V: Az állandó mágneses szervomotor az energiafogyasztást közvetlenül a kimeneti igényekhez igazítja. A hűtési fázisok alatt a motor fordulatszáma nulla közelébe esik, ami 30-60%-os energiamegtakarítást eredményez a hagyományos fix lökettérfogatú szivattyús gépekhez képest.
K: Milyen kötőrúd{0}}hézag szükséges a formámhoz?
V: Ezen a gépen 810 mm x 810 mm szabad hely van a kötőrudak között. A legalább egy irányban 800 mm-nél kisebb külső méretű formák közvetlenül felülről vagy oldalról is betölthetők.
K: Hogyan válasszak egy 80 mm-es és egy 85 mm-es csavart?
V: Válassza a 80 mm-es csavart, ha a gyanta nagy befecskendezési nyomást (például PC vagy PA66+GF) vagy vékony falú részeket igényel. Válassza a 85 mm-es csavart, ha alacsony -viszkozitású anyagokat (például PP-t vagy PE-t) önt, és a nagy részek kitöltéséhez maximális lökettérfogatot (1858 g-ig) igényel.
K: Ez a gép megfelel a CE biztonsági szabványoknak?
V: Igen. Az európai exportkonfigurációk közé tartoznak a két-áramkörű elektromos biztonsági reteszelők, a mechanikus biztonsági kapuk, az EN 201 biztonsági előírásoknak megfelelő hidraulikus biztonsági szelepek és a teljesen zárt kezelői védelem.
K: Milyen karbantartást igényel a hidraulikaolaj?
V: Mivel a szervorendszer alacsonyabb hőmérsékleten működik, mint a szabványos gépek, az olaj oxidációja minimális. Javasoljuk, hogy 3000 üzemóránként cserélje ki a hidraulikaolajszűrőket, és évente végezzen olajmintavételt a viszkozitás és a részecskeszint ellenőrzése érdekében.
Népszerű tags: 500 tonnás fröccsöntő gép, Kína 500 tonnás fröccsöntő gép gyártók, beszállítók, gyár