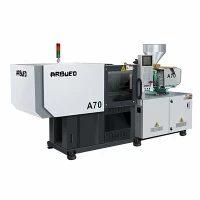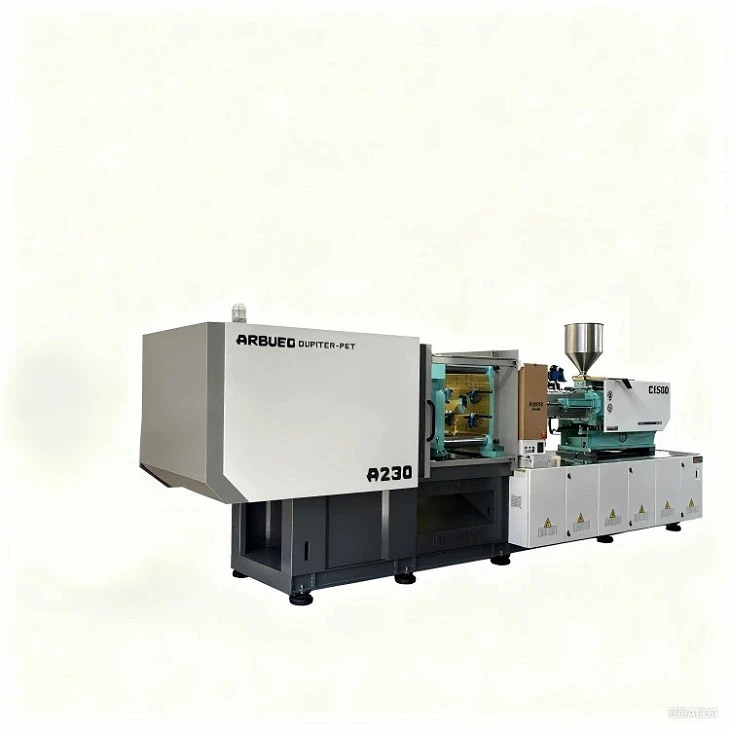


Szervo-Hidraulikus fröccsöntő gép
A szervo-hidraulikus fröccsöntőgép egyesíti a hagyományos rendszerek nyers szorító erejét és hidraulikus tartósságát az állandó-mágneses váltóáramú szervohajtások precíz, -energiahatékony dinamikus reakciójával. A merev, öt-pontos belső szorítókarra épülő gép 40-70%-kal csökkenti az energiafogyasztást a fix-kiszorításos szivattyúrendszerekhez képest, miközben megtartja a pozíció ismételhetőségét +/- 0.05 mm-en belül.
A közepes és -nagy volumenű műanyaggyártáshoz tervezett rendszer az autóiparban, a csomagolásban, az elektromos és fogyasztási cikkek iparában, a rendszer kezeli a gyantafeldolgozást az áru hőre lágyuló műanyagoktól (PP, PE, PS) a töltött műszaki polimerekig (PA66+30%GF, PC/ABS, PBT).
A motor fordulatszámának folyamatos, közvetlenül a rendszernyomás- és áramlási követelményekhez igazításával az olaj hőmérséklete a működés során stabil marad. Ez minimálisra csökkenti a hidraulikafolyadék termikus lebomlását, meghosszabbítja a tömítés élettartamát, és biztosítja a lökés-tömeg egyenletességét a hosszabb gyártási folyamatok során.
Legfontosabb specifikációk
Az alábbi táblázat felvázolja a szabványos gépkonfigurációk műszaki paramétereit a reprezentatív mennyiségi osztályokban.
|
Specifikáció |
Egység |
90 tonna |
160 tonna |
260 tonna |
480 tonna |
|
Szorítóerő |
kN (tonf) |
900 (90) |
1600 (160) |
2600 (260) |
4800 (480) |
|
Kapcsolja be a rendszert |
- |
5 pontos iker kapcsoló |
5 pontos iker kapcsoló |
5 pontos iker kapcsoló |
5 pontos iker kapcsoló |
|
Kötő{0}}rúd hézag (H x V) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
810 x 800 |
|
Formalap méretei (H x V) |
mm |
530 x 530 |
680 x 680 |
860 x 860 |
1180 x 1170 |
|
Max / Minimális formamagasság |
mm |
380 / 150 |
500 / 180 |
620 / 220 |
800 / 320 |
|
Szorítólöket |
mm |
320 |
430 |
540 |
780 |
|
Kidobó ütés / erő |
mm / kN |
100 / 33 |
130 / 45 |
160 / 67 |
220 / 120 |
|
Csavar átmérő opciók (A / B / C) |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
70 / 75 / 80 |
|
L/D arány (B csavar) |
L/D |
21.5:1 |
22:1 |
22.4:1 |
23.1:1 |
|
Elméleti lövéstérfogat (B csavar) |
cm³ |
153 |
286 |
570 |
1546 |
|
Lövéssúly (PS - B csavar) |
g |
139 |
260 |
519 |
1407 |
|
Befecskendezési nyomás (B csavar) |
bár |
1850 |
1780 |
1862 |
1720 |
|
Befecskendezési sebesség (B csavar) |
cm³/s |
105 |
145 |
228 |
420 |
|
Csavar sebessége (max.) |
fordulat |
220 |
200 |
185 |
150 |
|
Rendszernyomás |
bár |
160 |
160 |
160 |
160 |
|
Szervoszivattyú motor teljesítménye |
kW |
11 |
15 |
22 |
45 |
|
Fűtési teljesítmény |
kW |
6.5 |
9.8 |
16.5 |
29.5 |
|
Hidraulika olajtartály űrtartalom |
L |
160 |
230 |
380 |
720 |
|
Száraz tömeg |
Metrikus tonna |
3.2 |
5.2 |
8.8 |
19.5 |
Főbb jellemzők
Dinamikus szervo hajtásrendszer:Az állandó mágneses váltakozóáramú szervomotor belső fogaskerék-szivattyúval kombinálva 50 ms alatti válaszidőt biztosít nullától a maximális teljesítményig. A motor leáll a hűtési fázisok alatt, csökkentve a környezeti zajt (< 72 dB) and overall electrical loads.
Merev lemezszerkezet:A végeselem-elemzés (FEA) segítségével optimalizált, dobozos- típusú nyomólemez-kialakítások csökkentik a középső elhajlást a maximális szorító tonnatartalom mellett. Ez biztosítja a szorítónyomás egyenletes eloszlását a formafelületeken, megakadályozva a felvillanást és meghosszabbítva a szerszám élettartamát.
Zárt{0}}hurok PID-szabályozás:A valós idejű érzékelő visszacsatolása figyeli a rendszer nyomását, a csavarok elmozdulását és a henger hőzónáit, fenntartva a folyamat megismételhetőségét szűk működési ablakokon belül.
Nehéz-Duty-rudak:A kemény-krómozott, nagy-szilárdságú acél kötő-rudak hengerelt menettel ellenállnak az igénybevételnek, és megőrzik a párhuzamos beállítást a hosszabb gyártási ciklusok során.
Ipari vezérlő:Dedikált több{0}}CPU mikroprocesszoros interfész 12- hüvelykes színes érintőképernyővel, több-nyelv támogatással, valós idejű grafikus folyamatkövetéssel, SPC adatgyűjtéssel és USB/Ethernet kimeneti portokkal.
Műszaki előnyök
Energiahatékonyság és hőstabilitás
A hagyományos hidraulikus fröccsöntőgépek fix{0}}lökettérfogatú aszinkronmotorokat használnak, amelyek folyamatosan maximális fordulatszámon működnek, és a nyomáscsökkentő szelepeken keresztül visszavezetik a fel nem használt, túlnyomásos olajat a tartályba. Ez a gyakorlat a felesleges mechanikai energiát hulladékhővé alakítja, és nagy hűtőberendezésekre van szükség a hidraulikafolyadék hűtéséhez.
Traditional System: [Induction Motor (Fixed RPM)] --> [Fixed Pump] --> [Bypass Valve (Heat Loss)] -->[Hidraulikus tartály]
Servo System: [Servo Driver + Control Signal] --> [PM Servo Motor (Variable RPM)] -->[Belső sebességváltó szivattyú]
Szervo{0}}hidraulikus hajtásunk dinamikusan modulálja a motor forgását (0–2500 ford./perc), hogy megfeleljen a valós idejű áramlási és nyomásigényeknek.
A hűtési fázis megtakarítása: A szivattyú motorja nulla fordulatszámra süllyed, miközben az alkatrész lehűl a forma belsejében, minimális alapjárati áramot vesz fel.
Csökkentett olajhűtési igény: A hidraulikafolyadékba történő alacsonyabb hőenergia-átadás folyamatos terhelés mellett 40 és 50 fok között tartja az olaj hőmérsékletét, kiküszöbölve a magas hűtővíz-fogyasztást és lassítva a folyadék oxidációját.
Mechanikai pontosság és szerkezeti merevség
Nagy-linearitású jelátalakítók: Az érintésmentes magnetostrikciós lineáris helyzetérzékelők-szubmilliméteres felbontással figyelik a szerszám zárását, a szorítóerőt, a befecskendezési löketet és a kilökő helyzetét.
Nyomólap elhajlás elleni védelem: A mozgó lapokat alacsony-súrlódású, edzett acél vezetőpapucsok támogatják a gép váza mentén, nem pedig kizárólag a kötőrudakon lógnak, és megakadályozzák az egyenetlen penészkopást és a középső megereszkedést.
Kiegyensúlyozott befecskendező henger elrendezés: A kettős{0}}húzású hidraulikus befecskendező hengerek egyenletesen egyensúlyozzák ki az axiális tolóerőt a csavar középvonalán, megakadályozva ezzel a dőlést és a henger kopását.
Tipikus alkalmazások
Autóipar:Belső kárpitkapcsok, ajtókilincs-házak, HVAC csatornaegységek, biztosítékdobozok és műszerfal szerkezeti konzolok.
Csomagolás:Vastag-falsapkák, menetzárak, tárolóedényfedelek, ládák és szerkezeti szállítóvödrök.
Fogyasztási cikkek és elektronikai cikkek:Elektromos szerszámok burkolatai, készülékburkolatok, TV-keretek, akkumulátortokok és csatlakozódobozok.
Építési termékek:PVC/PPR csőszerelvények, fali lemezburkolatok, csőcsatlakozók és vízelvezető alkatrészek házai.
Ipari alkatrészek:Kábelkötegelők, görgős kerekek, szállítószalag alkatrészek és szivattyú járókerekek.
Anyagkompatibilitás
A feldolgozási teljesítmény a csavargeometriától és a fűtőzóna-konfigurációtól függ, amelyet bizonyos polimer jellemzőkre terveztek:
Szabványos nitridált csavarok:Alkalmas nem-koptató hatású poliolefinekhez (PP, PE, PS, ABS, HIPS, SAN).
Bimetall hordó- és csavarkészletek:Üvegszál-erősítésű polimerek (PA6/66 + 30% GF, PBT + 20% GF) feldolgozásakor szükséges, hogy ellenálljon a kopásálló mechanikai kopásnak.
Korrózióálló{0}}csomagok:Hőérzékeny halogénezett polimerekhez (PVC, PVDF) készült króm-vagy nikkel-ötvözetű csavarok, amelyek az olvadékfeldolgozás során korrozív savgőzöket fejlesztenek.
Konfigurációs lehetőségek és kiválasztási útmutató
A helyes gépkonfiguráció meghatározásához tekintse át a kulcsfontosságú alkatrészparamétereket az alapspecifikációkhoz képest:
A szükséges szorítóerő kiszámítása:
Szorítóerő (tonna)=[Az alkatrészek és a futószalagok teljes kivetített területe (cm²) x üregnyomás (bar)] / 1000
Általános irányelv: A vékony{0}}falú csomagoláshoz 0.6 - 0.8 tonna/cm² szükséges; az általános ipari alkatrészekhez 0.3 - 0.5 tonna/cm² szükséges.
Lövés kapacitás mérete:
Gondoskodjon arról, hogy a teljes lövéstömeg (alkatrész plusz futórendszer) a gép maximális névleges elméleti lövőkapacitásának 20%-a és 80%-a közé essen.
Méretezési szabály: 20% alatti hőbomlás kockázata a hosszú gyanta tartózkodási idő miatt; több mint 80% veszélyezteti az olvadék homogenitását és a folyamat stabilitását.
Csavar opció kiválasztása:
A-Csavar: Nagy nyomás, kisebb térfogat. Ideális vékony falú{2}} alkatrészekhez (PC, PA).
B-Csavar: Kiegyensúlyozott szabványos kialakítás. Általános célú öntéshez (PP, ABS, PS) ajánlott.
C-Csavar: Nagy lökettérfogat, csökkentett nyomás. Puha árugyantákhoz és vastag -falú alkatrészekhez optimalizálva.
Gyártás és minőségellenőrzés
Minden gép szabványos gyártási és minőségellenőrzési protokollon megy keresztül a szállítás előtt:
[Raw Material Inspection] --> [CNC Machining & Platen FEA] -->[Összeszerelés és hidraulikavezeték öblítése]
|
[Szállítmány]<-- [48-Hour Dry Run & Full Load Testing] <-- [Electrical & Pressure Testing]
Megmunkálási pontosság:A lapos rögzítési felületek, a kötőrúd{0}}furatai és a gépalapok egyetlen összeállításban vannak megmunkálva nagy vízszintes CNC megmunkálóközpontokon, így biztosítva a négyszögletességet és a párhuzamosságot.
Hidraulikus rendszer öblítése:A hidraulikus elosztók többlépcsős ultrahangos{0}}tisztításon esnek át. Az olajvezetékeket szub-mikron szűrőberendezéseken átöblítik, hogy megfeleljenek az ISO 4406 tisztasági szabványoknak (Cél: 2011. 16. 14.) a gyári lefolyás előtt.
Tesztelési protokoll:
Statikus nyomás tesztelése: A hidraulikus rendszereket 125%-os maximális üzemi nyomáson (200 bar) tartják 4 órán keresztül, hogy ellenőrizzék a szivárgást és a szelep sértetlenségét.
Dinamikus terhelési lefolyás: Minden gép 48-órás folyamatos száraz-ciklus-tesztet hajt végre teljes szorítóerő mellett, hogy ellenőrizze az érzékelő kalibrációját, a hőstabilitást és a sima mozgási profilok váltását.
Testreszabás és kiegészítő integráció
Maghúzó rendszerek:Bővíthető kettős vagy négyszeres hidraulikus magos -húzóáramkörök, amelyeket arányos szelepek hajtanak meg mozgó oldalirányú-hatású összetett formákhoz.
Integrált Hot Runner vezérlők:Beépített-több-zónás hőmérséklet-szabályozó modulok, amelyeket közvetlenül a fő vezérlőfelületen keresztül kezelnek.
Automatizálási felület:Szabványos Euromap 67 / SPI 50-tűs robotinterfészek oldalsó-bemeneti és felső belépési alkatrészkereső rendszerekhez.
Speciális injekciós egységek:
Hidraulikus motor-tartozékok lecsavarása menetes kupakokhoz és csőszerelvényekhez.
Akkumulátor-támogatott nagy-sebességű befecskendezőrendszerek vékony-falú csomagolási alkalmazásokhoz.
Az árajánlatokhoz műszaki információk szükségesek
Ha pontos műszaki ajánlatot és gépspecifikációt szeretne kapni, adja meg a következő adatokat:
Alkatrész specifikációk:Alkatrész méretei, 3D CAD-fájlok (.STEP/.IGS), vetített felület és falvastagság-tartomány.
A gyanta részletei:Specifikus polimer minőség, gyártói adatlap, sűrűség (g/cm³) és zsugorodási arány százalék.
Forma elrendezés:Az üregek száma, a futószalag teljes tömege, a forma méretei (hosszúság x szélesség x magasság), a forma tömege és a maghúzási követelmények.
Gyártási követelmények:A kívánt ciklusidő, az éves célmennyiség és a tápegység szabványai (pl. 480V 60Hz 3-fázisú / 380V 50Hz 3-fázis).
GYIK
K: Miben hasonlít egy szervo-hidraulikus rendszer egy teljesen-elektromos fröccsöntő géphez?
V: Minden-elektromos gép nagyobb tengelyirányú ismételhetőséget (+/- 0.01 mm vs A szervo-hidraulikus rendszerek azonban nagyobb szorítóerőt biztosítanak 400 tonna felett, nagyobb terhelési tartósságot és 30–50%-kal alacsonyabb kezdeti beruházási ráfordítást biztosítanak, miközben az összes-elektromos kialakítás energiamegtakarításának legnagyobb részét biztosítják.
K: Milyen tápellátási követelmények szükségesek a tengerentúli telepítéshez?
V: A gépeket a gyártás során a helyi ipari áramhálózatokhoz konfigurálják. A szabványos konfigurációk közé tartozik a 380V/50Hz/3-fázis az európai és az ázsiai piacok számára, valamint a 460V-480V/60Hz/3-fázis az észak-amerikai létesítmények számára. Igény szerint leléptető vagy leválasztó transzformátorok beépíthetők a főszekrénybe.
K: Milyen karbantartási ütemterv szükséges a hidraulikaolajhoz és a szűréshez?
V: Az első hidraulikaolaj cseréje az első 500 üzemóra után javasolt. Normál üzemi körülmények között, 50 fok alatti stabil olajhőmérséklet mellett, az ezt követő olajcsere intervallumok 4000-5000 üzemóránként vannak. A visszatérő olajszűrőket 2000 óránként kell cserélni.
K: Milyen pótalkatrészeket tartalmaznak a nemzetközi szállítmányokhoz?
V: A szabványos szállítmányozási készletek hordófűtő szalagokat, hőelemeket, hidraulikus henger tömítőkészleteket, nagynyomású{0}}tömlőszerelvényeket és tartalék lineáris helyzetjeladót tartalmaznak.
Népszerű tags: szervo hidraulikus fröccsöntő gép, kínai szervo hidraulikus fröccsöntő gép gyártói, beszállítói, gyárai