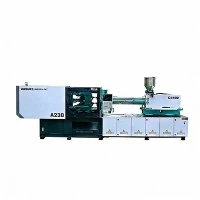
Szervó fröccsöntő gép autóalkatrészekhez
Ez a szervo-meghajtású hidraulikus fröccsöntő rendszer nagy-precíziós belső, külső és motorháztető alatti autóalkatrészeket gyárt. A 100-3300 metrikus tonnás szorítóerőkön keresztül működő gép egy zárt-hurkú Phase/Innovance szervohajtási rendszert és egy Keba-vezérlőt integrál a hidraulikus nyomás és az áramlás valós időben történő szabályozására.
Kezeli a műszaki gyantákat,-beleértve a PA6/PA66-ot akár 40%-os üvegszál erősítéssel, ABS-t, PC/ABS keverékeket és PP-t-, miközben ±0,1%-on belüli súlypontosságot ér el az ismételt lövések-tömegével. A csökkentett hidraulikus válaszidő (40 ms-on belül) segít fenntartani a szűk mérettűréseket a vékony-falú burkolatok, a szerkezeti konzolok és a több{10}}üreges gépjármű-kötőelemek esetében, így 30-70%-kal csökkenti az energiafogyasztást a rögzített lökettérfogatú szivattyúrendszerekhez képest.
Legfontosabb specifikációk
|
Specifikációs paraméter |
Érték/metrikus tartomány |
|
Szorítóerő |
1000 kN – 33 000 kN (100 – 3300 tonna) |
|
Lövés súlya (PS) |
120 g – 18,500 g |
|
Csavar átmérő tartomány |
30 mm – 140 mm (A/B/C csavaros opciók) |
|
Csavar L/D arány |
20:1 – 24:1 (Bimetál opció elérhető) |
|
Befecskendezési nyomás |
1400 bar – 2400 bar |
|
Injekciós válaszidő |
40 ms vagy annál kisebb |
|
Rendszernyomás |
16,0 MPa / 17,5 MPa |
|
Vezérlőrendszer |
Keba i2000 / i3000 érintőképernyős vezérlő |
|
Szervo rendszer |
Fázis / Innovance állandó mágneses szervomotor |
|
Hidraulikus szelep hardver |
Yuken / Bosch Rexroth arányos szelepek |
|
Nyomólap méretei (H x V) |
Egyedi befogási tonnánként (EUROMAP szabvány) |
|
Rúd-hézag (H x V) |
Megfelel a szabványos autóipari formaméreteknek |
|
Max. Hidraulikus maghúzók |
2-6 fokozatú programozható vezérlés |
Főbb jellemzők
Zárt{0}}hurkú szervodinamika:A szervomotor fordulatszáma a szükséges nyomás- és áramlási görbékkel arányosan igazodik. A motor fordulatszáma a hűtési fázisok alatt nulla közelébe esik, csökkentve az olajhőmérséklet emelkedését és a hűtővíz-igényt.
Merev lemezgeometria:Végeselem-elemzés (FEA){0}}Az optimalizált lemezszerkezetek minimálisra csökkentik az elhajlást teljes szorítóerő mellett, így biztosítják a kiegyensúlyozott elválasztóvonal-nyomást és csökkentik a villanást a széles autópaneleken.
Bimetall hordó és csavar összeállítás:A keményfém-ötvözetbevonatú repülési felületek ellenállnak a nagy-százalékos üvegszálas töltőanyagok (PA66+GF) kopásos kopásának és az égésgátlók okozta kémiai lebomlásnak.
Független Core Pull Logic:A több-körös hidraulikus maghúzás lehetővé teszi az összetett oldalirányú csúsztatási szekvenciák, a szögemelők és a lecsavarozó mechanizmusok egyidejű működését, nyomásesés nélkül.
Valós idejű-befecskendezési görbe figyelése:A nagy-felbontású optikai kódolók és lineáris jelátalakítók ezredmásodperces időközönként nyomon követik a csavar helyzetét, az ellennyomást és a befecskendezési sebességet, hogy elkerüljék a rövid lövések és a szerkezeti süllyedések.
Gép konfigurációja
Rendszerintegrációs folyamat: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programozható maglehúzók és kilökőretesz
Elsődleges alrendszerek:
Befecskendező egység: kettős{0}}hengeres hidraulikus befecskendező mechanizmus hajtja a kiegyensúlyozott tolóerő-beállítás érdekében. PID hőmérséklet-szabályozást használ 4-8 hordós fűtési zónában (a kerámia fűtőtestek szabványos).
Rögzítési mechanizmus: 5-pontos dupla-kapcsolókar, edzett acél perselyekkel és automatikus központi zsírkenéssel. Nagy befogási merevséget és gyors száradási ciklusidőket biztosít.
Hidraulikus tápegység: két- vagy több{0}szivattyús szervobeállítás, belső fogaskerekes szivattyúk és állandó-mágneses motorok párosítása. 55 fok alatt tartja a hidraulikaolaj hőmérsékletét kiegészítő olajhűtő nélkül.
Vezérlési architektúra: Keba ipari interfész integrált Euromap 67 (vagy Euromap 73) robotkommunikációs protokollal, valós idejű diagnosztikai naplókkal, SPC minőségfigyeléssel és memóriatárral 200+ szerszámkészletekhez.
Termék-Speciális műszaki előnyök
Konzisztens lövés---pontosság:A szervo-szabályozott nyomásreakció megőrzi a lágyulási konzisztenciát. Az ismételhetőségi vizsgálatok azt mutatják, hogy a térfogati eltérés ±0,1% alatti a folyamatos 24-órás ciklusok során, megakadályozva a villanás- és süllyedésnyomokat a hosszú áramlású autókárpit-alkatrészeken.
Alacsonyabb hőterhelés a hidraulikus alkatrészeken:Az üzemi olaj stabil hőmérsékleten (40-50 fok) marad, megőrzi az olaj viszkozitását, meghosszabbítja a hidraulikus tömítés élettartamát és csökkenti a tömítés deformációját. A szelep reakciója a hét minden napján, 24 órás gyártási műszakban állandó marad.
Integrált mag{0}}lehúzási és feloldási szekvenciák:A szekvenáló programok a belső kapcsok, HVAC csatornaházak és ajtókilincs-csúszkák bonyolult formamag-húzását kezelik anélkül, hogy extra külső hidraulikus tápegységre lenne szükség.
Meghosszabbított hordó élettartam töltött polimereknél:A PTA (Plasma Transferred Arc) bimetál rétegek megvédik a hordó belső falait az üvegszál-eróziótól akár 45%-os rostkoncentrációig is, fenntartva a stabil képlékenyítő nyomatékot és a hőleadást.
Tipikus alkalmazások
BELSŐ RÉSZEK:Műszerfalak, ajtókilincs-előlapok, szellőző zsaluk, kesztyűtartó reteszek.
KÜLSŐ ALKATRÉSZEK:Lökhárító díszlécek, hátsó lámpaházak, kerékjárati burkolatok, oszlopburkolatok (A/B/C).
A-A-KAPCSOLÓ ALATT (PTH):Motorburkolat sapkák, biztosítékdobozok, szívócsatorna kapcsok, fékfolyadék tartályok.
Belső díszítés és ház:Magas vizuális felületkezelési követelmények; süllyedésnyomok, hegesztési vonalak vagy vetemedés nélkül dolgozzák fel.
Külső világítás és szerkezeti modulok:Mély{0}}húzású házak, amelyek precíz több-magos csúszkahúzást és tiszta elválasztott felületeket igényelnek.
A-burkolat-szerkezeti elemei alatt:Üveg{0}}erősítésű gyanták, amelyeket szigorú ellennyomás-szabályozással dolgoztak fel, hogy megakadályozzák a szálak lebomlását a plasztikázás során.
Anyagkompatibilitás
PA6 / PA66 (10-40% GF)|Hőmérséklet:260 fok – 310 fok Bimetall kopásvédelmet igényel; a precíz ellennyomás szabályozás megőrzi az üvegszál hosszát.
PC + ABS keverékek|Hőmérséklet:240 fok – 280 fok Egyenletes fűtési zóna szabályozást és alacsony nyírófeszültséget igényel a feszültségrepedés elkerülése érdekében.
PP (ásványi anyagokkal töltött/TPO)|Hőmérséklet:190 fok – 240 fok alacsony viszkozitású anyag; dinamikus hidraulikus reakciót igényel, hogy elkerülje a felvillanást nagy befecskendezési sebességeknél.
ABS / PMMA|Hőmérséklet:200 fok – 250 fok Magas vizuális tisztaság/felületi követelmény; pontos tartási-nyomásprofilokat igényel a süllyedés elkerülése érdekében.
POM (acetál)|Hőmérséklet:180 fok – 215 fok Keskeny feldolgozási ablak; a hordó pontos hőmérséklet-szabályozása megakadályozza a hődegradációt.
Hogyan válasszuk ki / Konfigurációs lehetőségek
A gép szorítóerejét és befecskendezési kapacitását igazítsa a forma- és gyantakövetelményekhez:
Szorítóerő számítása Vetített felület (cm²) × Anyagszorító tényező (0,3 – 0,8 tonna/cm²)=Minimális szorítóerő (tonna)
A befecskendezési kapacitás ellenőrzése Számítsa ki az öntőforma lövéstömegét (g) a hordó söpört térfogatával (g) szemben. A söréttömegnek a teljes befecskendezési kapacitás 20%-a és 80%-a közé kell esnie.
Maglehúzás és kidobás kiértékelése Válasszon szabványos egy-áramkörű vagy több-áramkörű maghúzási szekvenciákat a szerszámmechanika alapján.
Plasztikációs Kohászat Választási Szabványos nitridált csavar (töltetlen gyanták) vs. bimetál csavar/hordó (üvegszál-tartalom > 15%).
Választható konfigurációk:
Egyedi L/D arányú csavarok: Alacsony{0}}nyírású csavargeometriák PC-hez/ABS-hez vagy nagy-keverőcsavarok mesterkeveréshez.
Szekvenciális szelepkapuzás: Beépített hidraulikus/pneumatikus szekvenciavezérlő egységek melegcsatornás formákhoz (12 zónáig).
Akkumulátor-Segített befecskendezés: Nagy-sebességű befecskendezési konfigurációk (akár 400 mm/s) vékony-falú autós csatlakozókhoz és optikai lencsékhez.
Euromap 67 / 73 interfész: Plug{2}}and-csatlakozások 3-tengelyes felső bemenetű szervo robotokhoz vagy 6 tengelyes csuklós robotkarokhoz.
Gyártás és minőségellenőrzés
Szerkezeti megmunkálás:A gépi nyomólapok, billenőkarok és keretek 5 tengelyes CNC megmunkáló központokon vannak megmunkálva, így biztosítva a párhuzamos szorítófelületeket 0,05 mm-es tűréshatáron belül.
Ultrahangos hibaészlelés:A kötőrudak ultrahangos, roncsolásmentes -vizsgálaton (NDT) mennek keresztül, hogy megakadályozzák a kifáradás miatti repedéseket folyamatos ciklikus igénybevétel esetén.
Hidraulikus rendszer tesztelése:A hidraulikus elosztóblokkok a végső összeszerelés előtt nagy{0}}nyomású öblítésen és részecskeanalízisen mennek keresztül (ISO 4406 tisztasági szabvány).
Teljes-terhelési tesztelés:Minden gép egy 72-órás folyamatos száraz-futási ciklust hajt végre nagynyomású tartási tesztek mellett a hidraulikus tömítés sértetlenségének és termikus stabilitásának ellenőrzésére a kiszállítás előtt.
Testreszabás és OEM-támogatás
Lemeznagyítás és rögzítő-rúd hézag:Az egyéni kötőrúd{0}}méretek nagy autóipari formákhoz vagy oldalsó{1}}mag-elszívórendszerekhez illeszkednek.
Speciális injekciós egységek:Kettős-szín/több{1}}komponensű fröccsöntött utólagos felszerelés (ferde, függőleges vagy párhuzamos tájolás) a több-anyagú belső kárpitozáshoz.
Integrált automatizálási cellaintegráció:Személyre szabott-vége-karszerszám (EOAT) vezérlés, szállítószalag-reteszelés és automatizált kapu-vágóállomások a gyári elrendezési specifikációk szerint.
Speciális hordófűtés:Infravörös vagy szigetelt kerámia szalagfűtők, amelyeket magas hőmérsékletű műszaki műanyagokhoz (pl. PEEK, PEI){0}} terveztek.
Mit kell adnia a vevőknek az árajánlatért
Ha pontos mérnöki ajánlatot és kereskedelmi árajánlatot szeretne kapni, ossza meg a következő műszaki részleteket:
Autóalkatrész rajz / 3D CAD:.STEP, .IGS vagy .X_T fájlok, amelyek jelzik az alkatrész méreteit, falvastagságát és tömegét.
Gyanta specifikáció:Műanyag minőség (pl. PA66 + 30% GF, PC/ABS), sűrűség és nedvességszárítási paraméterek.
Forma méretei és elrendezése:A forma alapmérete (H x Sz x M), teljes tömeg, futómű típusa (meleg futó vs. hideg futó) és a kapuk száma.
A maghúzási követelmények:A hidraulikus maghúzások száma, a henger lökethossza és a csúszka működtetési sorrendje.
Cél ciklusidő és gyártási mennyiség:Szükséges alkatrészek-per-óránként és automatizálási beállítások (robotfelszedő-és-hely, csőszedő, automata szállítószalag).
GYIK
K: Miben hasonlít egy szervo-hidraulikus gép egy teljesen{0}}elektromos gépkocsihoz?
V: A szervo hidraulikus gépek nagyobb szorítóerőt (akár 3,300+ tonnát) és költséghatékony-teljesítményt biztosítanak a hidraulikus maghúzást igénylő, közepes---nagy autóalkatrészekhez. Az összes-elektromos gép nagyobb energiahatékonyságot és pontosságot kínál a 400 tonna alatti kis---közepes alkatrészekhez, de magasabb kezdeti berendezés-befektetéssel jár.
K: Milyen szorítóerőre van általában szükség az autók belső ajtópaneljéhez?
V: Az autóipari ajtópanelek általában 1000 és 1800 tonna közötti szorítóerőt igényelnek, az alkatrész méretétől, falvastagságától és az anyagáramlás hosszától függően.
K: Hogyan csökkenti a szervorendszer a gyári energiaköltségeket?
V: A hagyományos rögzített{0}}lökettérfogatú szivattyúk állandó sebességgel működnek, visszaöntik a fel nem használt hidraulikaolajat a tartályba, és hulladékhőt termelnek. A szervomotor valós időben állítja be a fordulatszámát az aktív hidraulikus igények alapján, minimális energiát fogyasztva a nyomástartási és hűtési fázisokban.
K: A Keba vezérlő kompatibilis a MES és az Industry 4.0 rendszerekkel?
V: Igen. A Keba vezérlők támogatják az OPC-UA, az Euromap 63 és az Euromap 77 kommunikációs protokollokat. Lehetővé teszik a valós idejű paraméterfigyelést, az adatexportálást és a közvetlen integrációt a gyári -végrehajtási rendszerekkel (MES).
K: Milyen maghúzó-támogatás van beépítve az összetett autóipari szerszámokhoz?
V: A szabványos konfigurációk szoftveres opciókat tartalmaznak a két-lépcsős maglehúzáshoz. A bővíthető hidraulikus elosztó modulok akár 6 független maghúzó áramkört is támogathatnak programozható helyzet-, nyomás- és sebességbeállításokkal.
Népszerű tags: szervo fröccsöntő gép autóalkatrészekhez, Kína szervo fröccsöntő gép autóalkatrész-gyártók, beszállítók, gyár számára