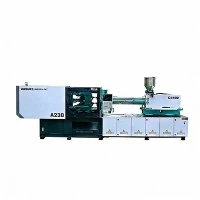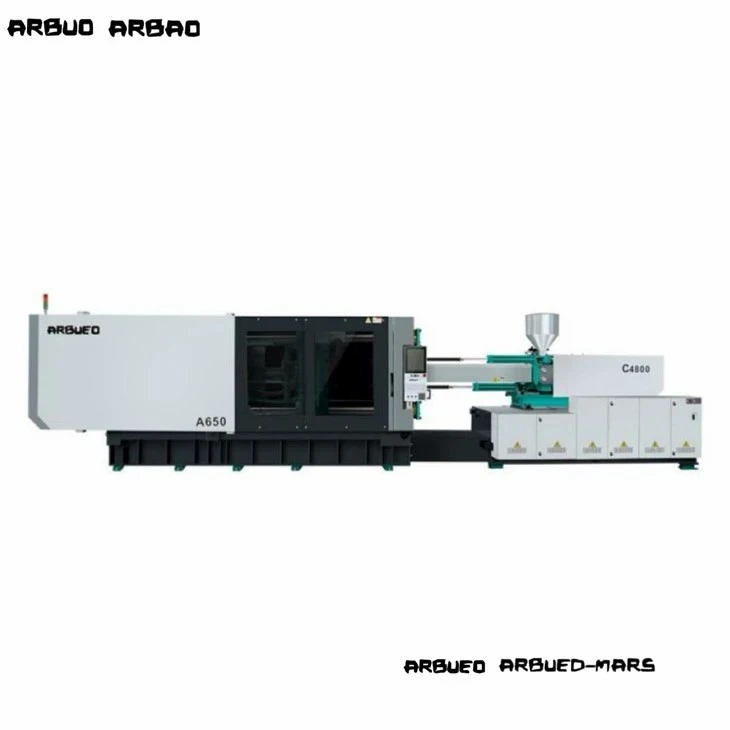


Szervó fröccsöntő gép nagy ciklusú gyártáshoz
A nagy-ciklusú fröccsöntés külön termikus és mechanikai igénybevételeket hoz a gépalkatrészekre. A szabványos hidraulikus prések gyakran tapasztalják a folyadék túlmelegedését, a nyomólap elhajlását és a hidraulikus válaszkésést, ha 2,0 másodperc alatti száraz ciklussebességre kényszerítik őket.
Ez a szervo-hidraulikus platform nagy-érzékenységű AC szervohajtásokat használ belső fogaskerék-szivattyúkkal, optimalizált szorítókinematikával és akkumulátor-rásegített befecskendezéssel. A folyamatos ciklussebességet 1,8-3,5 másodpercig tartja fenn termikus hidraulikus meghibásodás nélkül. A több-üreges öntőformákhoz tervezett gép nagy-mennyiségű üzemben csökkenti az egységgyártási költségeket, miközben 30-60%-kal csökkenti az energiafogyasztást a hagyományos fix elmozdulású hidraulikus rendszerekhez képest.
Legfontosabb specifikációk
Az alábbi értékek a magas{0}}ciklusú termékpaletta szabványos gyártási konfigurációit tükrözik.
|
Specifikáció |
Egység |
Specifikációs tartomány / érték |
|
Szorítóerő |
kN / US tonna |
1,000 - 6,500 kN (112 - 730 US tonna) |
|
Kötő{0}}rúd hézag (H x V) |
mm |
410 x 410 és 920 x 920 között |
|
Nyomólap méretei (H x V) |
mm |
610 x 610 és 1380 x 1380 között |
|
Kidobási ütés / erő |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Csavar átmérő opciók |
mm |
28-90 (A/B/C csavararányok kaphatók) |
|
Befecskendezési L/D arány |
L/D |
20:1 - 24:1 (Alkalmazástól-függő) |
|
Max. Befecskendezési sebesség |
mm/s |
300 - 800 (Akkumulátor-segített) |
|
Befecskendezési nyomás |
bár |
1,600 - 2,400 |
|
Száraz ciklusidő (Euromap 6) |
mp |
1.4 - 2.8 |
|
Rendszernyomás |
bár |
17,5 MPa (175 bar) |
|
Szivattyú meghajtó rendszer |
Írja be |
Phase/Innovance szervomotor + Sumitomo/Eckerle hajtóműszivattyú |
|
Vezérlőrendszer |
Vezérlő |
Austria KEBA Érintőképernyő / Techmation |
Főbb jellemzők
Akkumulátor-Assisted Injection Unit:A nitrogénakkumulátorok magas áramlási csúcssebességet biztosítanak a töltési szakaszban, így akár 800 mm/s befecskendezési sebességet tesznek lehetővé vékony{1}}falú részeken a fő hidraulikus szivattyúk túlterhelése nélkül.
Öt-pont dupla-befogó kinematika:A számítógépen-optimalizált kapcsológeometria gyors nyomólapmozgást tesz lehetővé nyitás és zárás közben, és nagy erőkifejtésre vált, amikor a forma hozzáér.
Kettős{0}}hengeres kiegyensúlyozott befecskendező szerkezet:A két párhuzamos befecskendezőhenger fenntartja a tengelyirányú beállítást a nagy{0}}nyomású befecskendezés során, megakadályozva a csavar elhajlását és a henger egyenetlen kopását.
Zárt{0}}hurkú szervorendszer:A szervomotorok nagy-felbontású forgó jeladói a befogási, befecskendezési és kilökési tengelyeken lévő lineáris átalakítókkal együtt működnek, hogy a pozíció ismételhetőségét +/- 0.1 mm-en belül tartsák.
Független hidraulikus áramkör vezérlés:Külön szelepblokkok a befogáshoz, lágyításhoz és mag{0}}húzófunkciókhoz lehetővé teszik a gép egyidejű mozgását, csökkentve ezzel a teljes ciklusidőt.
Gép konfigurációja
Rendszerarchitektúra
Az AC szervo meghajtó rendszer hajtja meg a belső fogaskerék-szivattyút.
A nyomás az arányos szelepblokkon keresztül három fő alrendszerbe áramlik:
Rögzítő egység: 5 pontos billenőkapcsoló, végeselem-elemző (FEA) dobozlap, lineáris vezetősínek.
Befecskendező egység: kettős párhuzamos henger, bi{0}}fém csavar és henger, szervo elektromos lágyító motor (opcionális).
Akkumulátorállomás: Nagy{0}}sebességű töltésnövelés akár 800 mm/s-ig.
Részletes alrendszerek
Rögzítési szerkezet: A lemezeket gömbgrafitos vassal (QT500-7) öntik, és végeselem-analízissel (FEA) elemzik, hogy minimálisra csökkentsék az elhajlást teljes tonnatartalom mellett. A billenőcsapok önkenő-grafittal impregnált bronzperselyeken futnak, kiküszöbölve a folyamatos zsírszennyeződést a formafelületeken.
Befecskendező és lágyító egység: A csavarprofil nagymértékben-keverhető, gátolt-típusú kialakítást használ az olvadék homogenitásának megőrzése érdekében nagy lágyítási sebesség mellett. A nitridált vagy bi-fémes hordók (PTA ötvözet béléssel) kezelik a koptató adalékokat, például az üvegszálat vagy a kalcium-karbonátot.
Hidraulikus és hajtóegység: AC szinkron szervomotor hajt meg egy belső fogaskerék-szivattyút. A motor fordulatszáma dinamikusan lecsökken közel -nullára a hűtési és tartózkodási fázisok során, csökkentve az olajhőmérsékletet és akár 40%-kal csökkentve a hűtővíz-igényt.
Termék-Speciális műszaki előnyök
Hőstabilitás folyamatos gyors ciklusok alatt
A nagy-ciklusú alkalmazásokban a szelepek meghibásodásának és a pozíciósodródásnak az elsődleges oka a folyadék nyírás miatti olajlebomlása. Ez a rendszer túlméretezett olajhűtőket használ, kombinálva a fő elosztócsonkon belüli célzott olajáramlási útvonalakkal. A hidraulikaolaj hőmérséklete 40 és 48 fok között stabil marad 24 órás folyamatos üzemelés közben is 45 fokos környezeti hőmérsékleten.
Alacsony-elhajlású lap merevsége
A szabványos tányérok nagy szorítóerő hatására meghajlanak, ami a vékony{0}}falú tartály szélein felvillanást okoz, és idő előtt elkopnak a szerszámmag tüskék. A doboz-keret kialakítása a szorítóerőt közvetlenül a forma közepén koncentrálja, így a lemez párhuzamosságát 0,08 mm-en belül tartja a teljes löket során, ami meghosszabbítja a szerszám karbantartási időközét.
Energiafogyasztási profilok
Az alábbiakban a mért energiafogyasztás összehasonlítása látható egy 4,2 másodperces ciklus során, 4 üreges élelmiszer-tartályok előállításával:
|
Power Stage |
Fix -kiszorításos szivattyúprés |
High{0}}Cycle Servo Press |
Energiacsökkentés |
|
Befogás / Lecsavarás |
18,5 kW |
6,2 kW |
66.4% |
|
Injekció/tartás |
24,0 kW |
14,8 kW |
38.3% |
|
Plasztifikálás |
15,0 kW |
11,2 kW |
25.3% |
|
Hűtés / Üresjárat |
12,0 kW |
0,4 kW |
96.6% |
|
Átlagos összkereslet |
17,37 kW/h |
8,15 kW/h |
53.0% |
Tipikus alkalmazások
Csomagolás és vékony{0}}falú konténerek:Eldobható edények, italzárók, vödrök és csuklós kupakok, amelyek 0,4 mm-es töltőfalvastagságot és nagy több-üreges kimenetet igényelnek.
Orvosi fogyóeszközök:Fecskendőcső, Petri-csészék, vérvételi csövek és pipettahegyek, amelyeket az ISO 7. vagy 8. osztályú tisztatér-korlátozások szerint alakítottak ki, amelyek alacsony-kigázosító hidraulikafolyadékot és olaj{3}}mentes kötőrúd{4}}lehetőséget igényelnek.
Elektromos és műszaki alkatrészek:Precíziós csatlakozóházak, sorkapcsok és elektronikus házak, ahol a szűk mérettűréseket (+/- 0.02 mm) be kell tartani a nagy tételszámokon.
Anyagkompatibilitás
A befecskendező egység a hőre lágyuló polimerek széles skáláját támogatja, ha az alkalmazásnak megfelelő{0}}csavarprofilokkal van felszerelve:
|
Gyanta család |
Fokozatú kompatibilitás |
Speciális csavarkonfiguráció szükséges |
|
PP / PE |
Magas MFI (20 - 100 g/10 perc) |
Normál magas{0}}keverési profil; gyors-visszacsapó szelep. |
|
PS / ABS |
Általános célú / nagy hatású |
Nagy{0}}sebességű zárócsavar, amely megakadályozza a hődegradációt. |
|
KEDVENC |
Csomagolás és előformák |
Megnövelt L/D arány (24:1), nagy-nyomatékú meghajtás, speciális repülési profil. |
|
PC / PMMA |
Optikai és precíziós fokozatok |
Edzett bi{0}}fém hordó, szélesebb repülési emelkedés, alacsony-nyomású csavar. |
|
PA66 / PBT (+GF) |
Töltött műszaki gyanták |
Teljesen edzett PTA{0}}hegesztett bi-fém csavar és hordó egység. |
Konfigurációs lehetőségek és kiválasztási útmutató
Lépésenkénti--kiválasztási munkafolyamat
1. lépés: Számítsa ki a szorítóerőt
Űrtartalom=Vetített terület (cm²) x üregek x befecskendezési tényező
(Tényező: 0.3 - 0.5 kN/cm² PE/PP esetén; 0.6 - 0.8 kN/cm² PC esetén)
2. lépés: Párosítsa össze az injekciós egységet és a lágyítási arányt
Lövéstérfogat a maximális hordókapacitás=30%-a és 70%-a között
Befecskendezési sebesség > Feltöltési idő követelményei (<0.5s)
3. lépés: Válassza az Opcionális magas{1}}ciklusmodulokat
Szervo elektromos körplasztikázás
Hidraulikus akkumulátor feltöltési-segítő
Légfúvó szelepek / Maghúzók
Ajánlott konfigurációs modulok
Szabványos vékony{0}}falú modul: nitrogénakkumulátor + meghosszabbított L/D bi-fémes csavar + levegőkidobó szelepek + KEBA i3000 vezérlő.
Tisztatéri orvosi modul: nikkel-bevonatú lemezek + nem-szemcsés hidraulikaolaj + zárt-hurkú levegőkidobás + szervo-elektromos lágyítómotor (eltávolítja a hidraulikaolajat a formaterület közelében).
Műszaki műanyag modul: nagy-kopású PTA bi-fém hordó + kerámia fűtőszalagok + nagy-nyomású befecskendező egység 2400 bar-ig.
Gyártás és minőségellenőrzés
A gépek az ISO 9001 minőségirányítási folyamatok szerint épülnek fel strukturált gyártási lépéseken keresztül:
Kerethegesztés és feszültségoldás:A gépalapok nehéz -méretű szerkezeti acélból készülnek, és hőkezelésen mennek keresztül, hogy a megmunkálás előtt enyhítsék a belső feszültségeket, megakadályozva ezzel a keret elhajlását a hosszú{1}} működés során.
Precíziós megmunkálás:A lemezeket és a szorítókereteket több-tengelyű CNC portálközpontokon dolgozzák meg egyetlen összeállításban, hogy fenntartsák a kritikus furattűréseket és a rögzítési felület síkságát.
Hidraulikus rendszer öblítése:Minden elosztóblokkon és hidraulikus vezetéken nagy sebességű-öblítést hajtanak végre az ISO 4406 tisztasági szabványok szerint (osztály 16/14/11) a szelep beszerelése előtt, csökkentve az alkatrészek korai kopását.
Betöltés és futtatás{0}}Tesztelés közben:Minden gépen legalább 72-órás folyamatos üzemelés-teszten megy keresztül teljes hidraulikus nyomás mellett, beleértve az elektromos panelek hőképes szkennelését és a nagynyomású szivárgás ellenőrzését.
Testreszabás és OEM-támogatás
A gépek egyedi gyári automatizálási beállításokhoz és szerszámozási követelményekhez szabhatók:
Egyedi csavar- és hordókohászat:Speciális ötvözetek és bevonatok korrozív (PVC/PVDF) vagy erősen koptató (akár 50% üvegszál{1}}anyagtartalom) feldolgozásához.
Automatizálási integrációs lehetőségek:Az Euromap 67 vagy Euromap 73 interfészek oldalsó-bevezető robotokhoz, felső-bemeneti csigákhoz és csomagolósorokhoz.
Hidraulikus maghúzó tágulás:Konfigurálható szelepsorok akár 4 fokozatú maghúzási és lecsavarási folyamatokhoz, amelyeket közvetlenül a fő érintőképernyős felületről vezérelhetünk.
Egyedi feszültség opciók:220 V, 380 V, 415 V, 460 V vagy 480 V (3 fázisú, 50/60 Hz) feszültségre konfigurált elektromos szekrények a regionális üzem specifikációi szerint.
Árajánlathoz műszaki információ szükséges
Ahhoz, hogy pontos műszaki árajánlatot és gépméretezési jelentést kapjon, kérjük, adja meg a következő projektadatokat:
Alkatrész információ:Alkatrészrajz/3D lépésfájl, anyagminőség (MFI/MFR, ha elérhető), falvastagság-méretek és cél alkatrészsúly.
A forma specifikációi:A forma méretei (szélesség x magasság x vastagság), súly, üregek száma és a forrócsatornás rendszer részletei.
Termelési cél:Szükséges ciklusidő, napi kimeneti mennyiség vagy szükséges automatizálás/robotika integráció.
Üzemi elektromos és közműkörnyezet:Rendelkezésre álló elsődleges tápfeszültség/frekvencia és hűtővíz-ellátás paraméterei.
GYIK
K: Milyen száraz ciklusidőket ér el ez a magas{0}}ciklusú gép?
V: A bilincs űrtartalmától és a lökethossztól függően a száraz ciklusidők 1,4 másodperc között mozognak az 1000 kN-os modelleknél és 2,8 másodpercben a 6500 kN-os modelleknél (az Euromap 6 szabvány szerint számítva).
K: Miben hasonlít egy szervo-hidraulikus rendszer egy teljesen{0}}elektromos présgéphez a nagy-ciklusú alkalmazásokhoz?
V: Valamennyi-elektromos présgép nagy pontosságot és alacsonyabb zajszintet kínál, de lényegesen magasabb beruházási költséget és magasabb javítási költséget jelent a golyóscsavarok extrém folyamatos terhelés mellett. A nagy-ciklusú szervo-hidraulikus gépek az összes-elektromos prés energiahatékonyságának és pontosságának 90-95%-át biztosítják alacsonyabb kezdeti felszerelési költség mellett és alacsonyabb hosszú távú mechanikai karbantartási költségek mellett.
K: Feldolgozhat-e ez a gép olyan biológiailag lebomló gyantákat, mint a PLA?
V: Igen. A PLA vagy PHA feldolgozásához kis-nyíró csavarprofilra és pontos hengerhőmérséklet-zónára van szükség a polimer lebomlásának megakadályozása érdekében. A műszaki vizsgálat során adja meg a PLA követelményeit, hogy biztosítsa a megfelelő csavarprofil felszerelését.
K: Milyen interfész szabványok vannak biztosítva a robotkapcsolathoz?
V: A gépek alapkivitelben Euromap 67 robotinterfésszel rendelkeznek. Kérésre Euromap 73 vagy egyedi SPI interfészek is felszerelhetők.
K: Mi a normál garancia és a pótalkatrészek elérhetősége?
V: Az alapellátás 12-hónapos teljes gépgaranciát, valamint 24 hónapos szerkezeti garanciát tartalmaz a lemezekre és a kötőrudakra. A cserehidraulikus alkatrészek, szelepek és elektromos alkatrészek nemzetközileg elérhető márkákat (pl. Rexroth, Yuken, Schneider, KEBA) használnak a helyi beszerzési lehetőségekhez.
Népszerű tags: szervo fröccsöntő gép nagy ciklusú gyártáshoz, kínai szervo fröccsöntő gép nagy ciklusú gyártáshoz gyártók, beszállítók, gyár számára