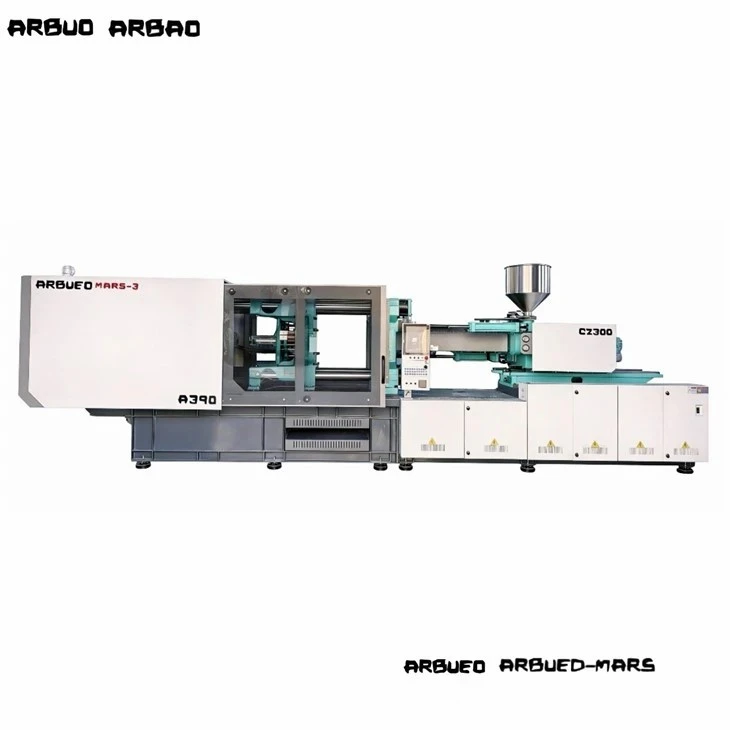


Hibrid hidraulikus{0}}elektromos fröccsöntő gép
A hibrid hidraulikus{0}}elektromos fröccsöntő gépek a szervo-elektromos befecskendező egységeket hidraulikus szorítórendszerekkel kombinálják. Ez az architektúra nagy-sebességű, nagy-tömegű fröccsöntési műveleteket céloz meg, amelyek szűk mérettűrést és csökkentett energiafogyasztást igényelnek.
Az elektromos hajtás folyamatos mérő-be/méter-adagolást és nagy-reakciójú lágyítást hajt végre, függetlenül a hidraulikus körtől. A hidraulikus rendszer egy változtatható-lökettérfogatú szervoszivattyú segítségével kezeli a nagy-erejű befogási, maghúzási és kilökési folyamatokat. A mechanikus lágyítás és a hidraulikus befogás elkülönítése kiküszöböli a hidraulikafolyadék nyírómelegítését a csavar forgása közben, így 30-50%-kal csökkenti az energiafelhasználást a hagyományos fix{9}}elmozdulású hidraulikus gépekhez képest.
Építészeti összefoglaló:
Szervo-Elektromos befecskendező alrendszer: A csavar pontos forgását, adagolását, független párhuzamos mozgását a bilincs mozgása közben, valamint a zárt-hurkú szervo reakciót biztosítják.
Hidraulikus befogó alrendszer: A hidraulikus befogás váltogatására vagy közvetlen befogására, nagy szorítóerő létrehozására, maghúzásra és kilökőszekvenciákra szolgál.
Műszaki összehasonlítás: Hajtástechnológiák
A következő táblázat részletezi a teljesítményt és a pénzügyi kompromisszumokat{0}}a gépmeghajtók formátumai között a gépplatform kiválasztásának elősegítése érdekében:
|
Metrika / Szolgáltatás |
Hidraulikus gép |
Hibrid gép |
Minden-elektromos gép |
|
Kezdeti tőkebefektetés |
Alapvonal (1,0x) |
Közép-tartomány (1,2x - 1.35x) |
Magas (1,6x - 2.0x) |
|
Energiafogyasztás |
Magas alapvonal |
30% - 50% megtakarítás |
50% - 70% megtakarítás |
|
Befecskendezési helyzet Precíziós |
+/- 0.05 mm |
+/- 0.01 mm |
+/- 0.005 mm |
|
Párhuzamos mozgási képesség |
Korlátozott (több-szivattyú szükséges) |
Normál (adagolás mozgás közben) |
Standard |
|
Szorítóerő-tartomány |
Korlátlan (50-4,000+ tonna) |
Közepestől magasig (100-1, 500+ tonna) |
Korlátozott nagy{0}}űrtartalom-lehetőségek |
|
Hidraulikus maghúzó integráció |
Bennszülött |
Bennszülött |
Tápegység hozzáadása- szükséges |
|
Olajcsere intervallum |
4000 óra |
10.000 óra |
N/A (zsírkenés) |
|
Tisztatéri alkalmasság |
Alacsony (olajköd kockázata) |
Magas (zárt befecskendezési zóna) |
Legmagasabb |
Legfontosabb specifikációk
Az alábbiakban a kulcsfontosságú gépek mennyiségére vonatkozó szabványos műszaki besorolások találhatók:
|
Specifikáció |
Egység |
160 tonna |
280 tonna |
450 tonna |
650 tonna |
|
Szorítóerő |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
Rúdhézag (H x V) |
mm |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Nyomólap méretei (H x V) |
mm |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Max. Forma nyitó löket |
mm |
450 |
580 |
780 |
920 |
|
Max. Napfény |
mm |
950 |
1,230 |
1,580 |
1,820 |
|
Csavar átmérője (B-csavar) |
mm |
45 |
55 |
70 |
85 |
|
Elméleti lövéstérfogat |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
Befecskendezési súly (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
Max. Befecskendezési nyomás |
bár |
2,150 |
2,020 |
1,850 |
1,750 |
|
Befecskendezési sebesség |
mm/s |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Plasztifikációs sebesség (PS) |
g/s |
32 |
58 |
110 |
165 |
|
Kidobó ütés / erő |
mm / kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
A rendszer működési nyomása |
bár |
160 |
160 |
175 |
175 |
Főbb jellemzők
Párhuzamos mozgás végrehajtása:Az adagolás a bilincs nyitásával és kilökésével egyidejűleg történik, így a teljes szárítási ciklus időtartama 1,2-2,5 másodperccel lövésenként csökken.
Zárt hurok{0}}nyomásszabályozás:Közvetlenül az injekciós fúvóka mögé szerelt nyomásátalakítók 1 ms-os mintavételi időközönként nyomon követik a nyomást a vaku és a rövid felvételek elkerülése érdekében.
Energia{0}}Optimalizált hidraulikus áramkör:A dupla-tárcsás változtatható szervoszivattyúk csak igény szerint szállítanak folyadékot a befogás vagy a mag működtetése közben, így az üresjárati teljesítményfelvétel 0,8 kW alatt marad.
Alacsony olajhőmérsékletű működés:A szétválasztott lágyítás megakadályozza a hőátadást a hidraulikus tartályba. Az átlagos olajhőmérséklet 38 °C és 42 °C között marad a hűtőberendezés nagy terhelése nélkül.
Lineáris vezetőkocsi támogatás:Az iker lineáris mozgásvezetők támogatják a befecskendező egységet, és megtartják a henger egyvonalát +/- 0.02 mm-en belül a nagy-sebességű előre és hátra mozgások során.
Gép konfigurációja
A rendszer tápellátása és folyadéktovábbítása
Befecskendező hajtáslánc: A váltóáramú szervomotor hajtja a hajtóművet, megforgatva a csavarokat a pontos adagolás érdekében, közvetlenül a fűtött hengerbe.
Hidraulikus tápegység: A szervoszivattyú a folyadékot a központi szelepelosztón keresztül táplálja. A hidraulikus erőt dinamikusan irányítják mind a befecskendező egységhez (axiális mozgáshoz és befecskendezés fokozásához), mind a szorítóegységhez (hidraulikus hengerekhez és billenő befogási mechanikához).
Injekciós egység felépítése
Adagoló hajtás: Szinkron váltakozó áramú szervomotor víz{0}}hűtéses köpenyekkel, amelyek nagy-nyomatékú bolygókerekes hajtóművön keresztül vannak csatlakoztatva.
Befecskendezés működtetése: Nagy{0}}reakciójú arányos hidraulikus szelep iker akkumulátortelepekkel a gyors befecskendezési sebességprofilok érdekében.
Hordó és csavar: Nitridált acélszerkezet (38CrMoAlA), 950 HV-ra edzett, opcionális bimetál rétegekkel (volfrámkarbid ötvözet) koptatóanyaggal töltött anyagokhoz.
Befogóegység felépítése
Mechanizmus: 5 pontos dupla billenő rendszer öntött acél lapokkal (QT500-7).
Rögzítőrudak: Nagy szakítószilárdságú ötvözött acél (40Cr) kemény krómozással (0,03–0,05 mm vastagság), a vezetőperselyek kopásának minimalizálása érdekében.
Kenés: Automata központi zsírszivattyú nyomásfelügyelt{0}}elosztó vezetékekkel.
Termék-Speciális műszaki előnyök
Megismételhetőség és lövés{0}}súly-konzisztencia
A csavar elmozdulásának közvetlen szervovezérlése +/- 0.01 mm-en belüli adagolási pozíció pontosságot eredményez. A sörét-súly eltérése 0,15% alatt marad a vékonyfalú polipropilén alkatrészek folyamatos 24-órás gyártása során (szemben a hagyományos, akár 0,45%-os hidraulikus eltéréssel).
A hidraulikus rendszer hosszú élettartama
Az adagolási folyamat szétválasztása csökkenti a hidraulikafolyadék hőterhelését. Az olaj viszkozitása hosszabb időközönként is stabil marad, így a folyadékcsere ciklusok 4000 üzemóráról több mint 10000 órára nőnek. A szivattyúlapátok, tömítések és arányos szelepek alkatrészkopása ennek megfelelően csökken.
Lábnyom és közüzemi megtakarítás
Az elektromos befecskendezési hatékonyság és a kompakt hidraulikus befogás kombinálása 12-18%-kal csökkenti a gép teljes hosszát az egyenértékű teljes-hidraulikus modellekhez képest. A csökkentett olajmennyiség azt jelenti, hogy a gyári szinten kisebb hűtőtorony-kapacitásokra van szükség.
Tipikus alkalmazások
Autóipari alkatrészek
Ajtókilincs-mechanizmusok, HVAC-csatornák, csatlakozóházak, műszerfalak és{0}}burkolat alatti biztosítékdobozok.
Megfelel a préselhető{0}}pattintható szerelvények szigorú méretkövetelményeinek.
Orvosi és precíziós csomagolás
Fecskendőhengerek, vérvételi tubusok kupakjai, vékony{0}}falú ételtartók és felhajtható-fedelek.
Támogatja a 8. osztályú tisztatéri elhelyezést a formazóna közelében csökkentett hidraulikus csövek miatt.
Ipari és elektromos berendezések
Sorkapocsblokkok, megszakítóházak, kapcsolólemezek, szivattyú járókerekek és elektromos szerszámok házai.
Képes kezelni a nagy szerkezeti terhelési igényeket és a vastag{0}}falformázási ciklusokat süllyedésnyomok nélkül.
Anyagkompatibilitás
Töltetlen gyanták (PP, PE, PS, ABS):Szabványos nitridált csavarokkal dolgozzák fel, hogy egyenletes olvadékhomogenitást biztosítsanak nagy áteresztőképesség mellett.
Műszaki polimerek (PC, POM, PBT, PA6/PA66):Nagy{0}}nyomatékú elektromos meghajtókkal kezelik, hogy megakadályozzák a gyanta lebomlását a lágyítás során, miközben alkalmazkodnak a nagy-viszkozitású olvadékokhoz.
Erősen töltött és koptató anyagok (PA{0}}% üvegszál, PPS + üveg/ásvány):Felszerelve opcionális bimetál hordóbetétekkel (vas-alapú vagy nikkel-alapú ötvözetek) és teljesen edzett szerszámacél csavarokkal, amelyek ellenállnak a kopásnak és a korrozív-elgázosodásnak.
Konfigurációs lehetőségek
A gépkonfigurációkat a következő alkatrésztervezési és gyártási kritériumok alapján választják ki:
Vékony{0}}falú és gyors ciklusú alkalmazások:Válassza ki a nagy sebességű{0}}akkumulátorcsomagokat a zárócsavar geometriájával kombinálva.
Csiszolóanyag és üveg{0}}töltött polimerek:Válasszon keményfém{0}}bevonatú csavarvégekkel párosított bimetál hordókat.
Komplex betétléc:Adjon hozzá kiegészítő hidraulikus maghúzó interfészt a bonyolult formamechanikához.
Befecskendezési teljesítmény bővítmények{0}}
Akkumulátorsegéd: A nitrogén-töltött hidraulikus akkumulátorok akár 500 mm/s-os befecskendezési sebességet is növelhetnek vékony-falú csomagolási alkalmazásoknál (<0.5 mm wall thickness).
Csavarprofilok: Határolócsavarok poliolefinekhez, keverő{0}}fejű csavarok mesterkeverék-keveréshez, vagy alacsony-nyomású csavarok nyírásra-érzékeny anyagokhoz, például PC-hez és PVC-hez.
Gépi interfészek és automatizálás
Maghúzó áramkörök: Akár 4 hidraulikus mag-húzószelep, amely a gép PLC-jén keresztül vezérelhető az összetett formázási műveletekhez.
Euromap interfészek: Szabványosított Euromap 63 vagy Euromap 73 interfészek a robotok kiválasztásához és{2}}elhelyezéséhez.
Hot Runner Controllers: Integrált 8-32 zónás melegcsatorna vezérlő modulok a gépszekrénybe építettek.
Gyártás és minőségellenőrzés
Lap megmunkálása:Az öntvényeken feszültségmentesítésen{0}}mennek át 5 tengelyes CNC-portál maróközpontokon történő megmunkálás előtt, hogy biztosítsák a lemez párhuzamosságát 0,05 mm-en belül a teljes felületen.
Hidraulikus szerelvény:A szelepelosztók egy por{0}}szűrt tiszta helyiségben vannak összeszerelve. Minden hidraulikus kört statikus nyomáspróbának vetnek alá 1,5-szeres üzemi nyomáson (240 bar) a szivárgás ellenőrzésére.
Igazítási ellenőrzések:A lézeres beállító eszközök ellenőrzik a kötőrúd párhuzamos tűrését és a nyomólap-a-befecskendezési-egység beállítását az összeszerelés során.
Teljes-terhelési tesztelés:Minden gép 48-órás száraz-cikluson megy keresztül, amelyet 4 órás teljes terhelésű formázási teszt követ a maximális rendszernyomás mellett a hőstabilitás, az elektromos biztonság és a rezgésszint ellenőrzése céljából.
Testreszabás és OEM-támogatás
Mérnöki és testreszabási munkafolyamat:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Személyre szabott gépkonfiguráció
Az elérhető testreszabási szolgáltatások a következők:
Mechanikai módosítások: Egyedi nyomólemez-csavarminták (SPI, EUROMAP vagy JIS szabványok), meghosszabbított nappali lehetőségek a magas formákhoz, egyéni csavarhossz-/-átmérő (L/D) arány és megnövelt kötőrúdtávolság.
Elektromos rendszer adaptációk: A helyi hálózatokhoz konfigurált üzemi feszültségek (pl. 480V 60Hz 3-fázis Észak-Amerikában, 400V 50Hz 3-fázis Európában).
Szoftverhonosítás: A vezérlőfelületek angol, spanyol, német, francia és portugál nyelven érhetők el, egyedi adatnaplózó képernyőkkel és személyre szabott szoftverszekvenciákkal.
Mit kell adnia a vevőknek az árajánlatért
Ahhoz, hogy pontos műszaki árajánlatot és gépméretezési javaslatot kapjon, adja meg a következő paramétereket:
Részletek:2D/3D rajzok (.STEP vagy .IGES fájlok), alkatrészsúly (g) és maximális falvastagság (mm).
Anyagspecifikációk:Polimer minősége, gyártója, zsugorodási sebessége és az adalékok/töltőanyagok százalékos aránya (pl. üvegszál %).
A forma specifikációi:A forma méretei (H x Sz x Ma), teljes tömeg, üregek száma és a melegcsatornákra vonatkozó követelmények.
Gyártási követelmények:Szükséges ciklusidő, cél óránkénti teljesítmény és automatizálási követelmények (robotika, szállítószalagos rendszerek).
Az oldal feltételei:A berendezés tápfeszültsége/frekvenciája, környezeti hőmérsékleti profilja és a rendelkezésre álló hűtött víz specifikációi.
GYIK
K: Miben hasonlít egy hibrid gép egy teljesen-elektromos fröccsöntő géphez árban és teljesítményben?
V: Egy hibrid gép nagyjából 20-30%-kal olcsóbb, mint egy teljesen-elektromos gép, amelynek űrtartalma azonos. Megfelel minden-elektromos adagolási pontosságnak és sebességnek, miközben nagyobb hidraulikus szorítóerőt és gazdaságos mag-húzási integrációt biztosít összetett autóipari vagy műszaki alkatrészekhez.
K: Milyen karbantartási ütemterv szükséges a hidraulikafolyadékhoz?
V: Mivel a lágyító hő el van választva az olajtartálytól, a folyadék üzemi hőmérséklete alacsony marad. Normál körülmények között (40 °C üzemi hőmérséklet) cserélje ki az ISO VG 46 hidraulikafolyadékot 10 000 üzemóránként vagy két év folyamatos működés után, a szabványos szűrőcsere mellett 2500 óránként.
K: Ez a gép kapcsolódhat a meglévő robotos kirakóimmal?
V: Igen. A gépek alapfelszereltsége EUROMAP 67 robotinterfész (vagy opcionális EUROMAP 73). Ez lehetővé teszi a plug-and-play jeleket a forma-nyitott helyzetére, a mag helyzetére, a kilökő állapotára és a biztonsági reteszekre az összes szabványos 3 tengelyes szervo robotnál.
K: Milyen pótalkatrészek ajánlottak nemzetközi telepítésekhez?
V: Javasoljuk, hogy készletezzen egy alapvető kritikus készletet: fűtőszalagok, hőelemek, arányos szeleptömítések, nagy{0}}nyomású olajszűrők, szilárdtest-relék és egy tartalék csavarcsúcs-szerelvény (ellenőrző gyűrű, hátsó gyűrű és hegy).
Népszerű tags: hibrid hidraulikus fröccsöntő gép, Kína hibrid hidraulikus fröccsöntő gép gyártói, beszállítói, gyárai